Prusa
  • SHOP
    • Learn more
    • All deals
    3D printers
    • CORE One+ (Gen2)
    • CORE One L+
    • XL+
    • MK4S
    • Mini+
    • HT90
    Consumables and Merch
    • Prusament
    • Resin
    • Buddy filament
    • Merch
    • Accessories
  • BOUTIQUE
    • Derniers produits
    PAR CATÉGORIE
    • Imprimantes 3Dnouveau
    • Upgradesnouveau
    • Matériaux
    • Accessoires
    • Pièces de rechange
    • Cours
    • Produits dérivés
    • Sales inquiry & Price quote
    LIENS RAPIDES
    • Shipping information
    • Refunds & returns
    • Payment options
    • Garantie
    • TVA et frais de douane
    • FAQ

    0 article au panierarticles au panier

    Votre panier est vide

    Voir le panierImprimantes 3D

    Mon profil

    Se connecter pour voir vos commandes et articles enregistrés

    Mon profil

    Connecté en tant que

    • Commandes
    • Déconnexion
  • Impression 3D
    • Explorer l'impression 3D
    POUR LES DÉBUTANTS
    • Impression 3D : les bases
    • Types of printers (FDM/SLA)
    • How to choose a 3D Printer
    • Printables (3D models)
    PAR APPLICATION
    • Prototypage rapide
    • fabrication
    • Ingénierie
    • Recherche
    • Arts et design
    ALLER PLUS LOIN
    • Guide des matériaux
    • Cours
    • Webinaires
    • Études de cas
    • Impression 3D personnalisée
  • Imprimantes 3D
    • Toutes les imprimantes 3D
    pour
    • Maison ou garageAmateurs, bricoleurs et impression à domicile
    • Shop or studioProduction interne pour les petites équipes
    • EntrepriseFlottes, sécurité et échelle
    • How to choose a 3D Printer
    ACHETER ET NAVIGUER
    • CORE One+nouveau
    • CORE One+ INDXnouveau
    • CORE One L+nouveau
    • CORE One L+ INDXnouveau
    • XL+nouveau
    • MK4S
    • Prusa PRO HT90
    • Prusa Pro AFS
    • Prusa PRO SLX
    PLUS D'IMPRIMANTES
    • Upgradesnouveau
    • Spare parts
    • Infrastructure critique
    • Études de cas
    • Chêne Signature
    • Kits
  • Matériaux
    • Tous les matériaux
    PAR UTILISATION
    • Quotidien et design
    • Ingénierie fonctionnelle
    • Composites
    • Spécialité pro
    • Résines SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    PLUS DE MATÉRIAUX
    • Guide des matériaux
    • Nous fabriquons nos matériaux en interne
    • Durabilité
    • Commander sur la boutique
  • Logiciel
    • Tous les logiciels
    PRÉPARER L'IMPRESSION
    • PrusaSlicer 3.0nouveau
    IMPRIMER ET SURVEILLER
    • Prusa Connect
    • EasyPrint
    • Application iOS et Android
    • Ferme Prusa
    COMMENCER
    • Télécharger et installer
    • Base de connaissances
    PLUS DE LOGICIELS
    • Printables (3D models)
  • ASSISTANCE
    • Explorer l'assistance
    TROUVER DES RÉPONSES
    • Base de connaissances
    • Dépannage
    • Cours
    • Webinaires
    OBTENIR DE L'AIDE
    • Contactez-nous
    • Chat en direct
    • Shipping information
    • Garantie
    • Refunds & returns
    • Spare parts
    • Factory repair
    Communauté
    • Forum
    • Reddit
    • Printables
  • Centre de confiance
    • Aperçu du Trust Center
    PAR SUJET
    • RGPD
    • Certificats
    • Sécurité
    • Conformité
    ENGAGEMENTS
    • Rapport de durabilité
    PARLEZ-NOUS
    • Contacter l'équipe de sécurité
  • Entreprise
    • À propos de Prusa
    APPRENEZ À NOUS CONNAÎTRE
    • Notre histoire
    • Comment nous fabriquons les imprimantes
    • Open source
    • Kit de marque et de médias
    ACTUALITÉS
    • Blog
    • Salle de presse
    • Événements
    CONFIANCE ET PARTENAIRES
    • Durabilité
    • Revendeurs et distributeurs
    • Programme d'affiliation
    • Contact
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Connecté en tant que

    • Commandes
    • Adresse
    • Alertes de stock
    • Mes cours
    • Abonnement
    • Modifier le compte
    • Déconnexion

Se connecter pour voir vos commandes et articles enregistrés

Connecté en tant que
  • Commandes
  • Adresse
  • Alertes de stock
  • Mes cours
  • Abonnement
  • Modifier le compte
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Boutique

0 article au panierarticles au panier

Votre panier est vide

Voir le panierImprimantes 3D

Mon profil

Se connecter pour voir vos commandes et articles enregistrés

Mon profil

Connecté en tant que

  • Commandes
  • Déconnexion
BOUTIQUE
  • Derniers produits
PAR CATÉGORIE
  • Imprimantes 3Dnouveau
  • Upgradesnouveau
  • Matériaux
  • Accessoires
  • Pièces de rechange
  • Cours
  • Produits dérivés
  • Sales inquiry & Price quote
LIENS RAPIDES
  • Shipping information
  • Refunds & returns
  • Payment options
  • Garantie
  • TVA et frais de douane
  • FAQ

Produits en vedette

    Catégories populaires

      Recherches populaires

        Articles

          Blog

            Produits

              Catégories

                Recherches suggérées

                  Recherche…
                  Aucun résultat
                  Une erreur est survenue.
                  ↑↓ Sélectionner↵ OuvrirEsc Fermer la recherche
                  1. Support
                  2. Description de l'imprimante
                  3. Combinaison de matériaux (XL/+)
                   

                  Contenu

                  • Informations préliminaires
                  • Réglages de la tour d'amorçage
                  • PLA + PETG
                  • Filament flexible
                  • Autres réglages de PrusaSlicer

                  Blog

                  • La Hotend HT 400°C est sortie ! Plus : Nouveaux matériaux et plaque HighTemp pour les CORE One+/L+.
                  • Blender pour l’impression 3D : Guide en 5 minutes pour l’édition de fichiers STL
                  • Granulés Prusament : lots de matières premières pour l’impression 3D grand format ou la recherche et le développement de polymères à petite échelle

                  Newsletter

                  Abonnez-vous et obtenez notre dose mensuelle d'informations utiles au sujet des nouveaux firmware, des nouvelles versions de PrusaSlicer et des conseils généraux pour les projets d'impression 3D.

                  En cliquant, vous acceptez de recevoir notre newsletter.

                  Ce site est protégé par reCAPTCHA Enterprise et la Politique de confidentialité et les Conditions d'utilisation de Google s'appliquent.

                  Heavy Duty Keyboard Holder (No Supports)
                  Boutique en ligne
                  • Imprimantes 3D
                  • Mises à niveau d'Imprimante
                  • Filaments
                  • Accessoires
                  • Merchandising Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modèles 3D
                  • Store
                  • Clubs
                  • Concours de Design 3D
                  • Brands
                  Communauté
                  • Carte du Monde
                  • Forum
                  • Groupes d'Utilisateurs
                  • Événements
                  Aide
                  • Aide Prusa
                  • Prusa Academy
                  • Calculatrices d'Impression 3D
                  Logiciel
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Pilotes et Logiciels
                  Société
                  • À Propos de Nous
                  • Blog
                  • Revendeurs officiels Prusa
                  • Nous Contacter
                  • Certifiée selon les normes ISO 9001, ISO 14001 et ISO 45001
                  • Conditions Générales
                  • Conditions Générales d'Utilisation des sites web PRUSA
                  • Politique de confidentialité
                  • Informations sur les cookies
                  • Politique de traitement des réclamations clients
                  • Page d'état des sites web
                  • Paramètres des cookies
                  Prusa
                  • Conditions Générales
                  • Conditions Générales d'Utilisation des sites web PRUSA
                  • Politique de confidentialité
                  • Informations sur les cookies
                  • Politique de traitement des réclamations clients
                  • Page d'état des sites web
                  • Paramètres des cookies

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ET PRUSAMENT® sont des marques déposées de Prusa Development a.s. utilisées par Prusa Research a.s. sous licence de Prusa Development a.s.

                  Combinaison de matériaux (XL/+)

                  Pertinent pour

                  XL
                  XL+
                  Article est également disponible dans les langues suivantes
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Sur l'Original Prusa XL Multi-Outils, il est possible de combiner différents matériaux au sein d'une même impression. Les aspects et considérations suivants doivent être gardés à l’esprit pour une impression réussie. 

                  Informations préliminaires

                  Lorsqu'une extrudeur est stationné, la buse installée sur cette extrudeur refroidit.

                  Des températures élevées sans impression peuvent provoquer la dégradation d'un filament chargé et augmenter la pression dans la zone de fusion. Lorsqu'un extrudeur est inactif, le refroidissement de la buse permet de contrecarrer ce processus, en particulier pendant une période d'arrêt prolongée.

                  À tout moment où la température de la buse est élevée, toute humidité absorbée par le filament devra s'échapper quelque part. Cela conduit généralement à une augmentation de la pression dans la buse, conduisant généralement à du suintement. Le filament suintant se dépose sur la tour d'amorçage, créant éventuellement un blob. 

                  Ces effets seront pires à mesure que l’humidité sera présente dans le filament.

                  Pour limiter ces effets négatifs, il est crucial de garder le filament sec. Certains réglages du filament peuvent nécessiter un réglage précis, et il est fondamental que l'Obturateur de Buse soit ajusté à la bonne position pour tous les outils. L’ampleur de ces effets dépend également du matériau spécifique du filament.

                  Si vous décidez d'utiliser un filament flexible, consultez notre guide vidéo sur comment charger un filament flexible dans l'Original Prusa XL.

                  Réglages de la tour d'amorçage

                  Purge minimale sur la tour de nettoyage

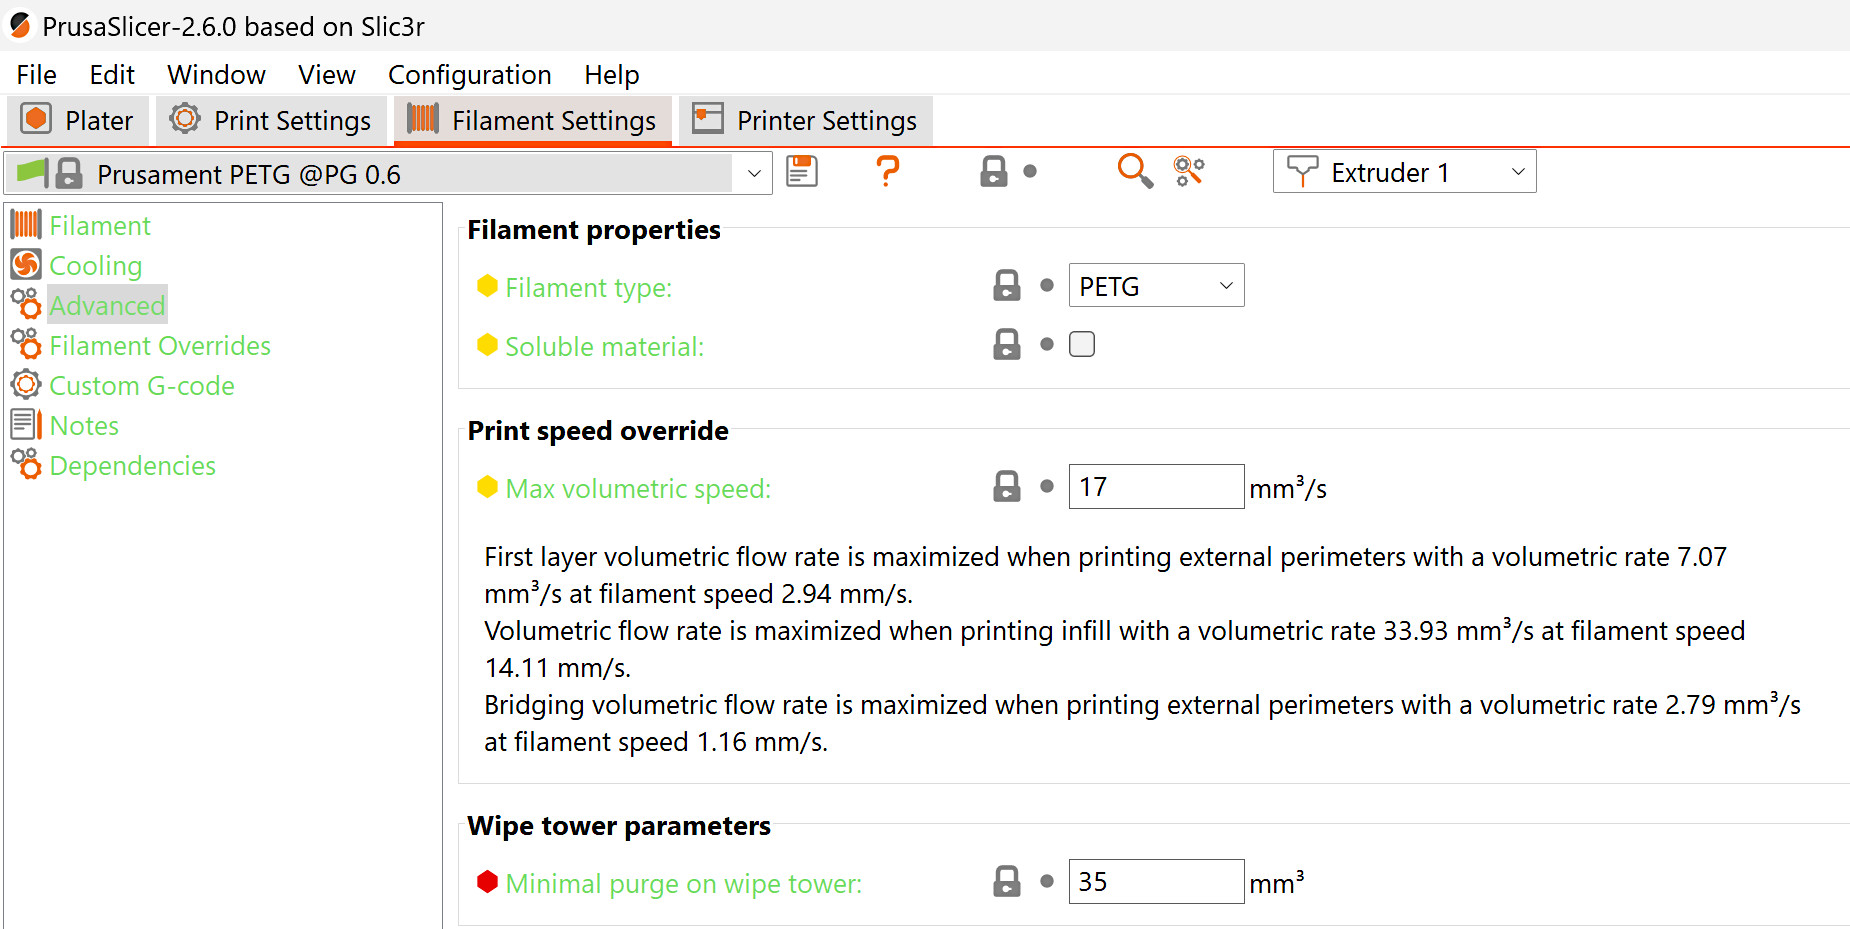
                  La purge minimale sur la tour de nettoyage définit la quantité minimale de matériau à amorcer sur la tour d'amorçage. Sa valeur peut être ajustée dans Réglages du filament -> Avancé. Le suintement qui se produit lors de la saisie de l'outil entraîne une perte de matériau. L'augmentation de ce volume réduira le risque de sous-extrusion au début de l'impression.

                  Pour les impressions PLA, la valeur par défaut et recommandée pour ce paramètre est de 15 mm³. Pour tout autre matériau, la valeur par défaut est de 35 mm³. Nous recommandons également de régler la valeur à 35 mm³ pour chaque extrudeur pour une impression avec une combinaison de PLA et d'un autre matériau. 

                  Le TPU est très sujet aux cheveux d'ange car il absorbe une grande quantité d’humidité. Bien qu'il ait été testé avec la purge minimale sur la tour de nettoyage à 35 mm³, en cas de problèmes de cheveux d'ange et de suintement, nous recommandons d'augmenter encore cette valeur, même jusqu'à 70 mm³. Le TPE est un bon matériau flexible alternatif, car il absorbe généralement moins d'humidité que le TPU, mais notez que le TPE a une mauvaise adhérence au plateau.

                  Lors de l'impression de filaments rigides sur du TPE ou du TPU, les couches inférieures de TPE ou de TPU peuvent être déplacées par l'impression de filaments rigides au-dessus d'elles. Ceci peut également être contrecarré en augmentant la purge minimale sur la tour de nettoyage. 
                  Extrudeur de la tour de nettoyage

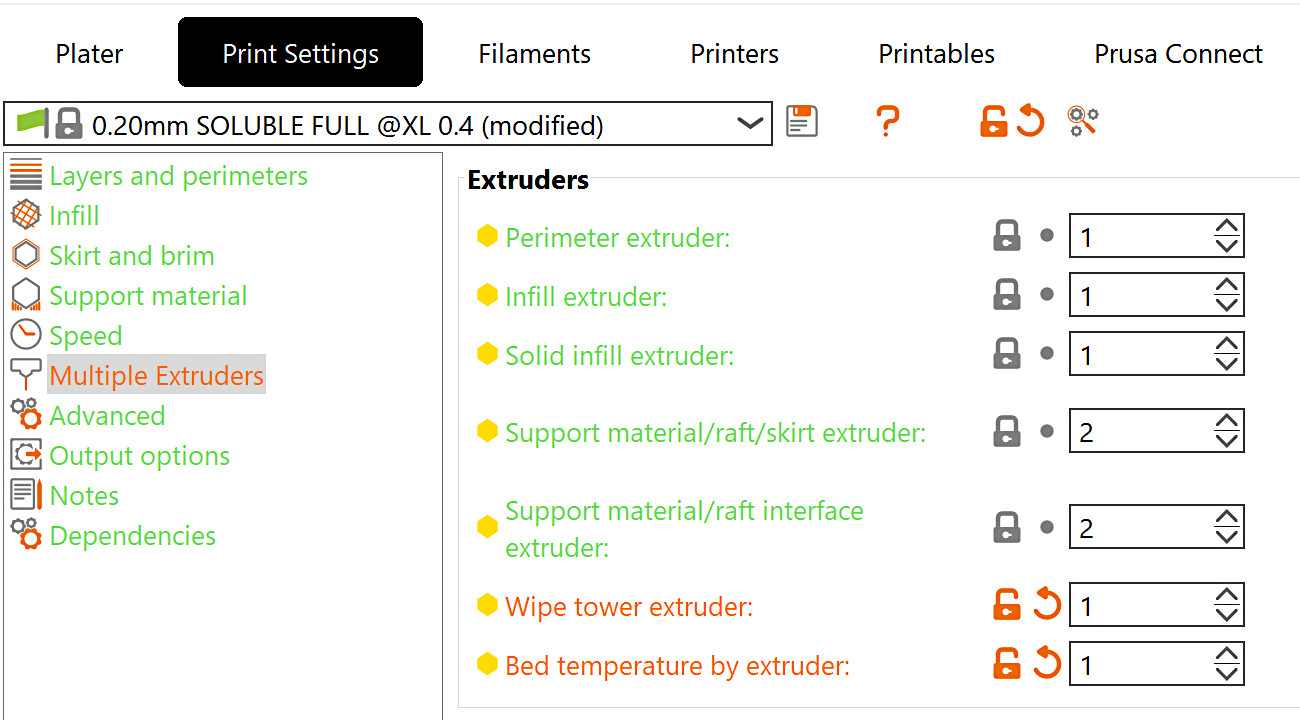
                  Sur la tour d'amorçage, les filaments risquent de ne pas coller les uns aux autres. Cela peut provoquer la rupture de la tour et provoquer des crashes sur l'impression. Pour éviter cela, allez dans les Réglages d'impression -> Extrudeurs multiples -> Extrudeur de tour de nettoyage, et sélectionnez un extrudeur pour la tour d'amorçage. Cela entraînera l'un des extrudeur avec un filament spécifique à agir sur toutes les couches de la tour, même si elle n'est pas utilisée dans l'impression, rendant la tour plus stable. Laisser la valeur à 0 utilisera l'outil disponible, qui est le dernier utilisé dans cette couche. Cela permet de gagner du temps mais, lors de l'impression avec plusieurs types de matériaux, la tour d'amorçage est moins fiable.
                  Angle au sommet du cône de stabilisation

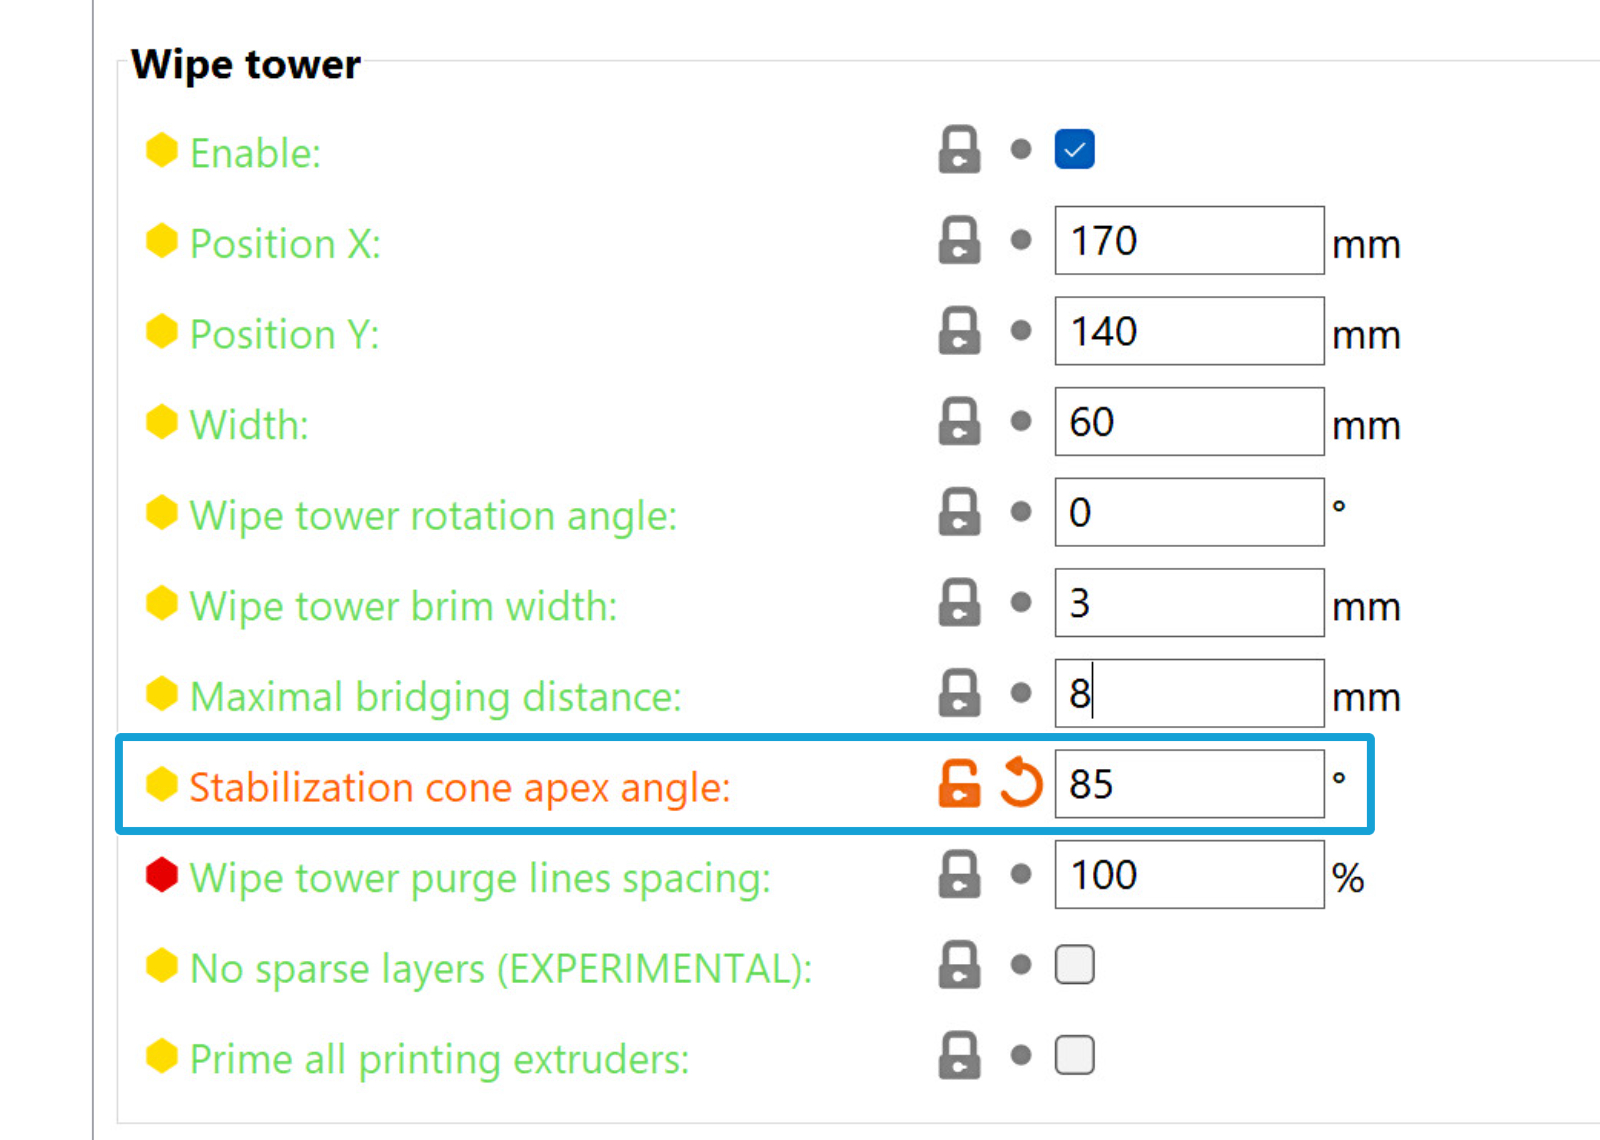
                  Pour augmenter la stabilité et la surface inférieure de la tour principale, il est possible d'ajouter une forme conique qui se combinerait avec la forme de la tour d'amorçage. L'angle au sommet de ce cône peut être réglé entre 0 et 90 degrés, dans Réglages d'impression -> Extrudeurs multiples, avec un angle plus grand signifiant que la base du cône est plus grande et la tour principale plus stable. 
                  PLA + PETG 

                  Le PETG a été testé avec succès avec des supports PLA, ainsi que du PLA avec des supports PETG. Pour cela, le réglage d'impression de PrusaSlicer doit être soluble complet.
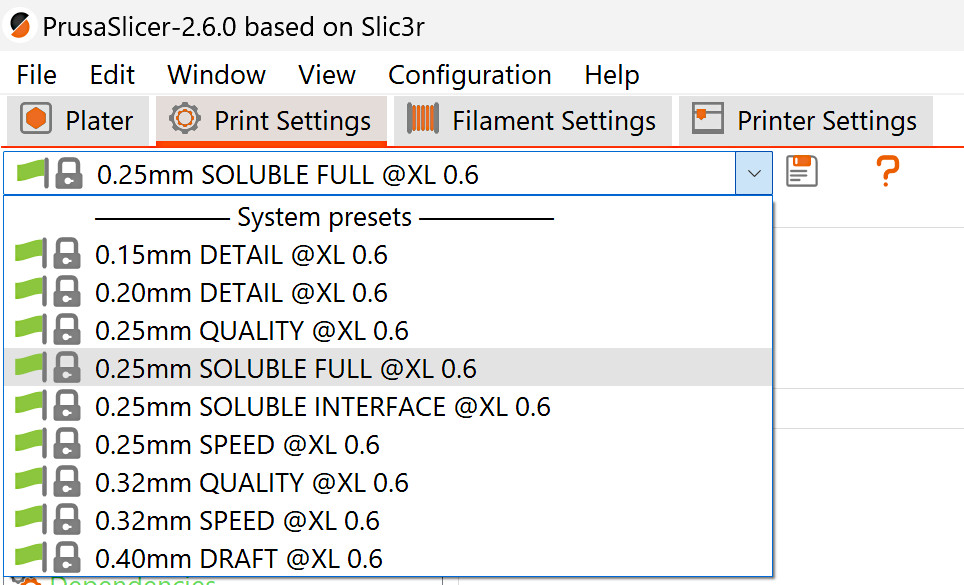
                  Par défaut, une gaine solide (une paroi d'un périmètre d'épaisseur) sera généré autour des supports définis comme solubles, ce qui rendra leur retrait très difficile. Nous vous recommandons de désélectionner ce réglage, dans les Réglages d'impression -> Supports. 
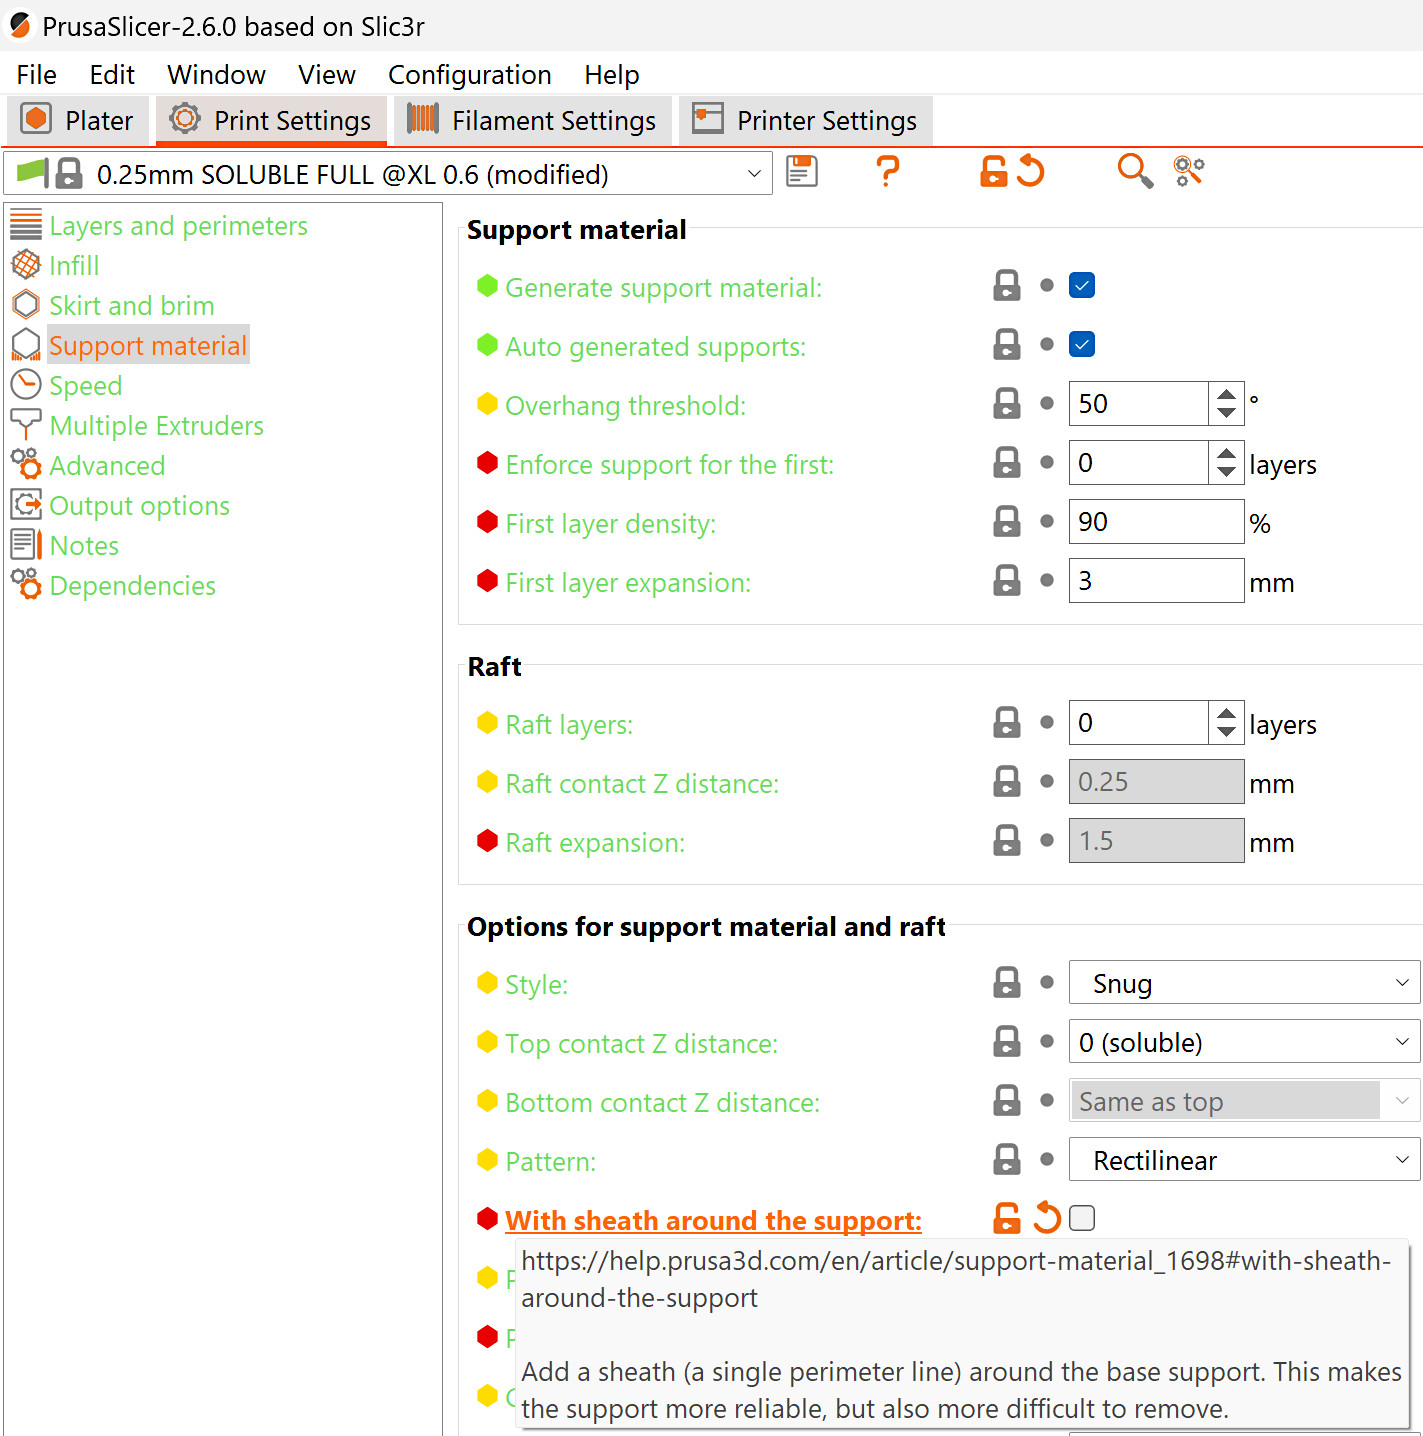
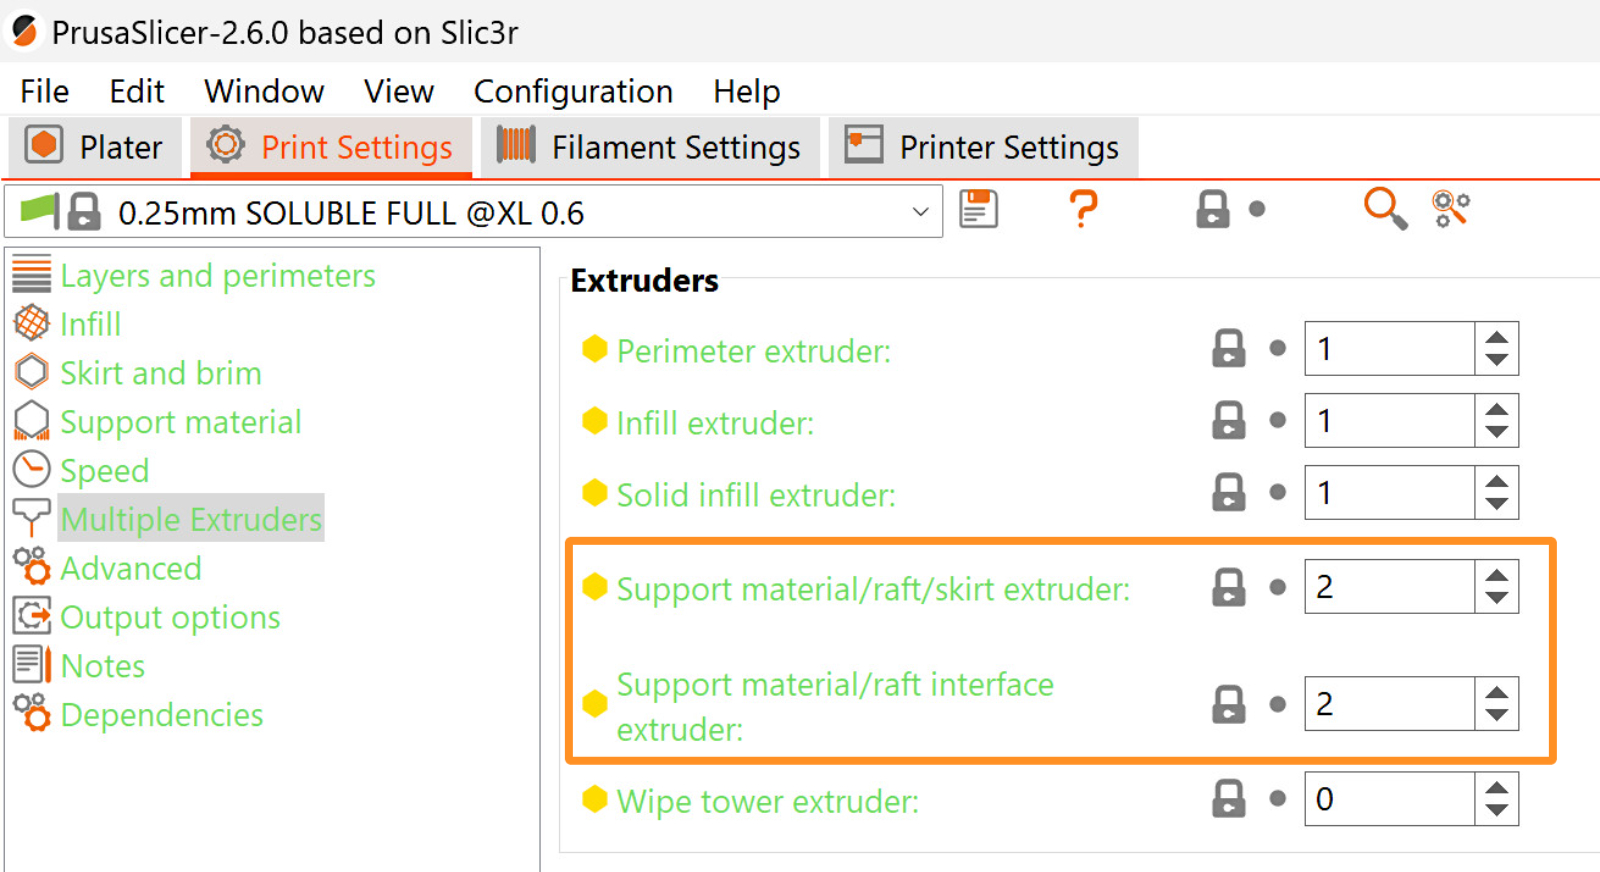
                  Par défaut, le matériau de support est défini sur l'extrudeur 2. Si nécessaire, vous pouvez modifier cela en sélectionnant l'option extrudeur pour support/radeau/jupe et l'extrudeur pour l'interface des supports/du radeau dans les Réglages d'impression -> Extrudeurs Multiples.

                  Cette fonctionnalité ne peut être utilisée qu'avec des Supports Organiques lors de l'utilisation d'une Tour de nettoyage. Le remplacement de l'extrudeur des supports par un autre style de support qu'Organique désactivera la tour de nettoyage.
                  Filament flexible

                  En raison de leur mollesse, les filaments flexibles nécessitent une attention particulière lors du chargement. Si vous décidez d'utiliser un filament flexible, suivez les instructions dans la vidéo ci-dessous :

                  Autres réglages de PrusaSlicer

                  Température du plateau chauffant

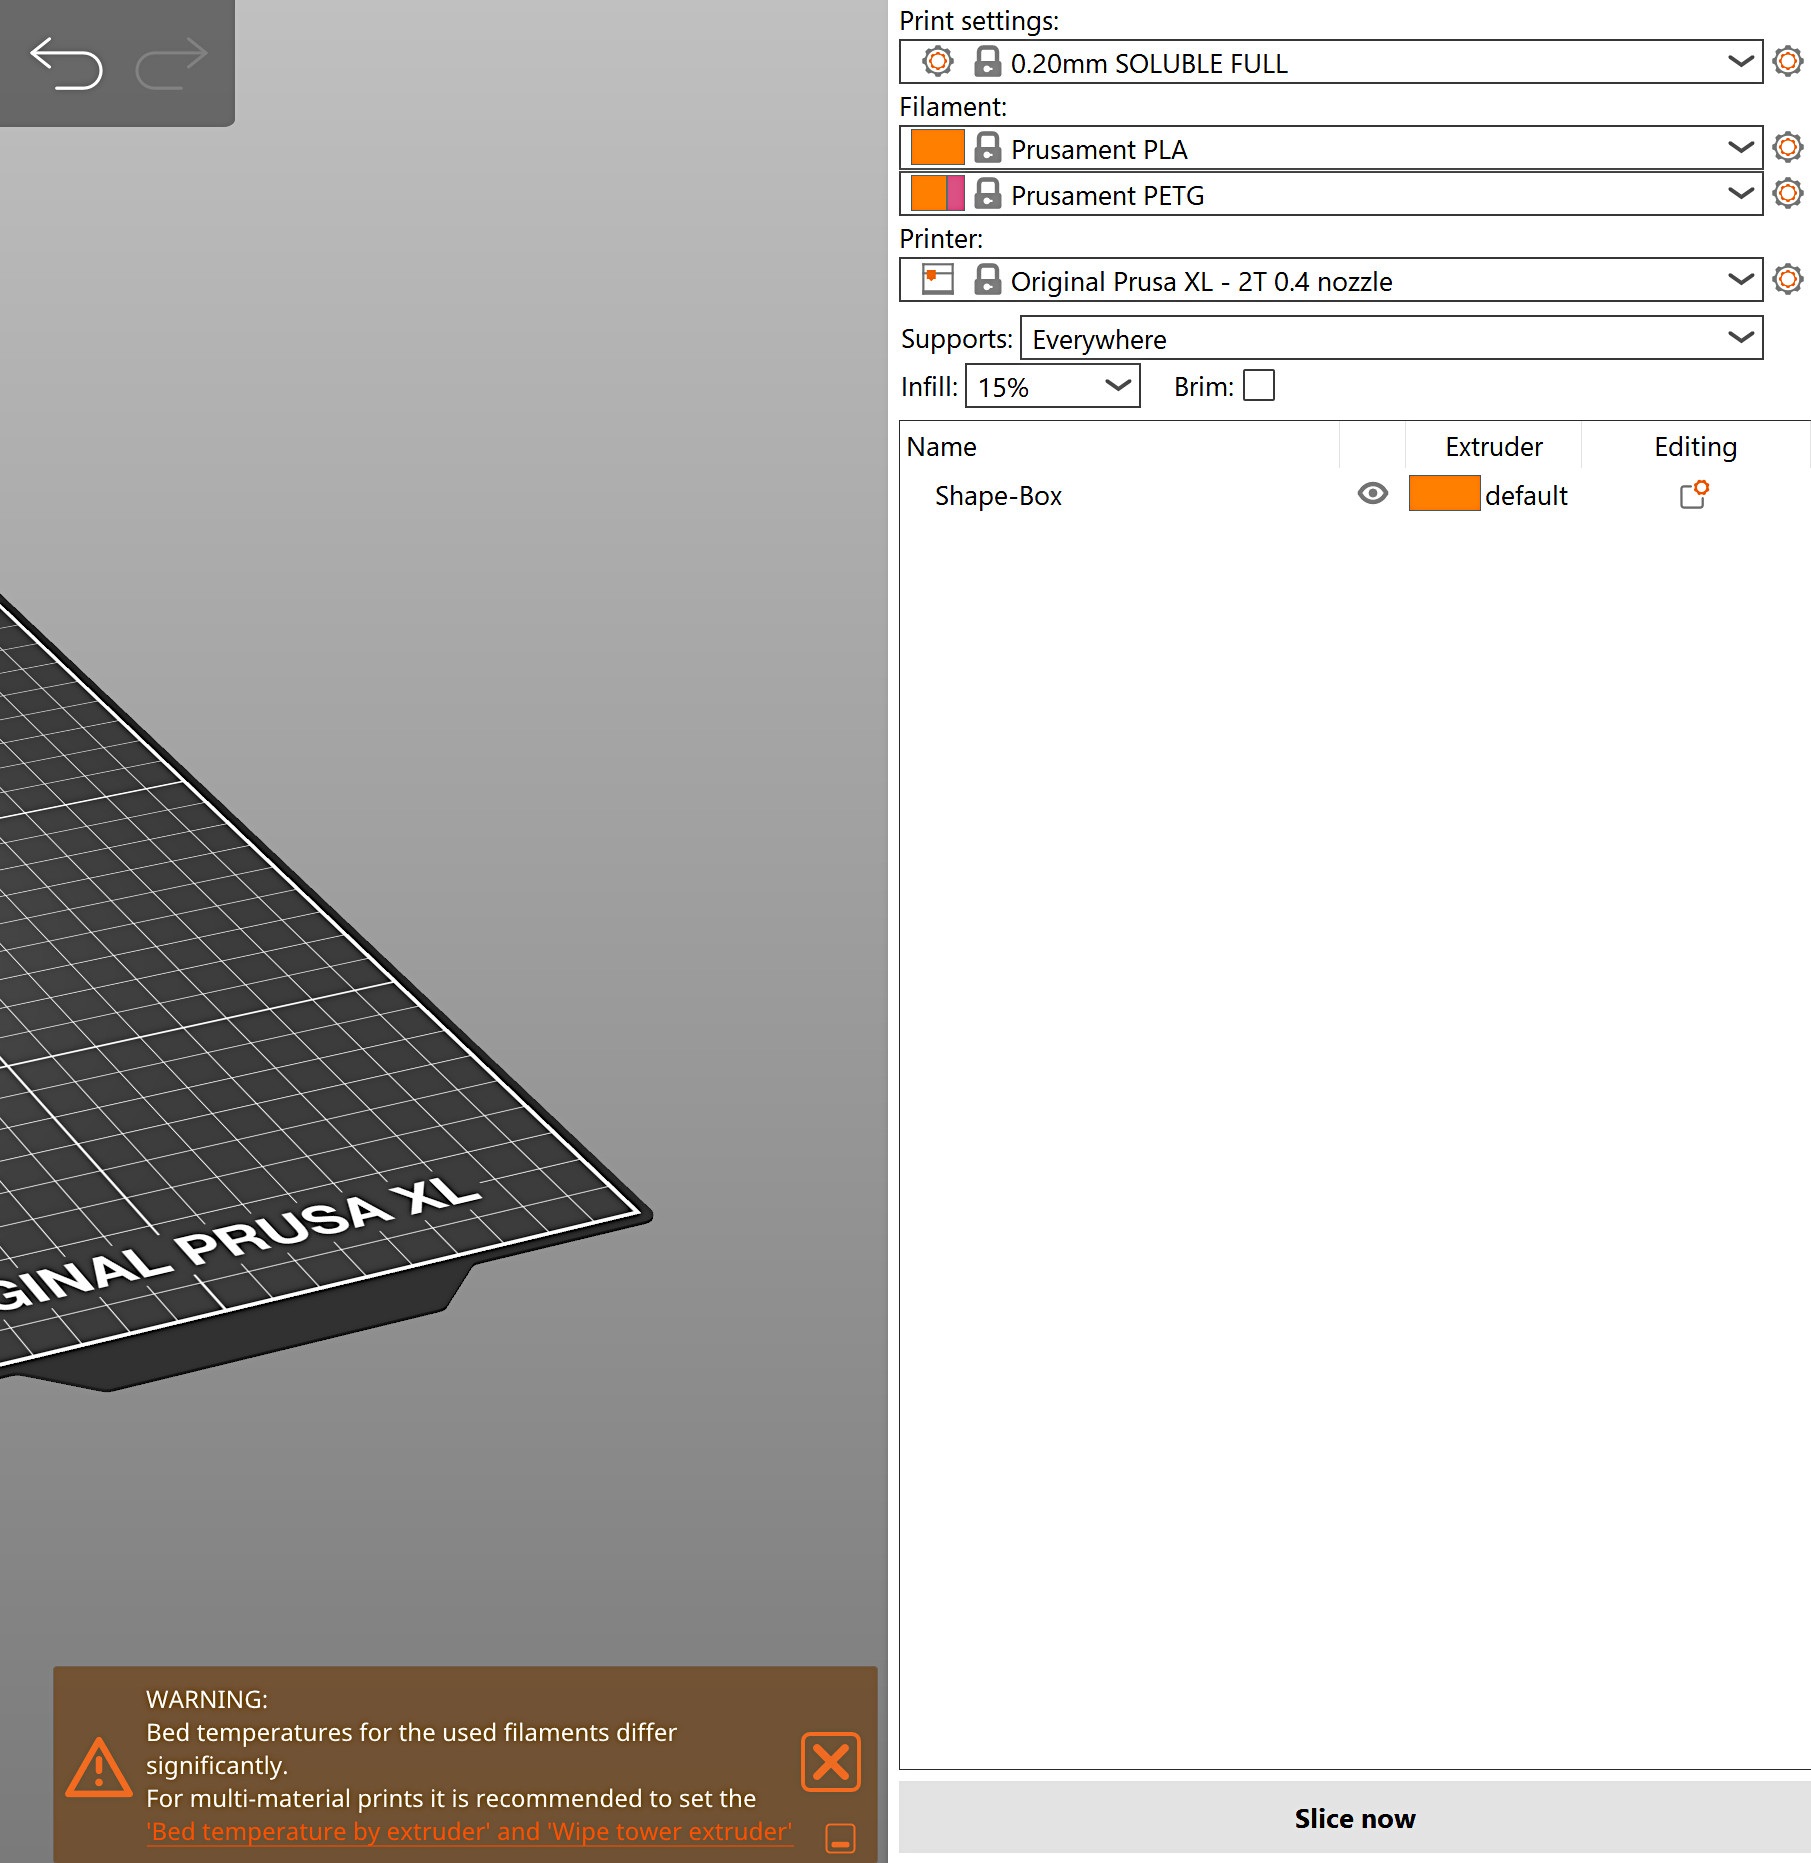
                  Par défaut, sur la première couche, la température du plateau chauffant est basée sur le premier matériau chargé dans l'impression ; à partir de la deuxième couche, elle est basée sur le premier filament chargé sur la deuxième couche. Selon la combinaison de filaments, cela peut générer des problèmes, comme un manque d'adhérence. 

                  PrusaSlicer affiche un avertissement dans le cas où les températures du plateau chauffant diffèrent considérablement. 
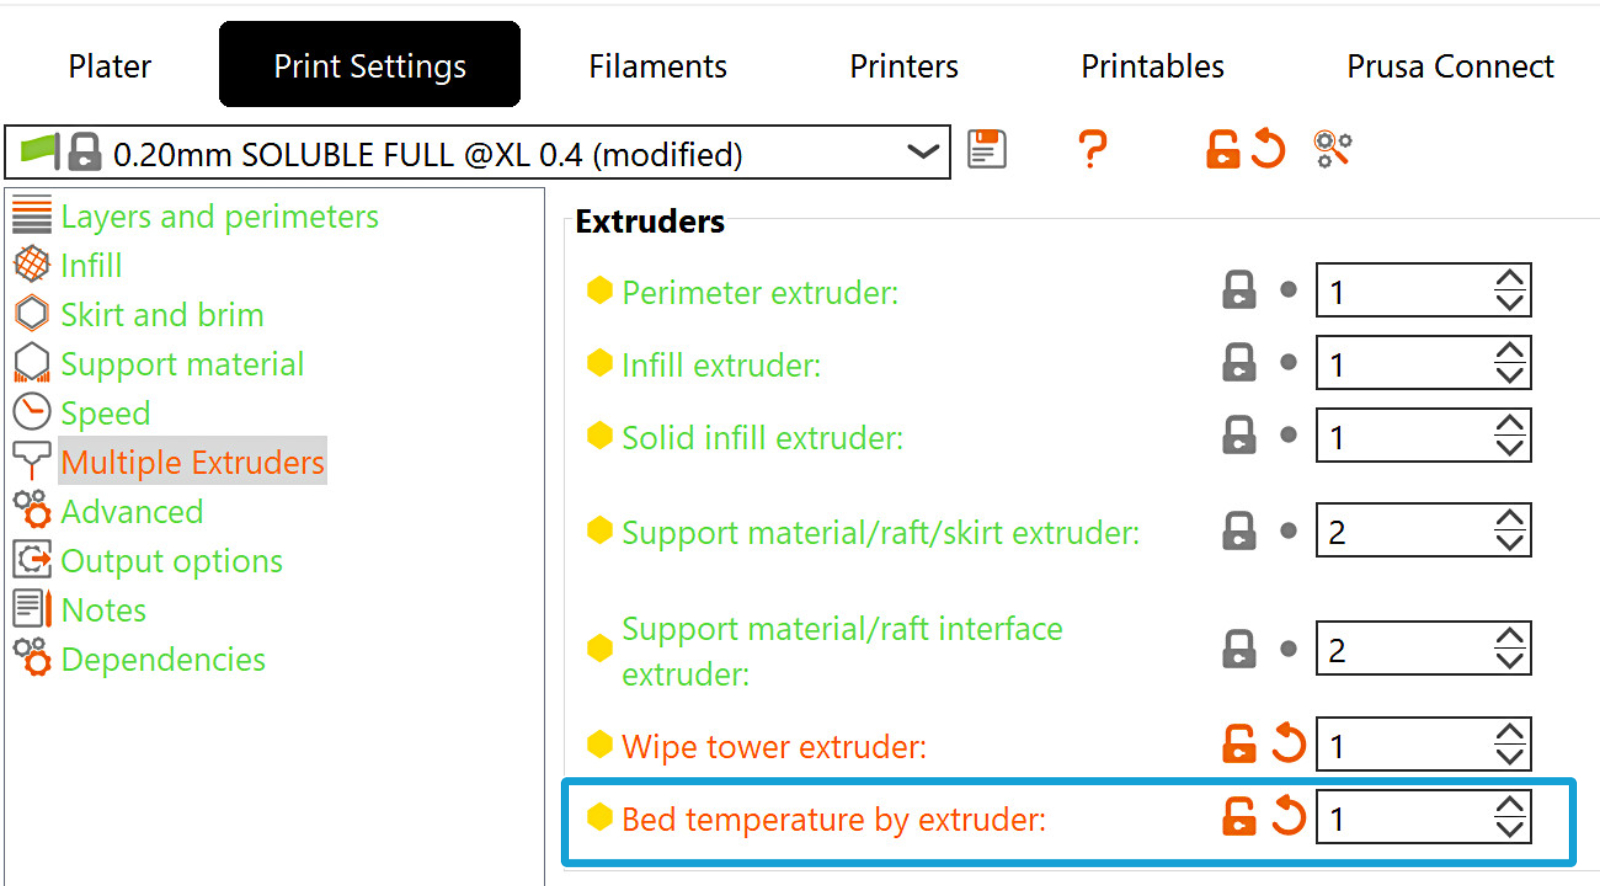
                  Pour modifier ce réglage, accédez à l'option dans Réglages d'impression -> Extrudeurs multiples -> Extrudeurs -> Température du plateau par extrudeur.

                  Le réglage spécifie l'extrudeur à considérer pour la température du plateau. Le régler à zéro utilise la logique par défaut selon laquelle la température de la première couche est toujours basée sur le premier extrudeur qui imprime, et la température du plateau de toutes les autres couches est basé sur le premier extrudeur qui imprime la deuxième couche. 
                  Prévention des coulures

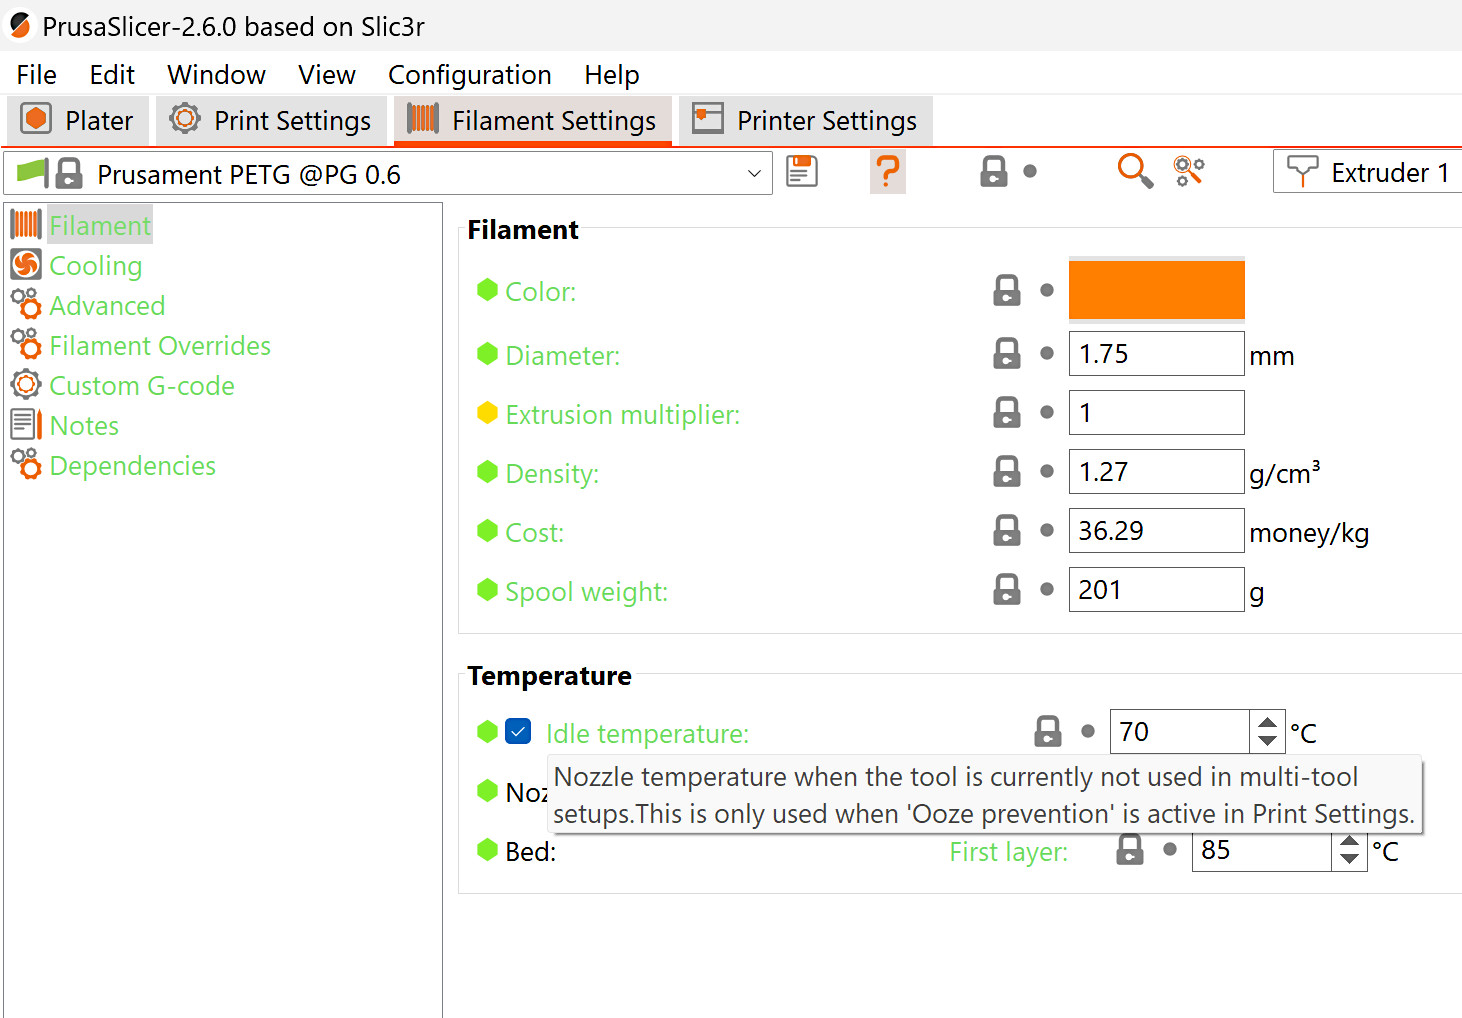
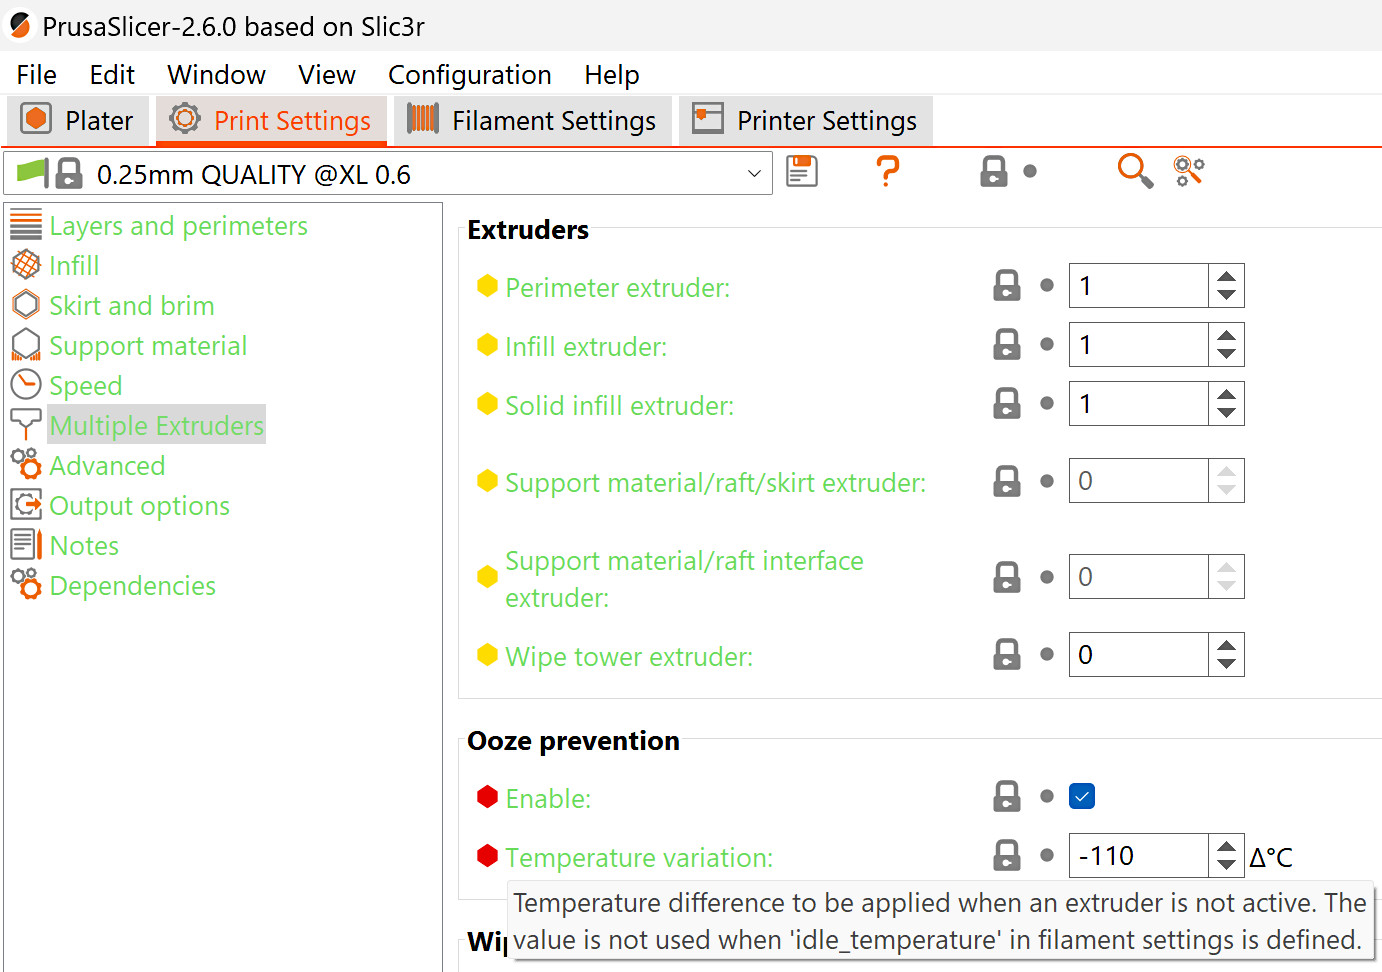
                  Dans PrusaSlicer, dans Réglages d'impression -> Extrudeurs Multiples, laissez la prévention des coulure activée. Cela permettra à la température de repos des Réglages du filament -> Filament -> Température de repos de rester à la meilleure température de repos pour le filament considéré. La température du réglage de température de repos a la priorité sur la variation de température du réglage de prévention des coulures. 

                  Si la prévention des coulures est désactivée, toutes les extrudeurs resteront à leur température d'impression pendant toute la durée de l'impression. Cela entraîne un suintement important, une dégradation du matériau dans la zone de fusion et éventuellement un colmatage des buses. 
                  Considérations sur les styles de support

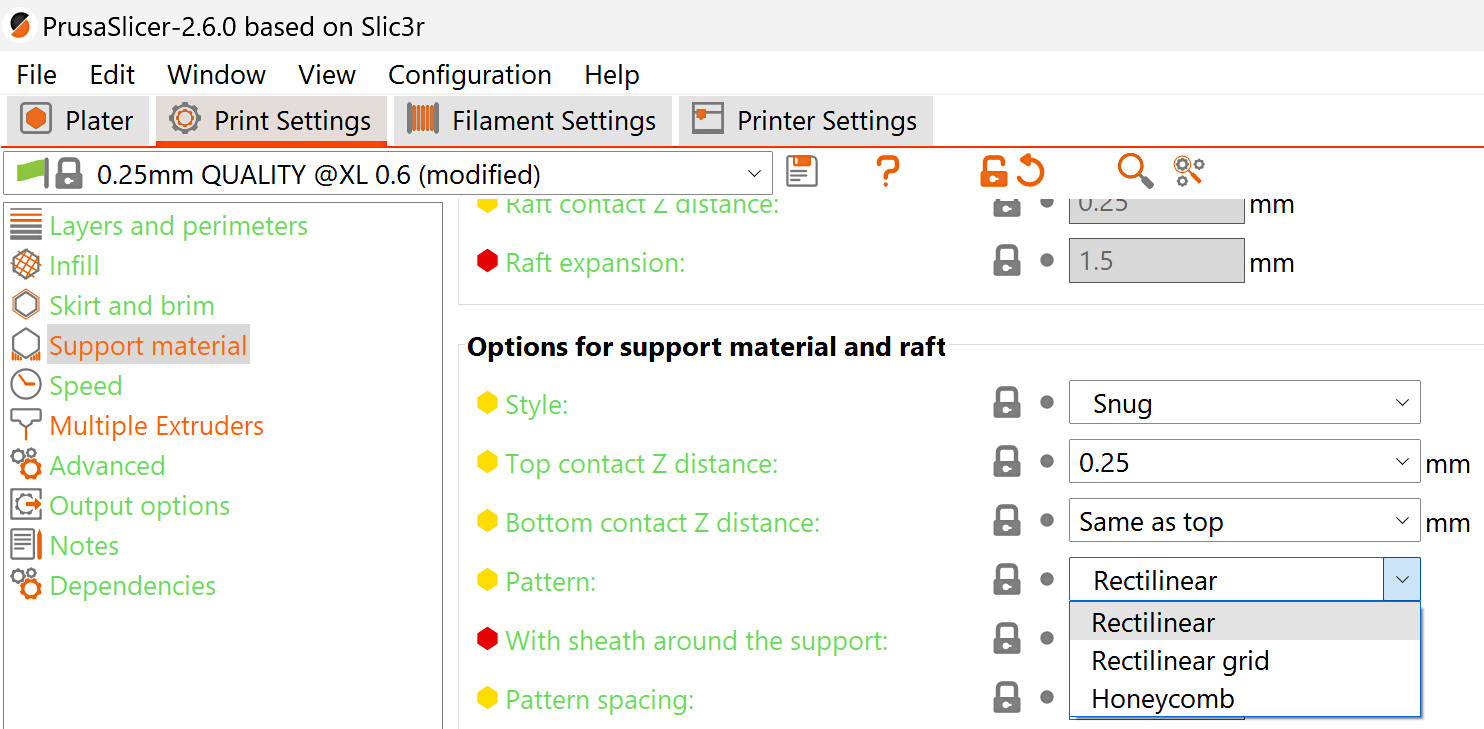
                  Lors de l'utilisation de supports ajustés, vérifiez dans l'objet découpé les parties de supports qui pourraient être très hautes et fines, car elles pourraient tomber ou se casser au milieu de l'impression. Si vous les remarquez dans votre objet découpé, nous vous recommandons de changer le motif de support, et/ou de modifier le style de support en grille. 
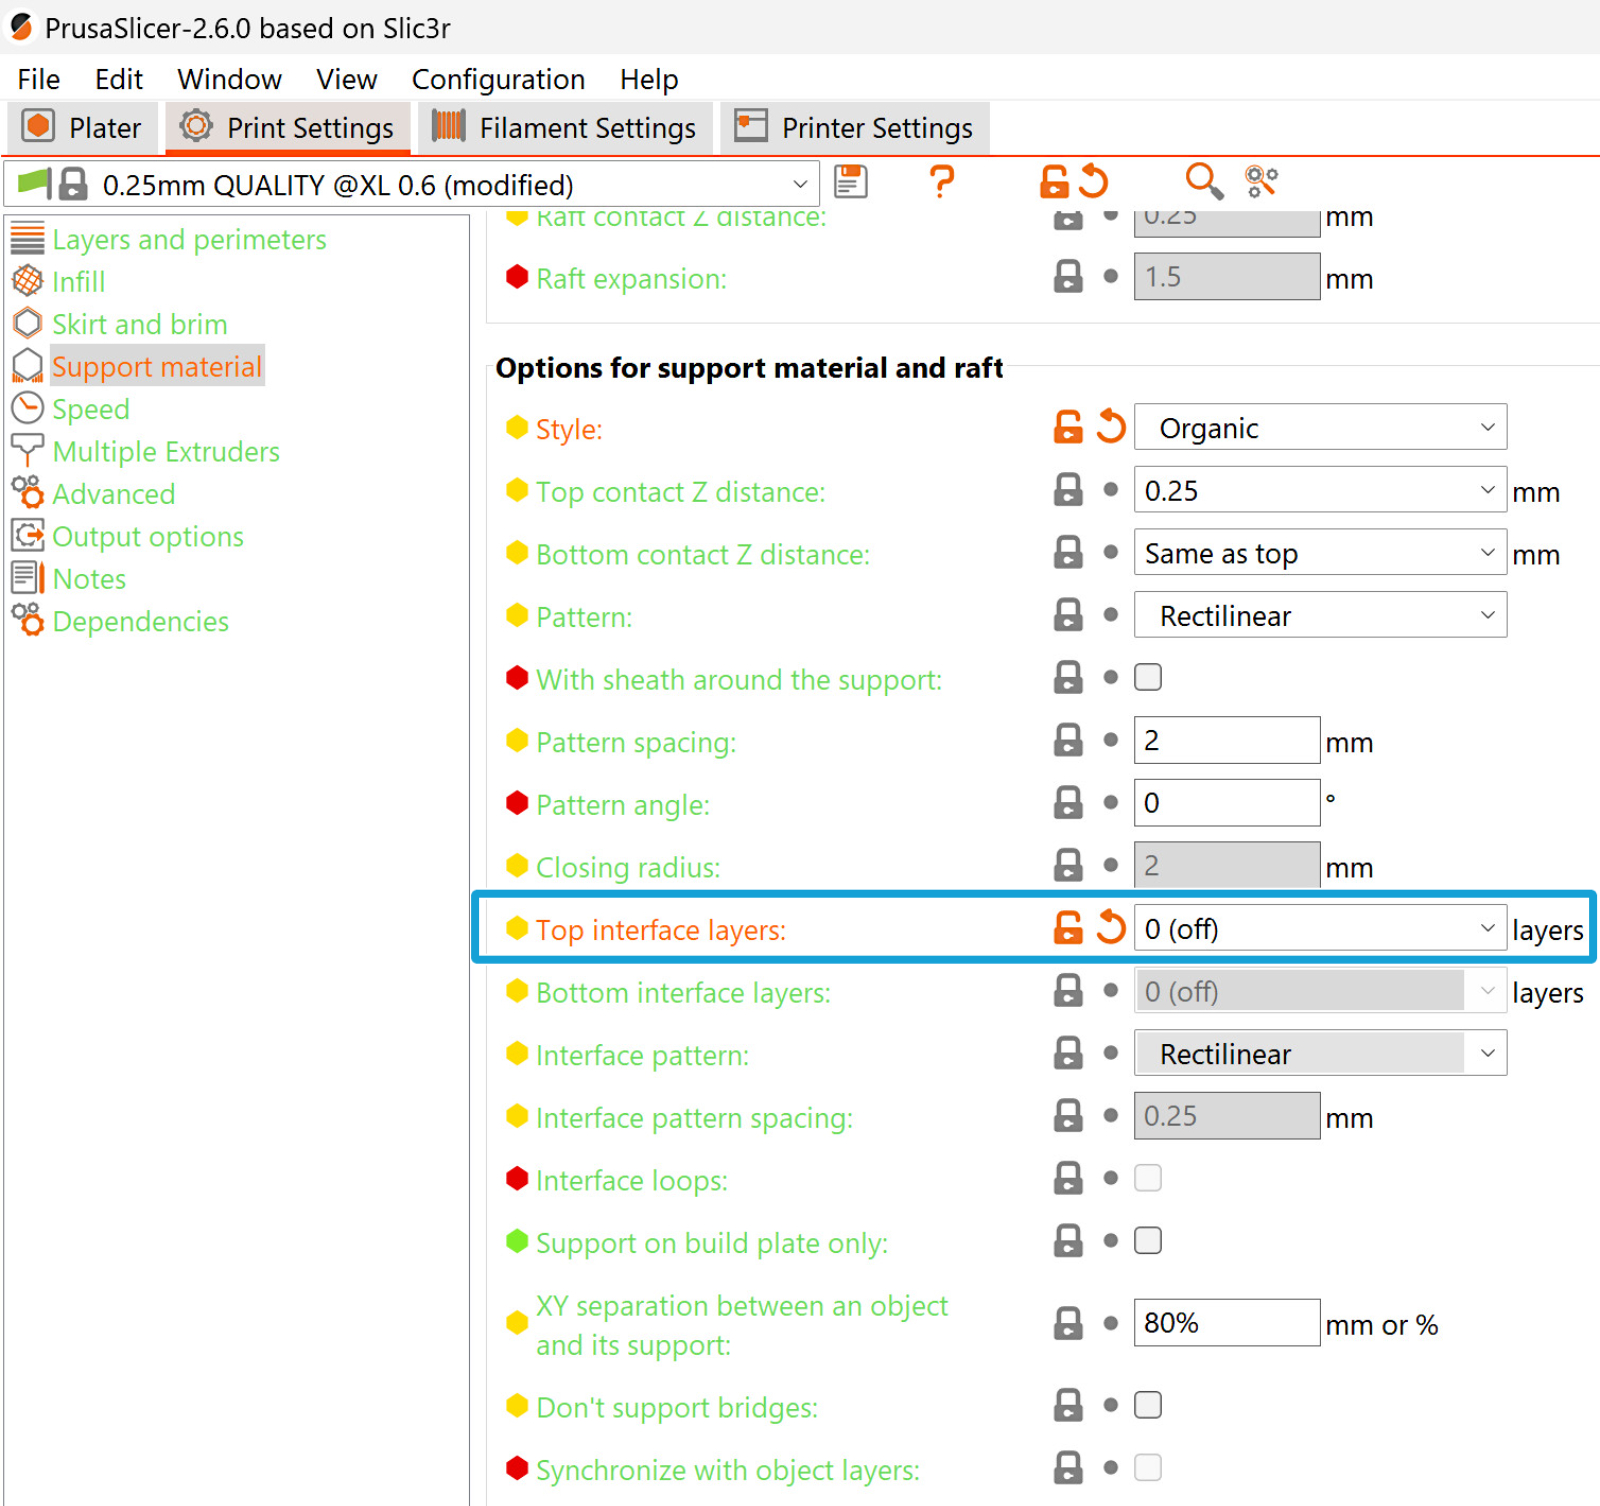
                  Lors de l'utilisation de supports organiques, n'utilisez pas de couches d'interface, ou elles créeront des artefacts non imprimables.
                  Cet article vous a-t-il été utile ?
                  Cette action n'est disponible que pour les utilisateurs enregistrés. Veuillez vous connecter.
                  Se connecter  pour poster un commentaire
                  Aucun commentaire

                  Thèmes

                  • À propos de votre imprimante
                    • Description de l'imprimante
                      • Menu Régler (XL)
                      • Menu LCD (XL/+ Mono-Outil)
                      • Combinaison de matériaux (XL/+)
                      • Menu LCD (XL/+ Multi-Outils)
                      • Électronique de l'Original Prusa XL/+
                      • Explication du voyant d'état de la tête d'outil (XL)
                    • Fonctionnalités de l'imprimante
                    • Informations générales