Dotyczy


Drukarki FFF marki Prusa są wyposażone w dysze wykonane z mosiądzu. W tym artykule omówimy najważniejsze informacje dotyczące dysz, które można stosować w Twojej drukarce.
Mosiądz ma doskonałą przewodność cieplną i jest wystarczająco wytrzymały, aby drukować najczęściej używane filamenty. Jednak w kontakcie z filamentami ściernymi, mosiężna dysza ma tendencję do zbyt szybkiego zużycia, dlatego dostępne są dysze odporne na ścieranie.
Jeśli chcesz zmienić lub wymienić dyszę, zapoznaj się z odpowiednią instrukcją:
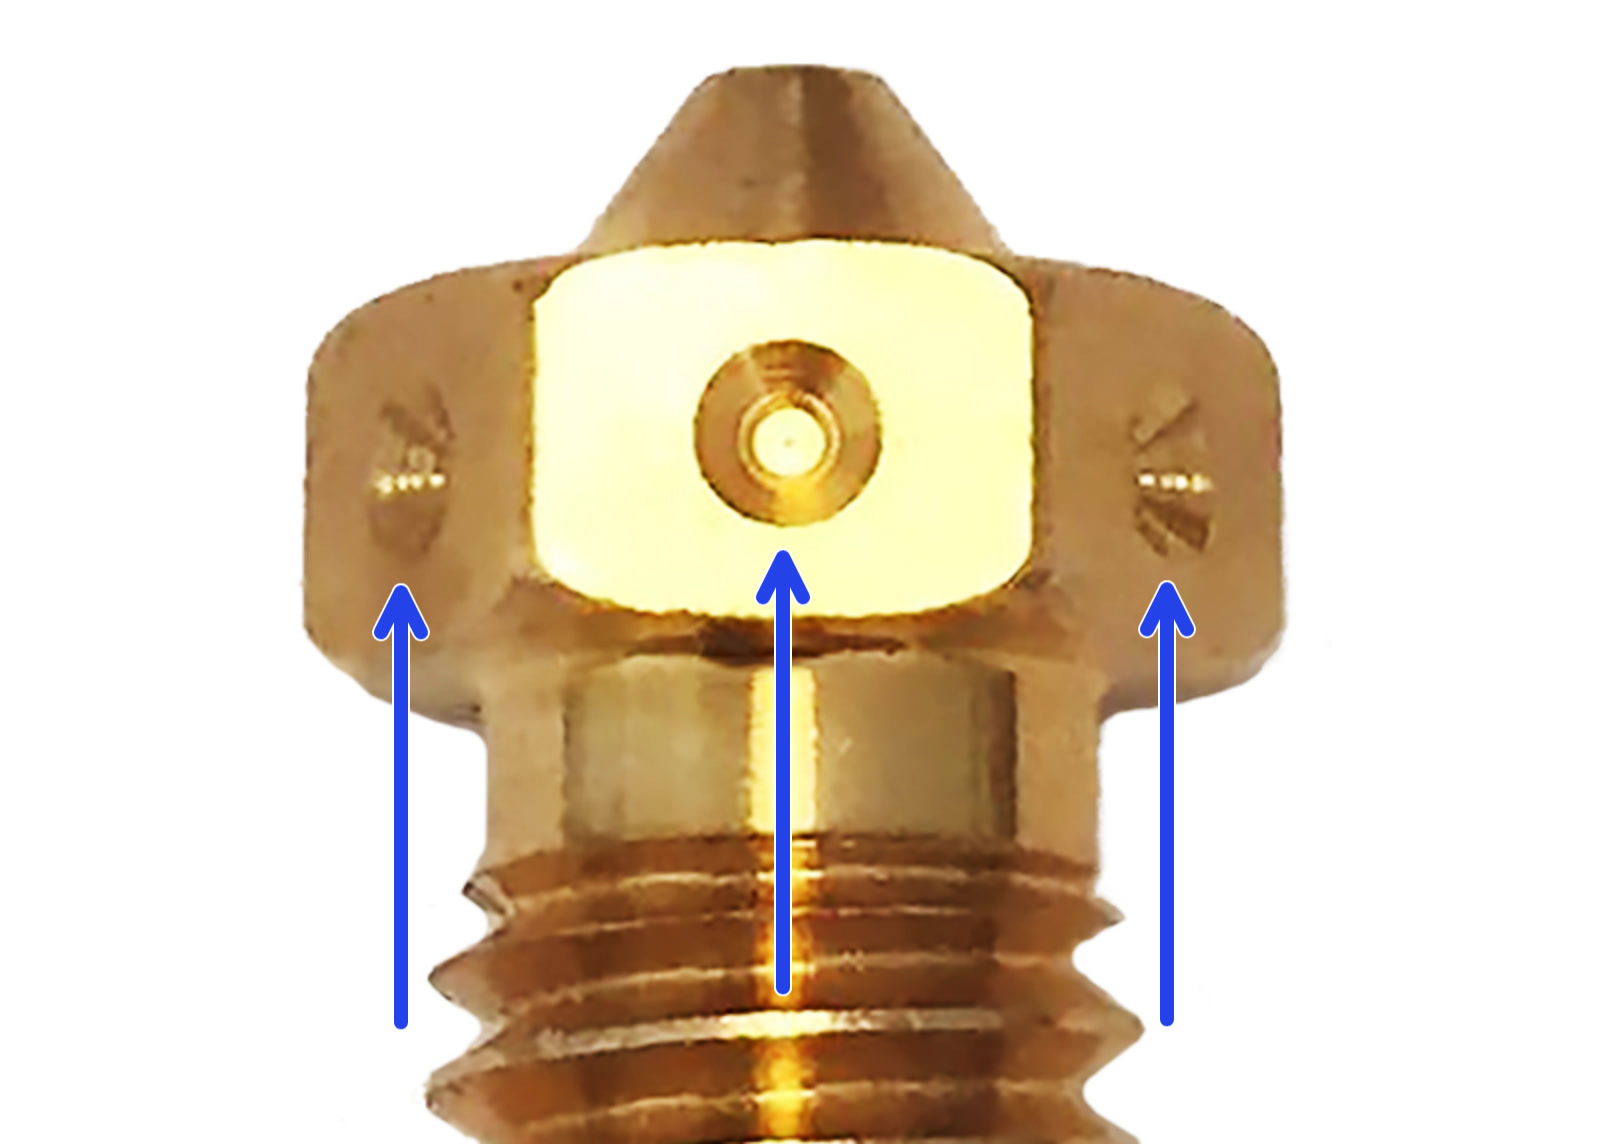
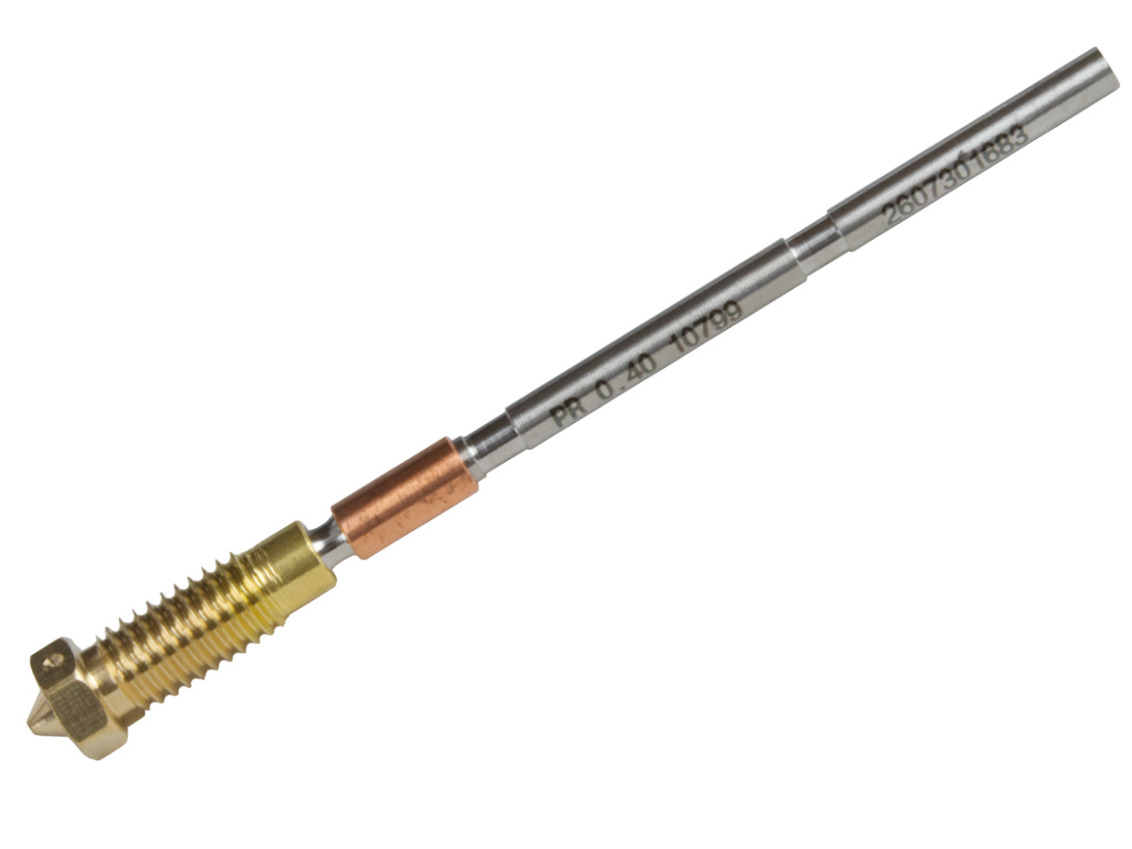
Średnicę dyszy możesz określić na podstawie liczby kropek lub numeru na jej obrzeżu. Dysze Prusa Nozzle (inne niż E3D) są oznakowane na metalowej rurce prowadzącej filament.
 |  |
 |  |
Mosiężna dysza Prusa Nozzle jest niezawodną dyszą ogólnego przeznaczenia, zaprojektowaną do szerokiej gamy nieściernych filamentów. Wykonana z wysokiej jakości mosiądzu, zapewnia doskonałą przewodność cieplną.
Jej końcówka zapewnia płynny przepływ i precyzyjne nakładanie warstw. Konstrukcja integruje barierę cieplną bezpośrednio z dyszą, eliminując konieczność nagrzewania hotendu przed montażem oraz stosowania rurki PTFE do prowadzenia filamentu.
Dysze mosiężne są idealne do codziennego drukowania ze względu na swoją opłacalność, łatwość czyszczenia i wysoką jakość wykończenia powierzchni. Nie są one jednak zalecane do drukowania filamentów o właściwościach ściernych, ponieważ może się to przyczyniać do ich szybkiego zużycia.
Dysza Prusa Nozzle Brass CHT (Core Heating Technology) oraz E3D Prusa Nozzle: High Flow Brass zostały zaprojektowane dla poprawy wydajności druku 3D i przezwyciężenia ograniczeń tradycyjnych dysz, szczególnie w zakresie przepływu filamentu.
Wewnętrzna konstrukcja wykorzystuje rdzeń z osobnymi kanałami, co powoduje rozdzielenie filamentu na trzy osobne pasma. W rezultacie powierzchnia wystawiona na działanie ciepła wzrasta wykładniczo, co prowadzi do szybszego nagrzewania i bardziej równomiernej temperatury w całym przekroju filamentu.
Dysze Prusa Nozzle CHT® rozdzielają filament na 3 cieńsze pasma, natomiast dysze E3D Prusa Nozzle: High Flow mają unikalną geometrię wewnętrzną, która rozdziela filament na 4 pasma.
Oba te ulepszone procesy nagrzewania pozwalają na osiągnięcie wyższych prędkości druku przy zachowaniu spójności i jakości wydruków. Dysze mogą działać skutecznie nawet w niższych temperaturach druku niż dysze konwencjonalne, ponieważ ciepło jest rozprowadzane bardziej równomiernie i szybciej.
Jest to szczególnie korzystne podczas drukowania dużych modeli lub stosowania materiałów wymagających wysokich temperatur topnienia. Lepsza kontrola temperatury i przepływu filamentu może również zapewnić większą szczegółowość i wyższą jakość wykończenia powierzchni, co daje przewagę przy drukowaniu skomplikowanych modeli.
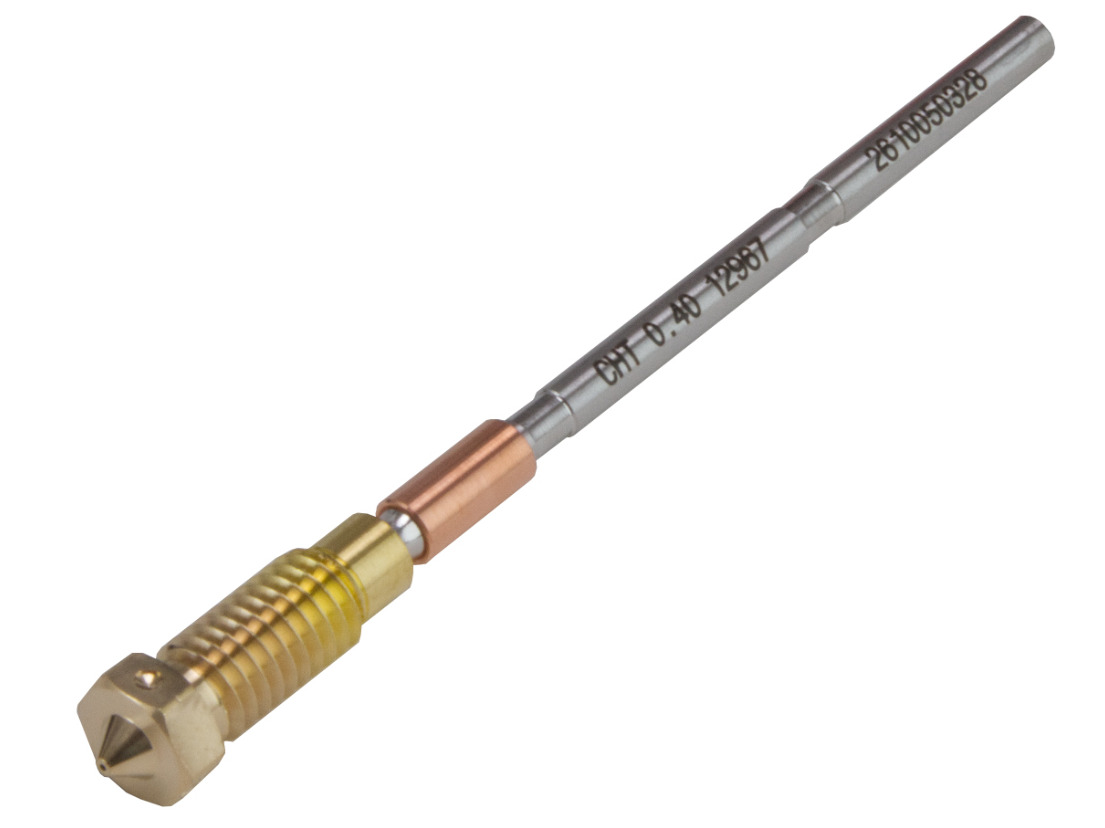 | 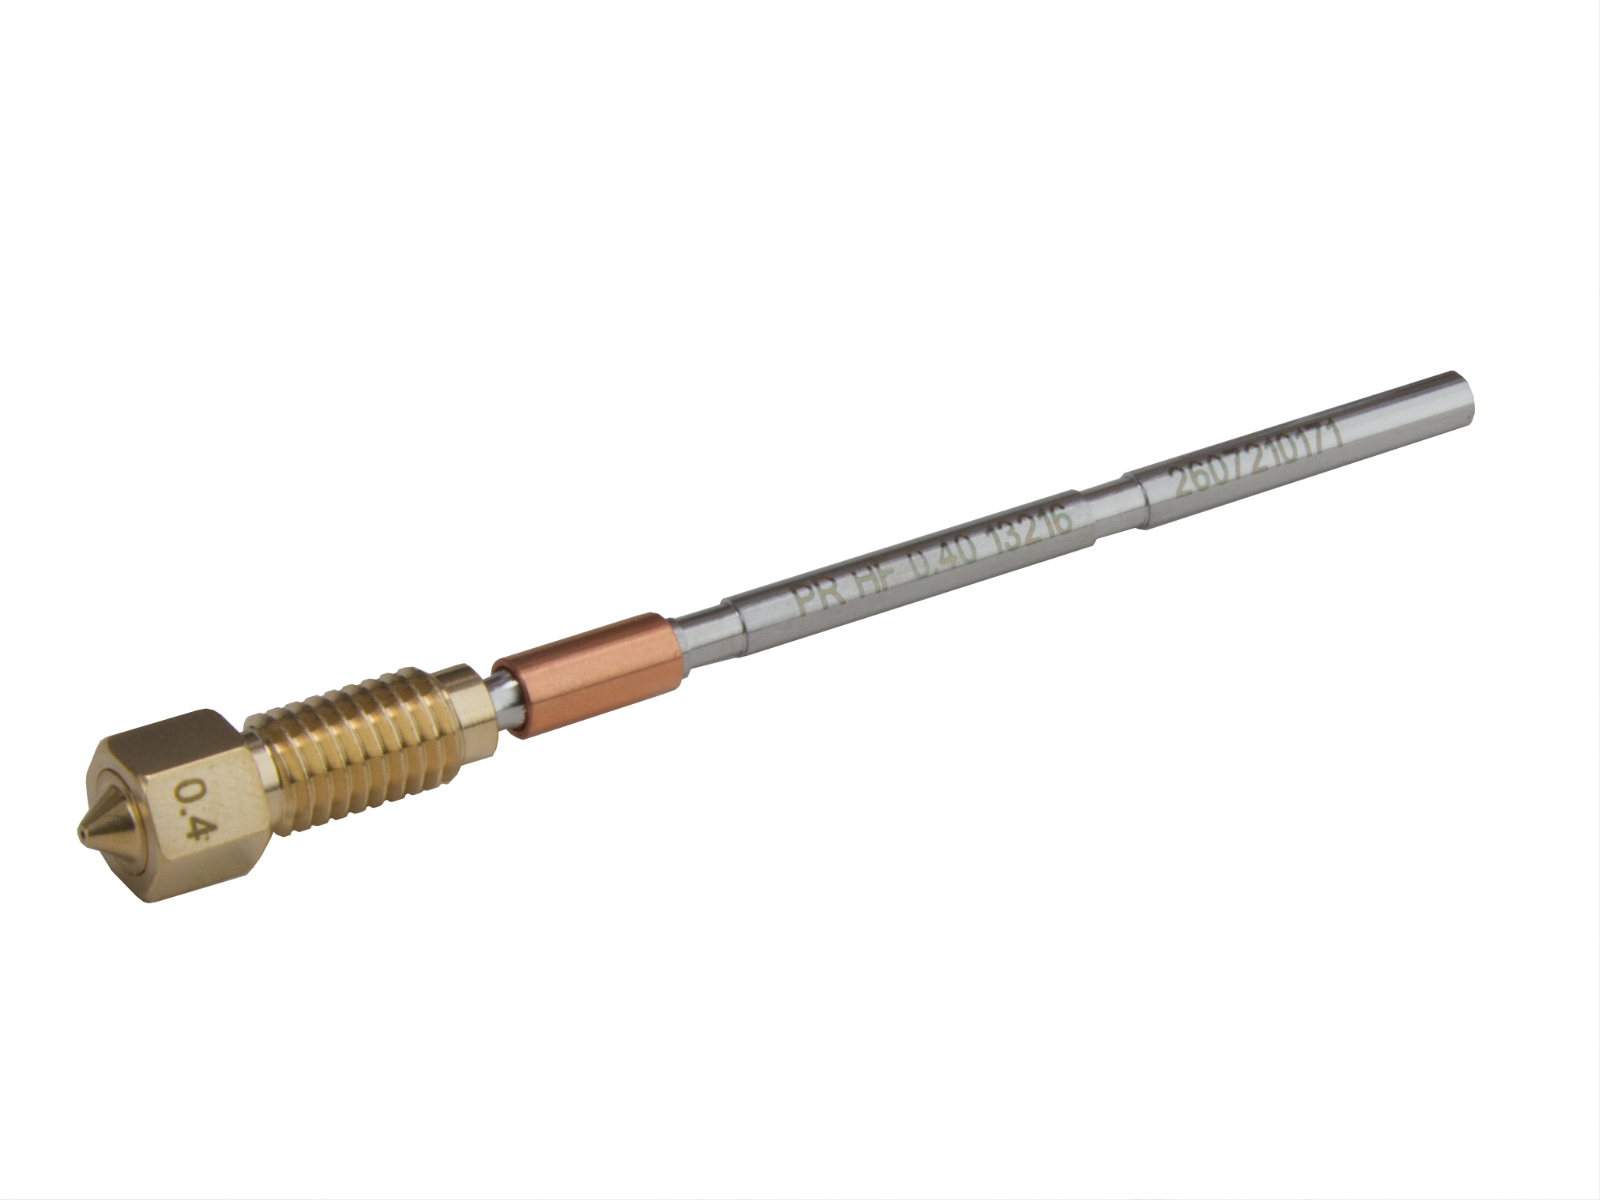 |
| Dysza mosiężna Prusa Nozzle CHT | Dysza E3D Prusa Nozzle: High Flow Brass |
Niektóre filamenty zawierają dodatki, które nadają im właściwości ściernych. Zwykła dysza mosiężna ulegnie szybkiemu zużyciu i utraci swoje właściwości podczas drukowania takich materiałów, dlatego należy użyć dyszy wykonanej z innego materiału.
Większość materiałów ściernych to tworzywa sztuczne z dodatkami i kompozyty. Jeśli nie masz pewności co do wymagań dotyczących filamentu, zawsze zapytaj sprzedawcę.
Zalecane metody czyszczenia:
Niezalecane metody czyszczenia:
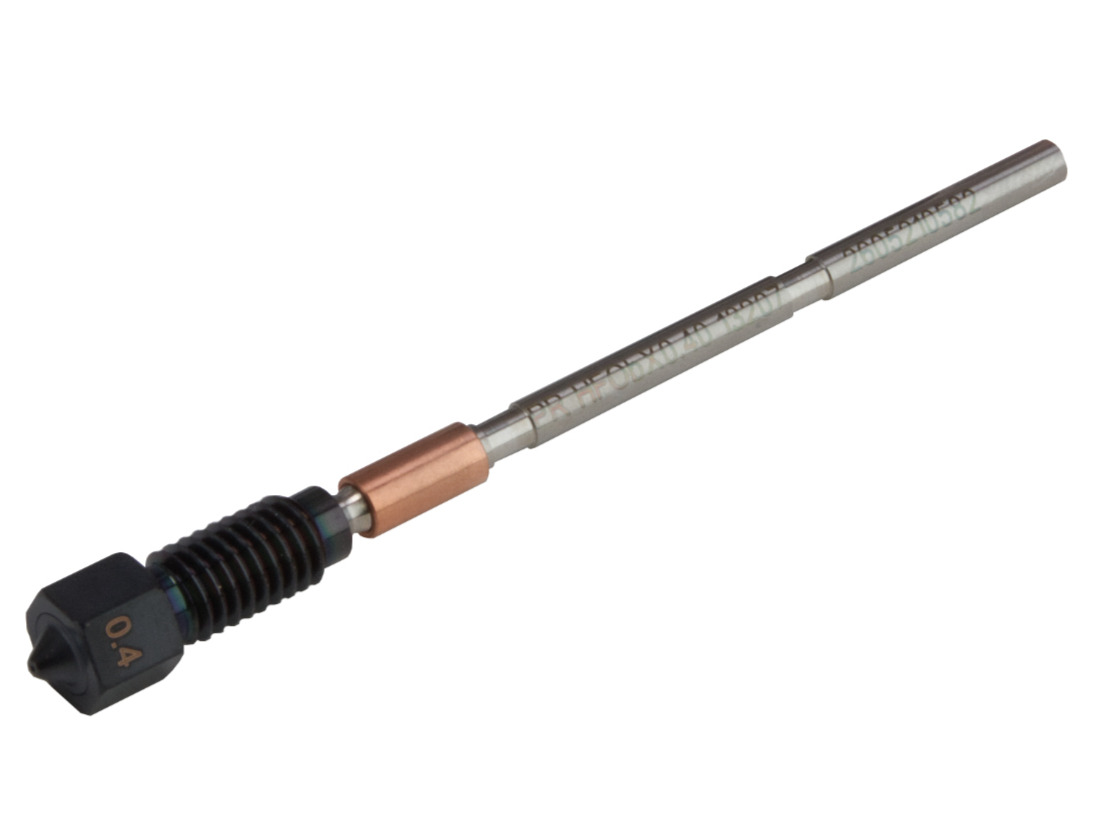
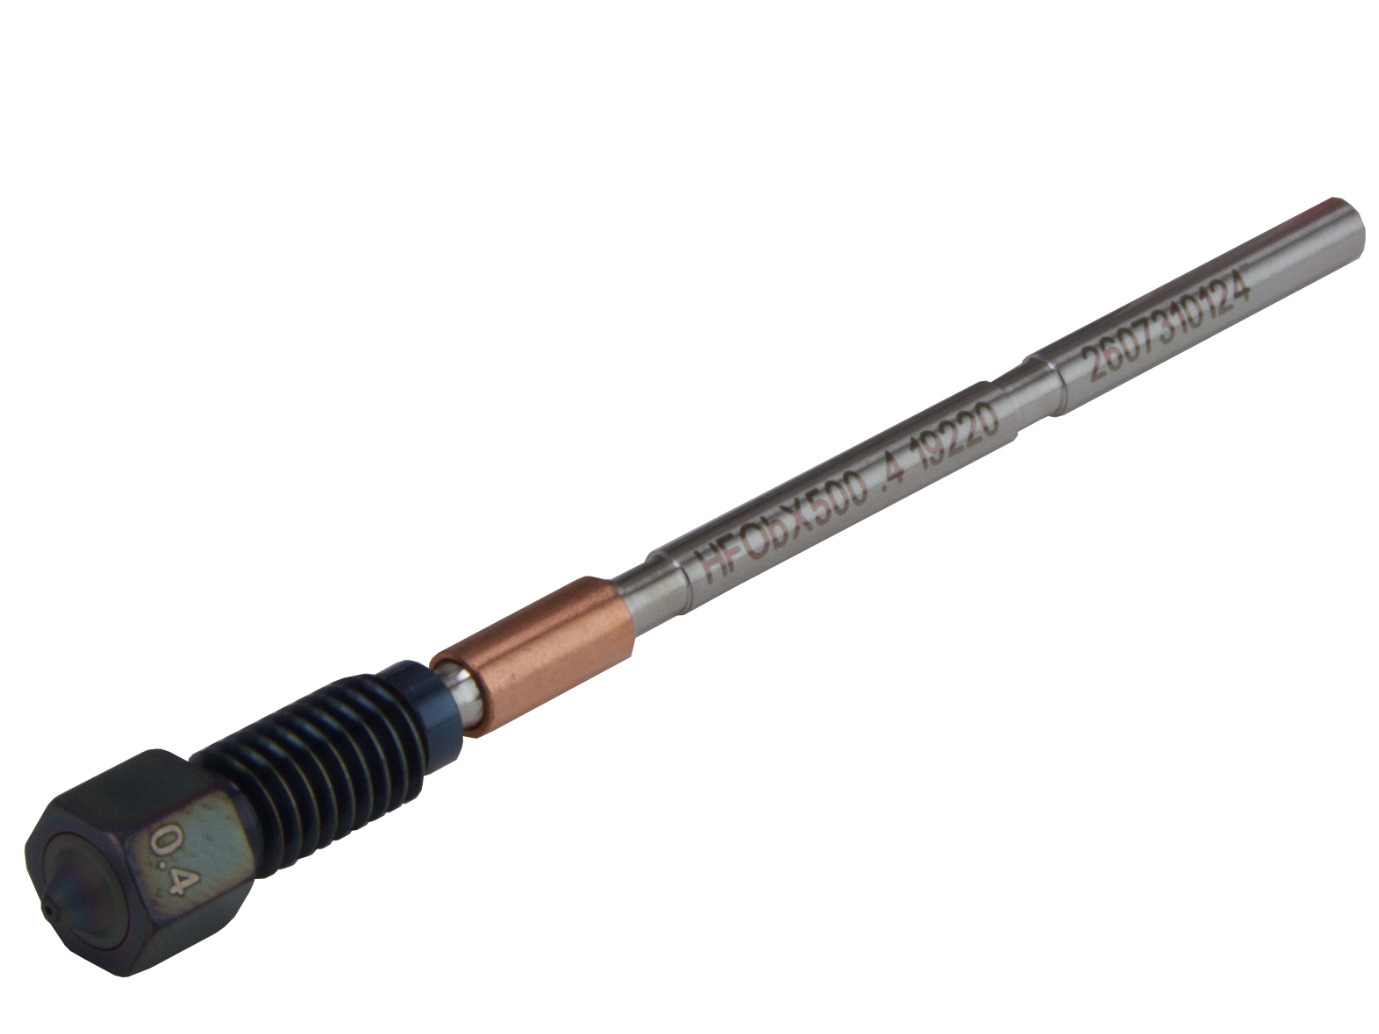
Dysza Prusa Nozzle ObXidian™ jest wysokiej jakości dyszą zaprojektowaną specjalnie do materiałów ściernych i drukowania w wysokich temperaturach. Jest wykonana z hartowanej stali z powłoką odporną na korozję, co zapewnia wyjątkową trwałość i długowieczność.
Dysza ta nadaje się szczególnie do drukowania z materiałów ściernych, np. zawierających włókno węglowe, ponieważ zachowuje swoją twardość nawet w wyższych temperaturach, zapewniając doskonałą wydajność i żywotność.
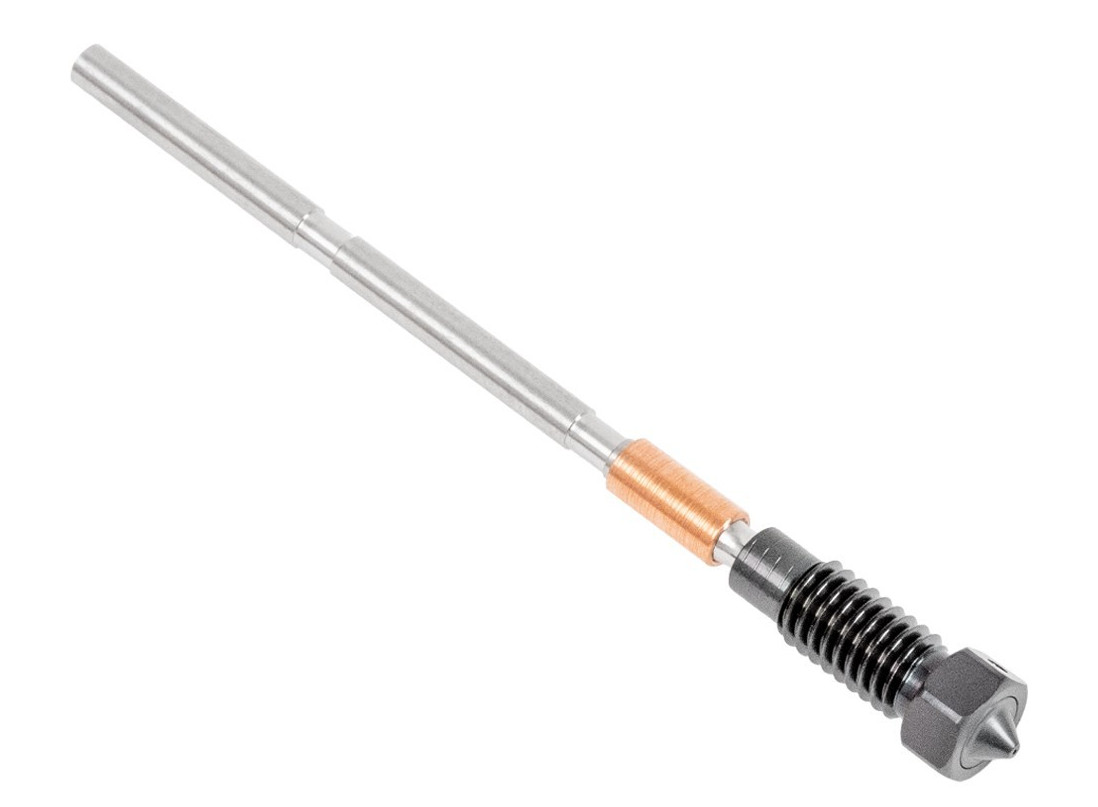
Utwardzana dysza Prusa Nozzle Nickel Plated (pokryta niklem) została zaprojektowana z myślą o równowadze między wytrzymałością, odpornością na wysoką temperaturę, jednocześnie zapewniając płynną ekstruzję. Wykonana z hartowanej stali z powłoką niklową, charakteryzuje się dobrą odpornością na filamenty ścierne, jednocześnie zmniejszając tarcie filamentu podczas ekstruzji.
Powłoka niklowa nie tylko poprawia odporność na korozję, ale także minimalizuje przywieranie materiału do dyszy, ułatwiając jej czyszczenie i konserwację. Połączenie twardości i gładkości powierzchni znacznie wydłuża żywotność dyszy w porównaniu ze standardowymi wersjami mosiężnymi, zwłaszcza podczas drukowania materiałów o właściwościach ściernych.
Ta dysza jest idealna do częstego przechodzenia między materiałami ściernymi a standardowymi, ponieważ zapewnia zarówno wytrzymałość, jak i spójną, wysokiej jakości ekstruzję.
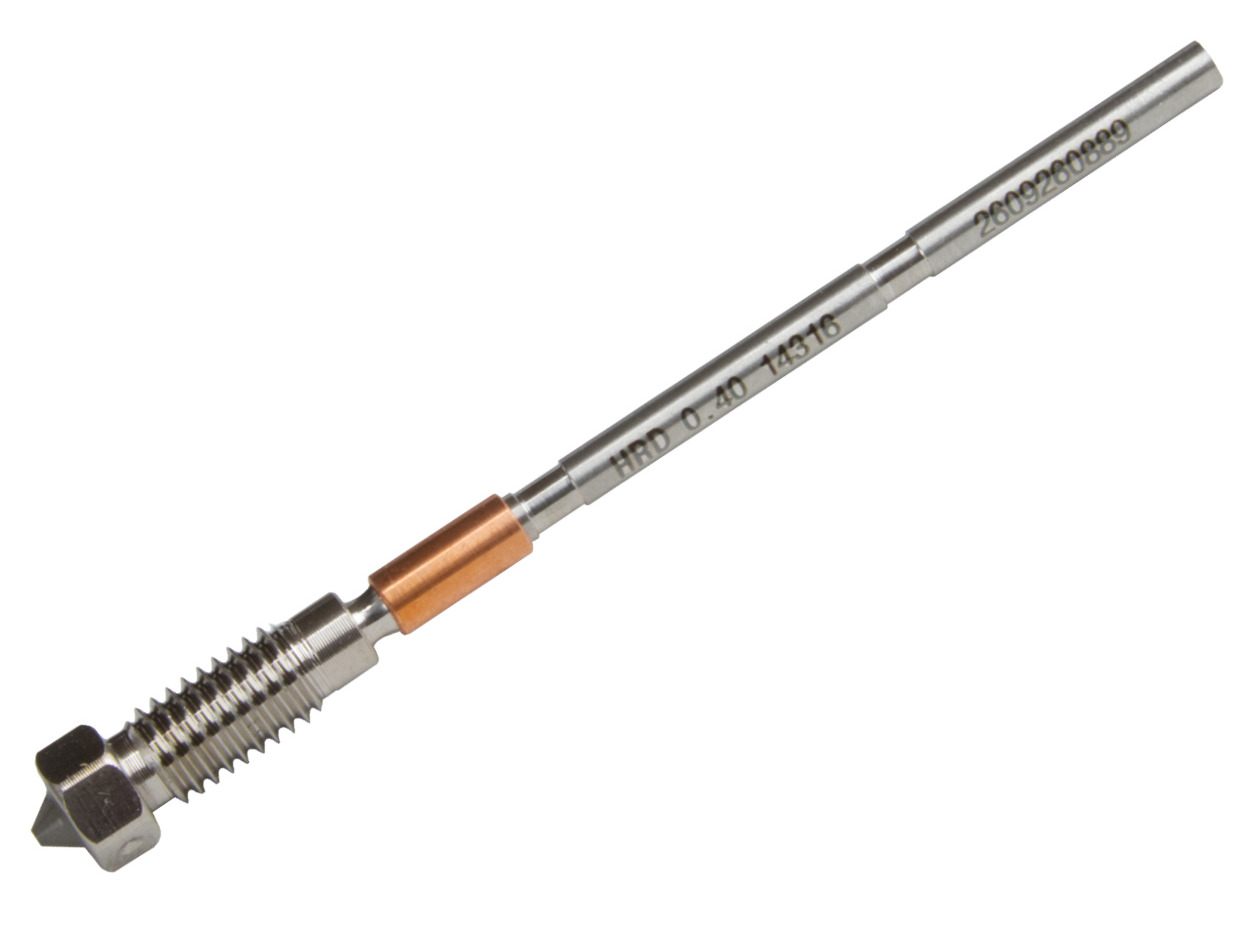
Dysza E3D Prusa Nozzle: High Flow ObXidian™ łączy zalety dyszy ObXidian z wariantem high-flow.
Jej geometria wewnętrzna o wysokim przepływie została zoptymalizowana pod kątem maksymalizacji wydajności topienia, umożliwiając wyższe tempo ekstruzji bez utraty przyczepności warstw lub szczegółowości wydruku. Dzięki temu nadaje się ona szczególnie dobrze do wydruków wielkoformatowych lub tych, w których priorytetem jest szybkość.
Dzięki połączeniu odporności na ścieranie, tolerancji na wysoką temperaturę i optymalizacji przepływu, dysza High Flow ObXidian™ zachowuje stałą wydajność podczas długotrwałego użytkowania, zmniejszając potrzebę częstej wymiany dysz i liczbę przestojów.
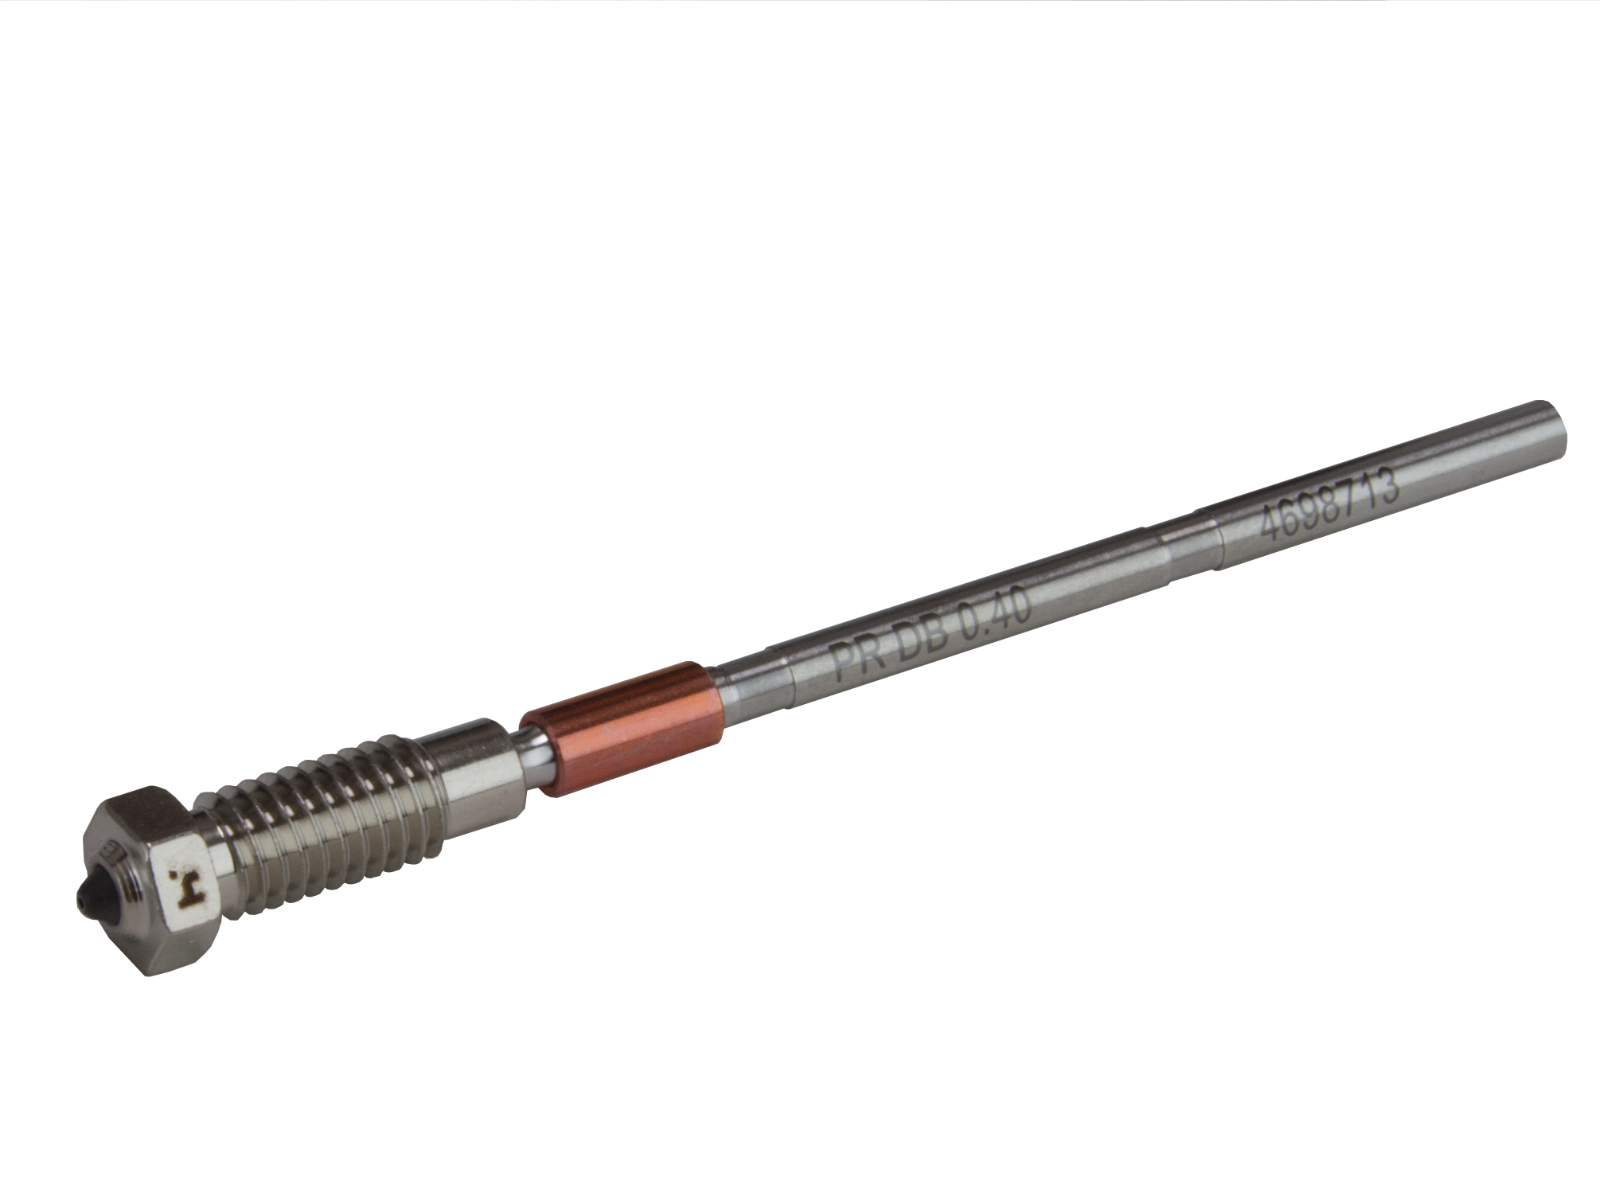
Dysza premium DiamondBack to obecnie najwyższej klasy rozwiązanie współpracujące z Nextruderem. Została zaprojektowana we współpracy z E3D.
Szybki rozwój filamentów domieszkowanych włóknami, metalami i ceramiką zwiększył zapotrzebowanie na dysze odporne na ścieranie. W porównaniu ze wszystkimi dostępnymi na rynku rodzajami dysz, diamenty wkomponowane w DiamondBack zapewniają niezrównaną odporność na zużycie i wszechstronność.
Odkryj ekstremalną odporność na zużycie dzięki końcówkom z polikrystalicznego diamentu (PCD) w DiamondBack. Diamenty te składają się z tysięcy maleńkich kryształów diamentowych połączonych specjalnym spoiwem, które tworzy matrycę kryształów połączonych wiązaniami diament-diament. Zachowują one twardość diamentu, jednocześnie zmniejszając kruchość charakterystyczną dla monokryształu, co czyni je doskonałym wyborem do wydruków z wykorzystaniem filamentów metalowych i ceramicznych do użytku profesjonalnego.
Dysze DiamondBack wykorzystują końcówkę z diamentu, aby poprawić precyzję wydruków 3D. Końcówka nie jest pokryta powłoką diamentową, ale stanowi solidną wkładkę diamentową wykonaną z najtwardszego materiału na świecie.
Opracowana we współpracy z firmą E3D dysza Standard Flow ObXiDian™ 500 została zaprojektowana do drukarek 3D wyposażonych w Nextruder. Nadaje się do pracy zarówno ze standardowymi, jak i ściernymi filamentami. Zapewnia ekstruzję zaawansowanych materiałów dzięki połączeniu zoptymalizowanego profilu termicznego z zaawansowaną obróbką powierzchni odporną na zużycie.
Dysza wykorzystuje technologię powłoki ObXiDian® 500. Jej odporność na zużycie jest co najmniej pięciokrotnie wyższa niż w standardowych dyszach ObXidian i przewyższa konwencjonalną stal hartowaną. Dzięki tej odporności dysza umożliwia długotrwałe przetwarzanie ściernych kompozytów i filamentów domieszkowanych cząstkami takimi, jak materiały fosforyzujące (świecące w ciemności), bez przedwczesnego zużycia wylotu.
Specjalistyczna powłoka o niskiej energii powierzchniowej ogranicza przywieranie stopionego plastiku do zewnętrznej strony dyszy. Ta antyadhezyjna właściwość zapobiega gromadzeniu się zanieczyszczeń, które mogą powodować defekty powierzchni lub awarie wydruku wynikające z kolizji, a jednocześnie ułatwia konserwację i czyszczenie końcówki. Przewodzenie ciepła w całej strefie topienia pozostaje bez zmian, co zapewnia niezawodne łączenie warstw w wydrukach funkcjonalnych.
Warto zwrócić uwagę, że filamenty ścierne, te z wyjątkowo agresywnymi wypełniaczami, takimi jak Polymaker Fiberon, nadal mogą powodować zużycie podczas długotrwałej pracy. Ponadto kompozytowe filamenty o cząstkach zbliżonych wielkością do 0,4 mm lub większych powodują wyższe ryzyko zatkania dyszy o mniejszej średnicy. Zawsze sprawdź w karcie technicznej producenta filamentu, jakie minimalne średnice dysz są zalecane.
Dysza High Flow ObXiDian™ 500 zawiera w strefie topienia wewnętrzną wkładkę czterokanałową. Ta geometria znacznie zwiększa efektywną powierzchnię wewnętrzną, rozdzielając ścieżkę filamentu. Dzięki temu przekazywanie ciepła przyspiesza i trafia ono bezpośrednio do rdzenia filamentu, zamiast ogrzewać wyłącznie zewnętrzny obwód.
Zoptymalizowany transfer ciepła znacznie zwiększa maksymalne objętościowe natężenie przepływu w porównaniu z wariantami o standardowym przepływie. Zwiększona wydajność topienia pozwala zapewnić stałą, nieprzerwaną ekstruzję przy wyższych prędkościach liniowych. Dzięki temu można w pełni wykorzystać możliwości drukarki w zakresie prędkości i przyspieszenia kinematycznego.
Aby w pełni wykorzystać tę dyszę, w slicerze należy wybrać dedykowane profile druku dla wysokiego przepływu (high flow). Takie ustawienie informuje silnik cięcia, by zniósł ograniczenia przepływu i wyliczał ruchy robocze na podstawie wyższej przepustowości.
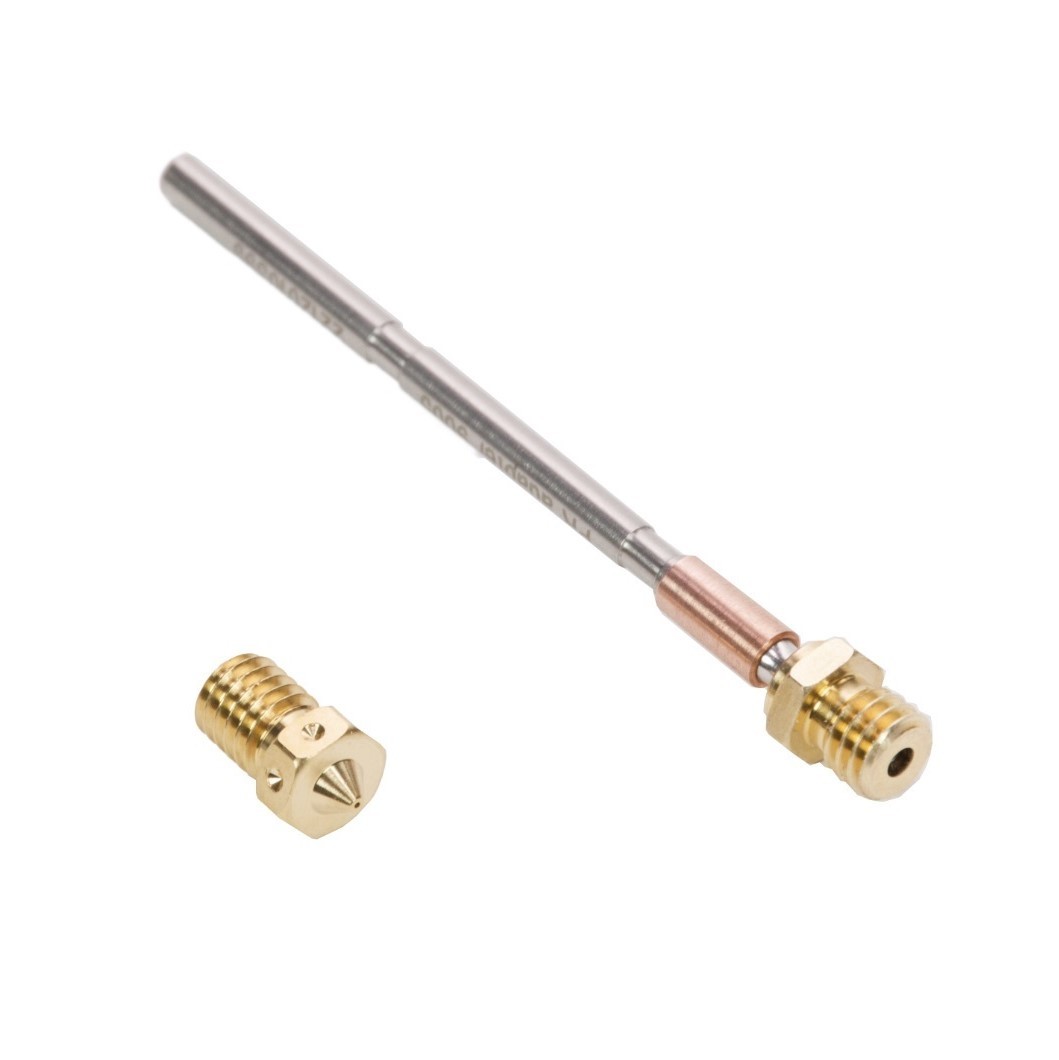
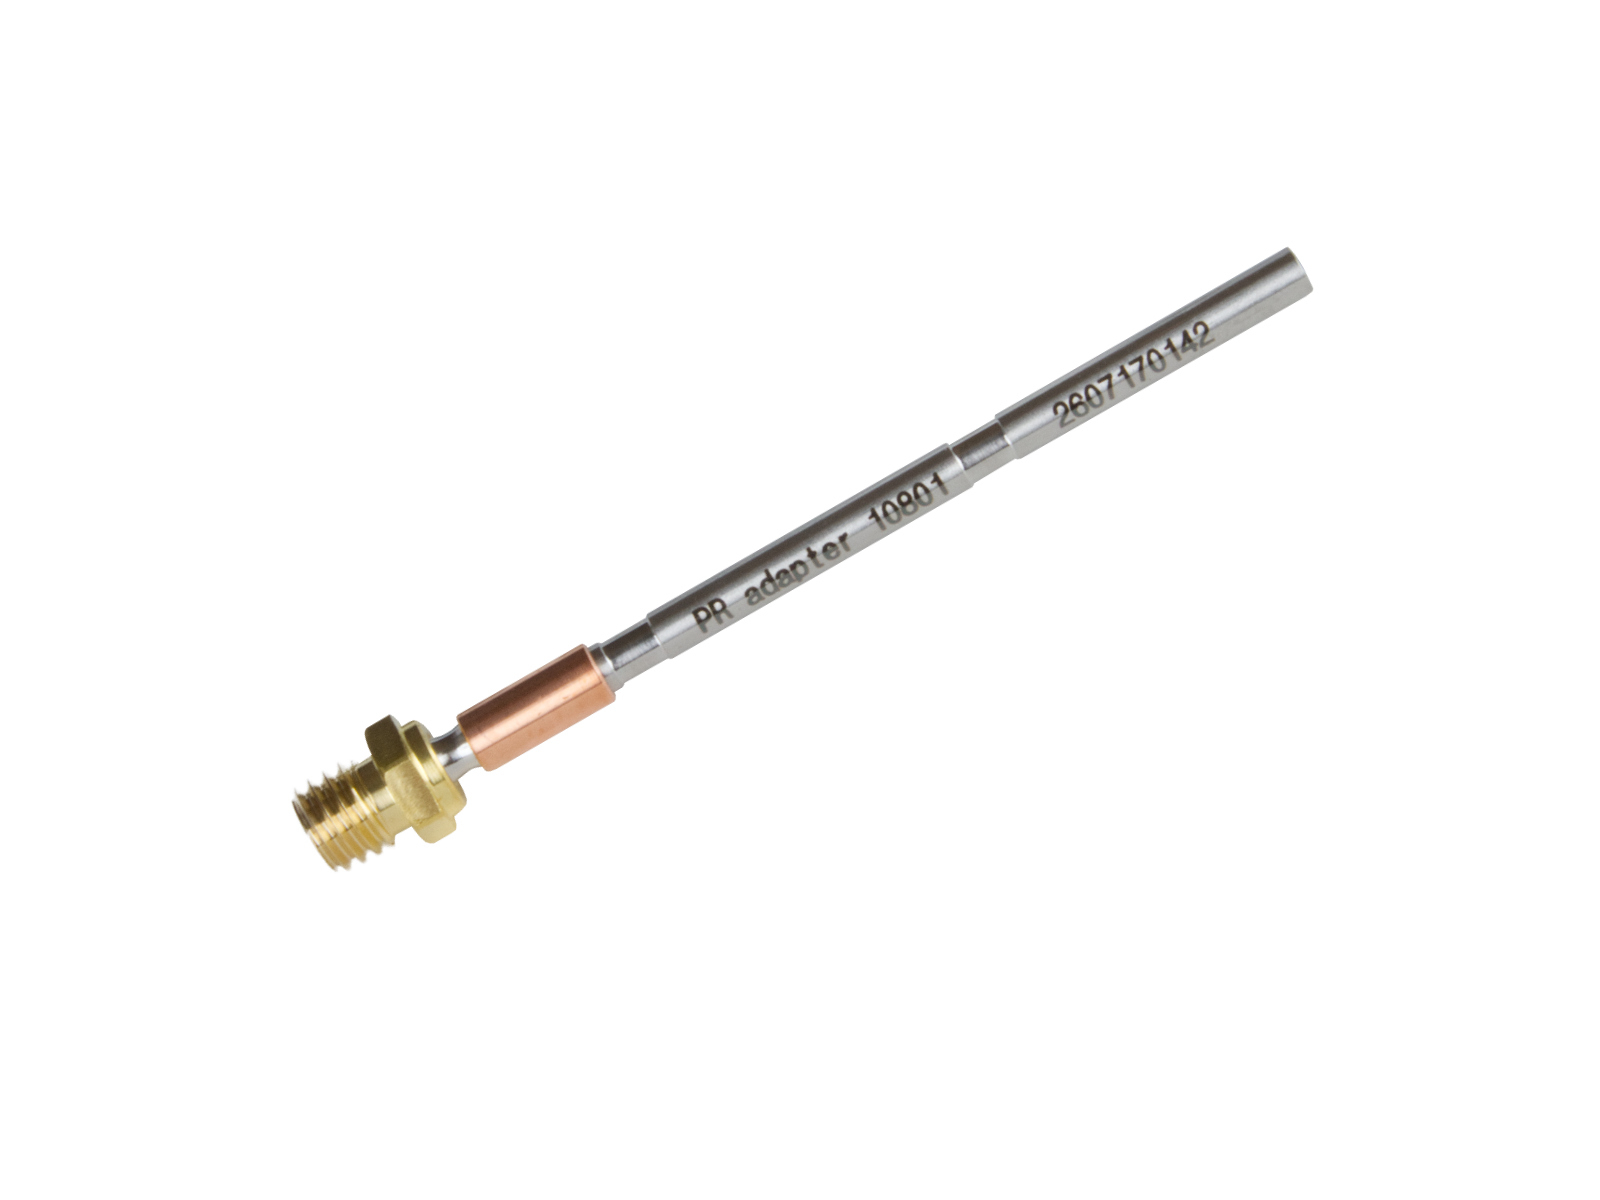
Adapter dyszy Nextruder V6 Nozzle Adapter umożliwia Twojej drukarce Prusa z Nextruderem korzystanie z dysz E3D V6.
Jeśli chcesz zamontować lub wymienić dyszę w konfiguracji z adapterem, zapoznaj się z naszymi instrukcjami:
 |  |
Jeśli chcesz używać dyszy o średnicy, do której nie ma profilu w PrusaSlicerze, konieczne będzie jego ręczne utworzenie.
Więcej informacji znajdziesz w tym artykule.
Aby skonfigurować profil w PrusaSlicerze, przejdź do Menu → Konfiguracja → Asystent konfiguracji → Prusa Research, a następnie wybierz model swojej drukarki oraz średnicę dyszy, której obecnie używasz (fioletowe prostokąty).

Odznacz wszystkie pozostałe modele i średnice dysz, aby uniknąć pomylenia profili. Zawsze możesz ponownie uruchomić kreatora i zmodyfikować ustawienia.
Aby ustawić inną średnicę dyszy w drukarce, przejdź do menu Ustawienia → Sprzęt.
Dysza o takiej średnicy wyklucza używanie prawie wszystkich materiałów kompozytowych. Ich dodatki mogą szybko zatkać lub nawet zniszczyć dyszę. Jednak filamenty z drobnym brokatem lub podobnymi "cząsteczkami błyszczącymi", takie jak te występujące w Prusamencie Galaxy Silver nie powinny stanowić problemu.
Materiały elastyczne mogą również okazać się problematyczne przy dyszach o mniejszej średnicy ze względu na wyższe ciśnienie wymagane do ekstruzji. Pod wyższym ciśnieniem mogą się one wyginać i plątać wokół radełek ekstrudera.
Niższa prędkość - precyzja wymaga czasu. Przygotuj się na czasy wydruków wynoszące od 24 do 100 godzin, nawet mniejszych modeli. Nie tylko każda linia jest cieńsza i węższa niż zwykle, co skutkuje większą liczbą obrysów, ale także ruchy robocze są znacznie spowolnione, aby zapewnić większą dokładność.
Główną wadą jest rozdzielczość. Grubsze i wyższe warstwy pozwolą na ukończenie wydruku przy mniejszym nakładzie czasowym, ale jednocześnie spowodują utratę szczegółów. Z drugiej strony, elementy funkcjonalne mogą okazać się bardziej wytrzymałe, ponieważ każda warstwa zawiera większą ilość materiału.
Ponadto dysza o większej średnicy wytłoczy więcej materiału, który będzie trzeba schłodzić, co może zwiększyć wypaczanie. Materiały podatne na wypaczanie podczas drukowania, takie jak ASA lub PC Blend, mogą stanowić wyzwanie.
| Średnica dyszy / materiał | 0,25 mm | 0,4 mm | 0,6/0,8 mm |
| Materiały elastyczne | ✖ | ✔ | ✔ |
| PLA | ✔ | ✔ | ✔ |
| ASA/ABS | ✔ | ✔ | ✔ |
| PETG | ✔ | ✔ | ✔ |
| Domieszkowane drewnem/metalem | ✖ | ✔ * | ✔ |
| ABS domieszkowany CF/kevlarem | ✖ | ✔ * | ✔ * |
| PC Blend | ✔ | ✔ | ✔ |
| Nylon | ✔ | ✔ | ✔ |
| PVA/BVOH | ✖ | ✔ | ✔ |
* Dysza utwardzona