Prusa
  • TIENDA
    • Últimos productos
    POR CATEGORÍA
    • Impresoras 3Dnueva
    • Actualizaciones de impresoras 3Dnueva
    • Materiales
    • Accesorios
    • Piezas de repuesto
    • Cursos
    • Merchandising
    • Obtener un presupuesto
    ENLACES RÁPIDOS
    • Envío y entrega
    • Devoluciones y reembolsos
    • Pago y financiación
    • Garantía
    • IVA y Tasas de aduana
    • Preguntas Frecuentes

    0 artículo en tu carritoartículos en tu carrito

    Tu carrito está vacío

    Ir al carritoComprar impresoras 3D

    Mi perfil

    Iniciar sesión para ver pedidos y artículos guardados

    Mi perfil

    Sesión iniciada como

    • Pedidos
    • Cerrar Sesión
  • Impresión 3D
    • Explorar la impresión 3D
    PARA PRINCIPIANTES
    • Impresión 3D 101
    • Cómo funciona la impresión FDM
    • Comprando tu primera impresora
    • Catálogo de modelos 3D
    POR USO
    • Prototipado rápido
    • Fabricación
    • Ingeniería
    • Investigación
    • Arte y diseño
    PROFUNDIZAR
    • Guía de materiales
    • Cursos
    • Webinars
    • Casos de estudio
    • Impresión 3D personalizada
  • IMPRESORAS 3D
    • Todas las impresoras 3D
    PARA
    • Casa o garajeAficionados, manitas e impresión doméstica
    • EmpresasProducción interna para pequeños equipos
    • EmpresaFlotas, seguridad y escala
    • Qué Prusa es la adecuada para mí
    COMPRAR Y NAVEGAR
    • CORE One+nueva
    • CORE One+ INDXnueva
    • CORE One L+nueva
    • CORE One L+ INDXnueva
    • XL+nueva
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MÁS DE IMPRESORAS
    • Piezas y actualizacionesnueva
    • Critical infrastructure
    • Casos de estudio
    • Signature Oak
    • Kits
  • MATERIALES
    • Todos los materiales
    POR USO
    • Uso diario y diseño
    • Ingeniería funcional
    • Compuestos
    • Especialidad profesional
    • Resinas SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flexible
    • TPU
    MÁS MATERIALES
    • Guía de materiales
    • Fabricamos material nosotros mismos
    • Sostenibilidad
    • Pedir en la tienda
  • SOFTWARE
    • Todo el software
    PREPARAR LA IMPRESIÓN
    • PrusaSlicer 3.0nueva
    IMPRIMIR Y MONITORIZAR
    • PRUSA CONNECT
    • EasyPrint
    • Aplicación iOS y Android
    • Prusa Farm
    EMPEZAR
    • Descargar e instalar
    • Base de conocimientos
    MÁS SOFTWARE
    • Catálogo de modelos 3D
  • SOPORTE
    • Explorar soporte
    ENCONTRAR RESPUESTAS
    • Base de conocimientos
    • Resolución de problemas
    • Cursos
    • Webinars
    OBTENER AYUDA
    • Contacta con nosotros
    • Chat en vivo
    • Envíos y entregas
    • Garantía
    • Devoluciones y reembolsos
    • Servicio y piezas de repuesto
    • Servicio y Reparación
    COMUNIDAD
    • Foro
    • Reddit
    • Printables
  • CENTRO DE CONFIANZA
    • Resumen del Centro de confianza
    POR TEMA
    • RGPD
    • Certificados
    • Seguridad
    • Cumplimiento
    COMPROMISOS
    • Informe de sostenibilidad
    HABLA CON NOSOTROS
    • Contacta con el equipo de seguridad
  • EMPRESA
    • Acerca de Prusa
    CONÓCENOS
    • Nuestra historia
    • Cómo fabricamos impresoras
    • Código abierto
    • Kit de marca y medios
    NOTICIAS
    • Blog
    • Sala de prensa
    • Eventos
    CONFIANZA Y SOCIOS
    • Sostenibilidad
    • Distribuidores y revendedores
    • Programa de afiliados
    • Contacto
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Sesión iniciada como

    • Pedidos
    • Dirección
    • Alertas de Stock
    • Mis Cursos
    • Suscripción
    • Editar Cuenta
    • Cerrar Sesión

Iniciar sesión para ver pedidos y artículos guardados

Sesión iniciada como
  • Pedidos
  • Dirección
  • Alertas de Stock
  • Mis Cursos
  • Suscripción
  • Editar Cuenta
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Tienda

0 artículo en tu carritoartículos en tu carrito

Tu carrito está vacío

Ir al carritoComprar impresoras 3D

Mi perfil

Iniciar sesión para ver pedidos y artículos guardados

Mi perfil

Sesión iniciada como

  • Pedidos
  • Cerrar Sesión
TIENDA
  • Últimos productos
POR CATEGORÍA
  • Impresoras 3Dnueva
  • Actualizaciones de impresoras 3Dnueva
  • Materiales
  • Accesorios
  • Piezas de repuesto
  • Cursos
  • Merchandising
  • Obtener un presupuesto
ENLACES RÁPIDOS
  • Envío y entrega
  • Devoluciones y reembolsos
  • Pago y financiación
  • Garantía
  • IVA y Tasas de aduana
  • Preguntas Frecuentes

Productos destacados

    Categorías populares

      Búsquedas populares

        Artículos

          Blog

            Productos

              Categorías

                Búsquedas sugeridas

                  Buscando…
                  Sin resultados
                  Algo salió mal.
                  ↑↓ Seleccionar↵ AbrirEsc Cerrar búsqueda
                  1. Soporte
                  2. Descripción de la impresora
                  3. Combinando materiales (XL)
                   

                  Contenidos

                  • Información preliminar
                  • Ajustes de la torre de limpieza
                  • PLA + PETG
                  • Filamento flexible

                  Blog

                  • Factorio Ha Llegado a Printables
                  • Prusament PLA Lightweight: un 65 % más ligero que el PLA normal. Perfecto para aviones, cosplay y mucho más.
                  • Prusament PLA ColorMix: Imprime 45 tonos de color con solo cinco bobinas de filamento (y más)

                  Newsletter

                  Regístrate y obtén nuestro dosier mensual de información útil sobre nuevos firmwares, nuevas versiones de PrusaSlicer y consejos generales para proyectos de impresión 3D.

                  Al hacer clic, aceptas recibir nuestra newsletter.

                  Este sitio está protegido por reCAPTCHA Enterprise y se aplican la Política de Privacidad y los Condiciones del servicio de Google.

                  Factorio Transport Belts
                  Tienda
                  • Impresoras 3D
                  • Mejoras de Impresoras
                  • Filamentos
                  • Accesorios
                  • Merchandising Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modelos 3D
                  • Store
                  • Clubs
                  • Concursos de Diseño 3D
                  • Brands
                  Comunidad
                  • Mapa Mundial
                  • Foro
                  • Grupos de Usuarios
                  • Eventos
                  Ayuda
                  • Ayuda Prusa
                  • Prusa Academy
                  • Calculadoras de Impresión 3D
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Drivers y Software
                  Empresa
                  • Sobre nosotros
                  • Blog
                  • Distribuidores Oficiales de Prusa
                  • Contacto
                  • Certificado conforme a las normas ISO 9001, ISO 14001 e ISO 45001
                  • Términos y Condiciones generales
                  • Términos Generales y Condiciones de Uso de los sitios Web PRUSA
                  • Política de privacidad
                  • Información sobre las cookies
                  • Política de Reclamaciones de los Clientes
                  • Página de Estado de los Sitios Web
                  • Configuración de las cookies

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® Y PRUSAMENT® son marcas registradas de Prusa Development a.s. utilizadas por Prusa Research a.s. bajo licencia de Prusa Development a.s.

                  Combinando materiales (XL)

                  Relevante para

                  XL
                  XL+
                  Artículo está también disponible en los siguientes idiomas
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  En la Original Prusa XL multicabezal es posible combinar diferentes materiales en una misma impresión. Hay que tener en cuenta los siguientes aspectos y consideraciones para lograr una impresión satisfactoria.

                  Información preliminar

                  Cuando un extrusor está aparcado, la boquilla instalada en ese extrusor se enfría.

                  Las altas temperaturas sin imprimir pueden hacer que un filamento cargado se degrade y que aumente la presión en la zona de fusión. Mientras un extrusor está inactivo, enfriar la boquilla ayuda a contrarrestar este proceso, especialmente durante un tiempo prolongado de estar aparcado.

                  En cualquier momento en que la temperatura de la boquilla sea alta, la humedad absorbida por el filamento tendrá que escapar por algún sitio. Por lo general, esto provoca un aumento de la presión en la boquilla, lo que suele dar lugar al goteo. El filamento rezumado se deposita en la torre de purga, posiblemente creando un pegote.

                  Estos efectos serán peores cuanta más humedad haya en el filamento.

                  Para limitar estos efectos negativos, es fundamental mantener el filamento seco. Es posible que haya que ajustar con precisión algunos parámetros del filamento, y es fundamental que el sello de la boquilla esté en la posición correcta para todas las herramientas. La magnitud de estos efectos también depende del material específico del filamento.

                  Si decides utilizar filamento flexible, consulta nuestra guía en vídeo sobre cómo cargar filamento flexible en la Original Prusa XL.

                  Ajustes de la torre de limpieza

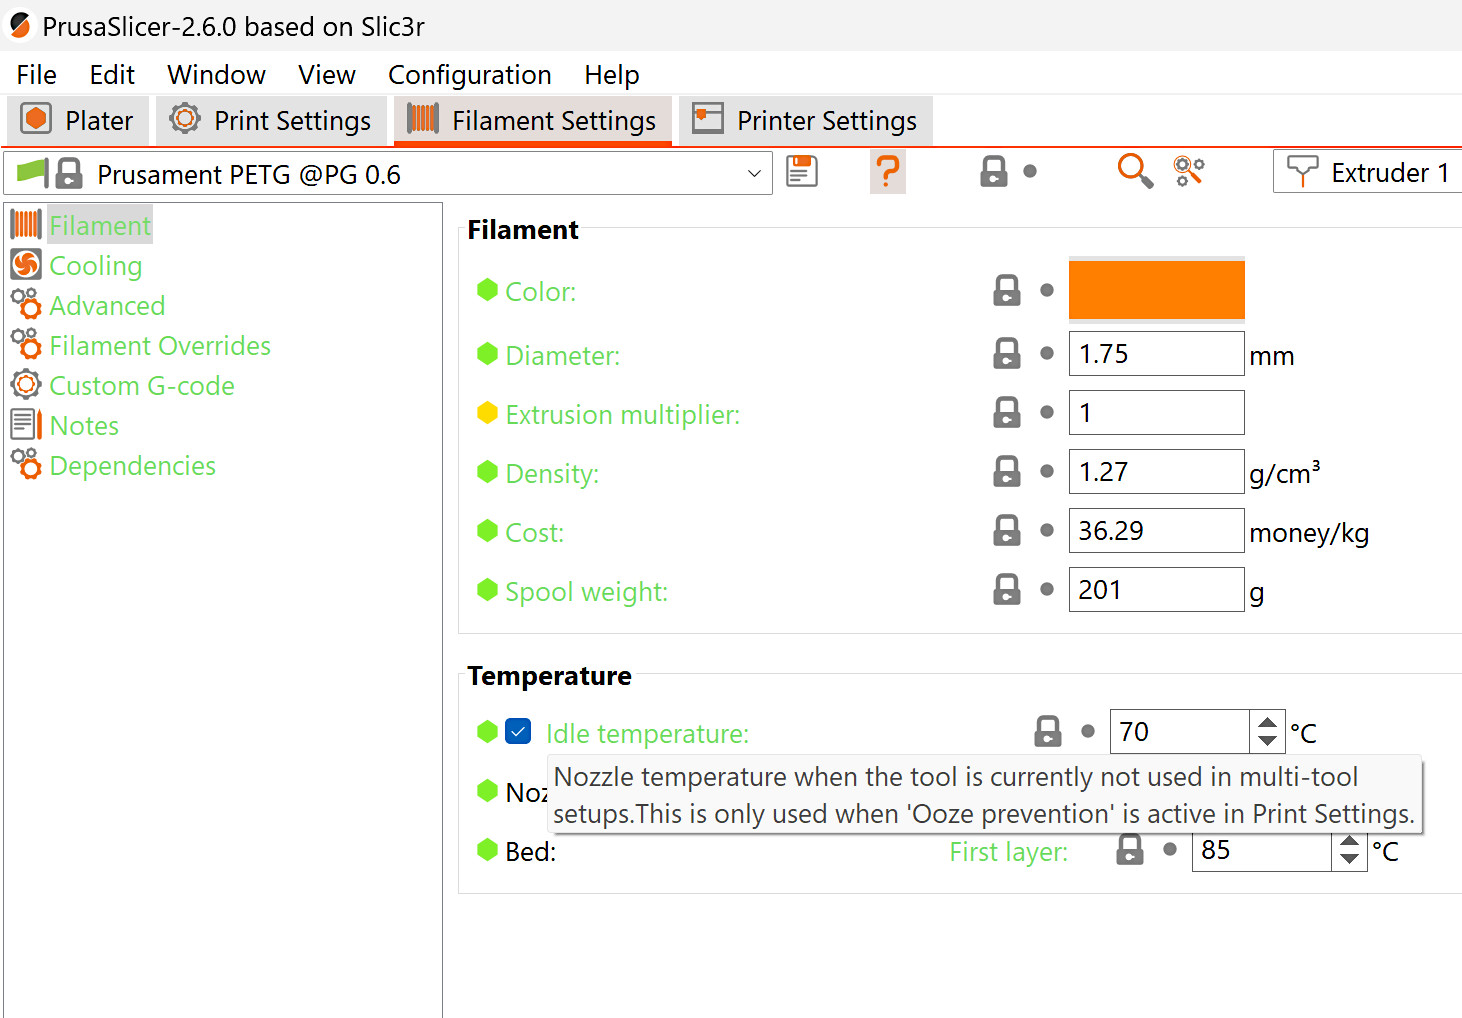
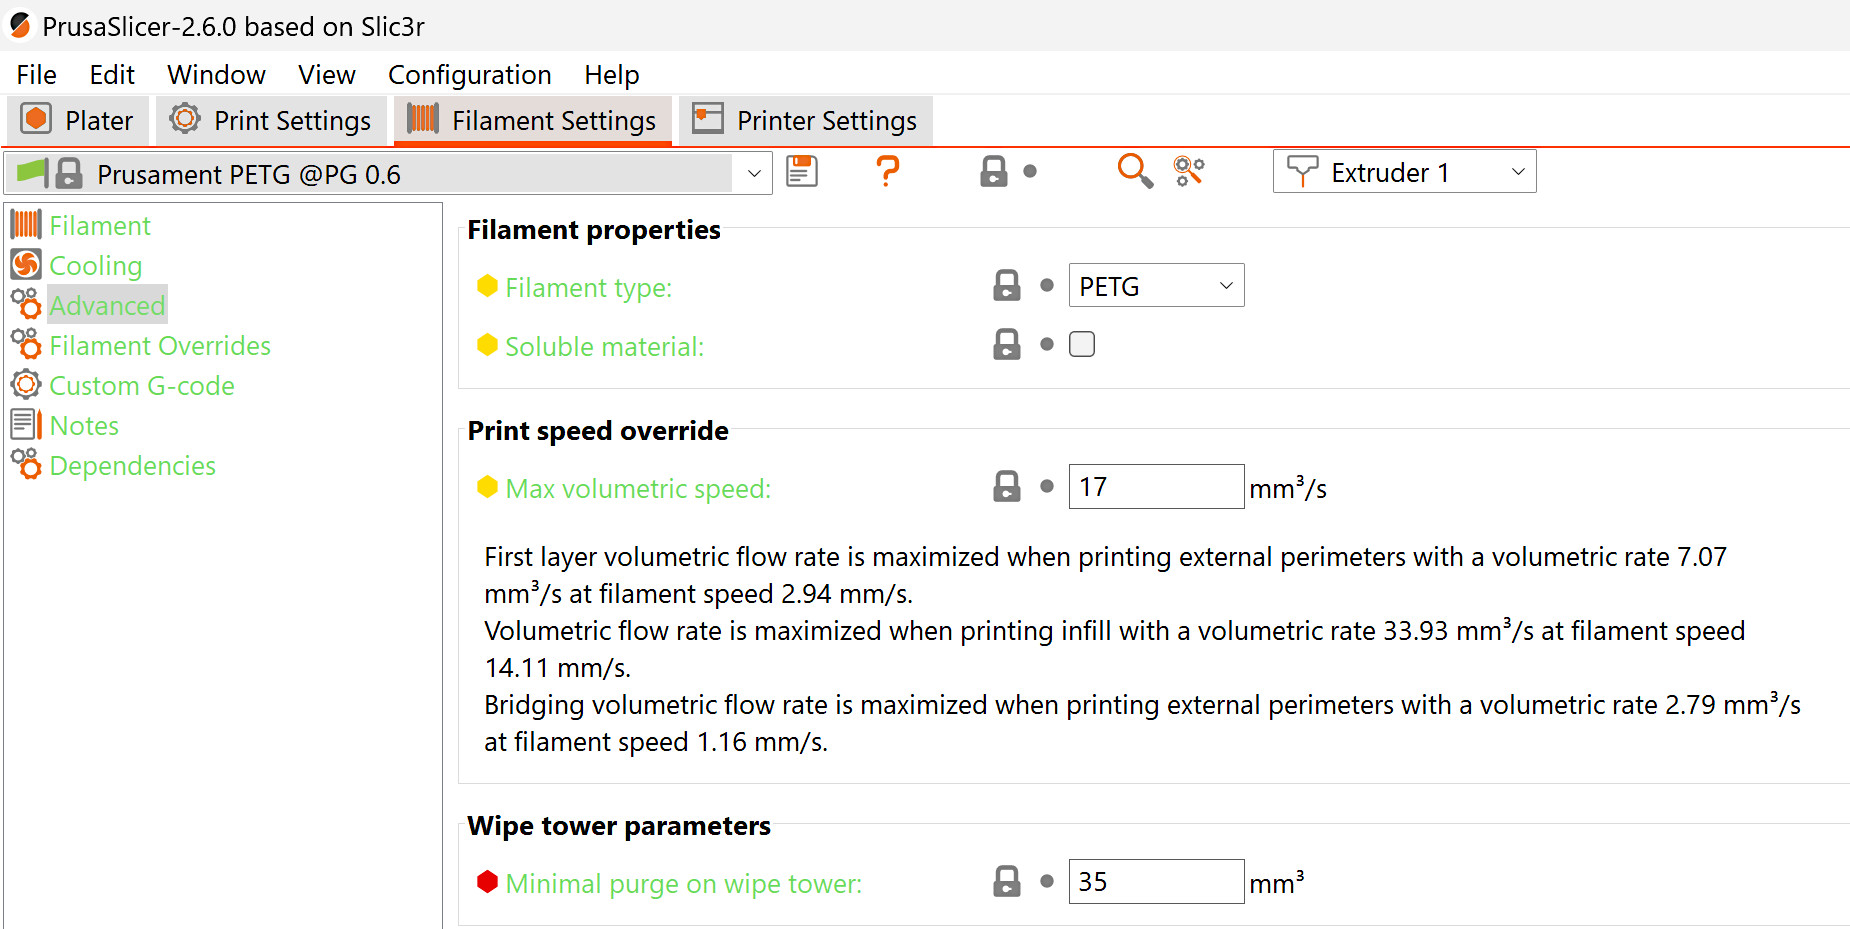
                  Purga mínima en la torre de limpieza

                  La purga mínima en torre de limpieza ajusta la cantidad mínima de material a imprimar en la torre de purga. Su valor se puede ajustar en Configuración de Filamento -> Avanzado. El goteo que se produce cuando se recoge la herramienta provoca la pérdida de material. Aumentar este volumen reducirá la posibilidad de que se produzca subextrusión al inicio de la impresión.

                  Para impresiones en PLA, el valor por defecto y recomendado para este ajuste es 15mm³. Para cualquier otro material, el valor por defecto es 35mm³. También recomendamos establecer el valor en 35mm³ para cada extrusor para una impresión con una combinación de PLA y otro material.

                  El TPU es muy propenso al hilado debido a que absorbe una gran cantidad de humedad. Aunque se ha probado con la purga mínima en la torre de limpieza a 35mm³, en caso de problemas con el hilado y el goteo, recomendamos aumentar aún más este valor, incluso hasta 70mm³. El TPE es un buen material flexible alternativo, ya que suele absorber menos humedad que el TPU, pero hay que tener en cuenta que el TPE tiene una mala adherencia a la base.

                  Cuando se imprimen filamentos rígidos sobre TPE o TPU, las capas inferiores de TPE o TPU pueden desplazarse debido a la impresión del filamento rígido sobre ellas. Esto también se puede contrarrestar aumentando la purga mínima en la torre de limpieza.
                  Extrusor de la torre de limpieza

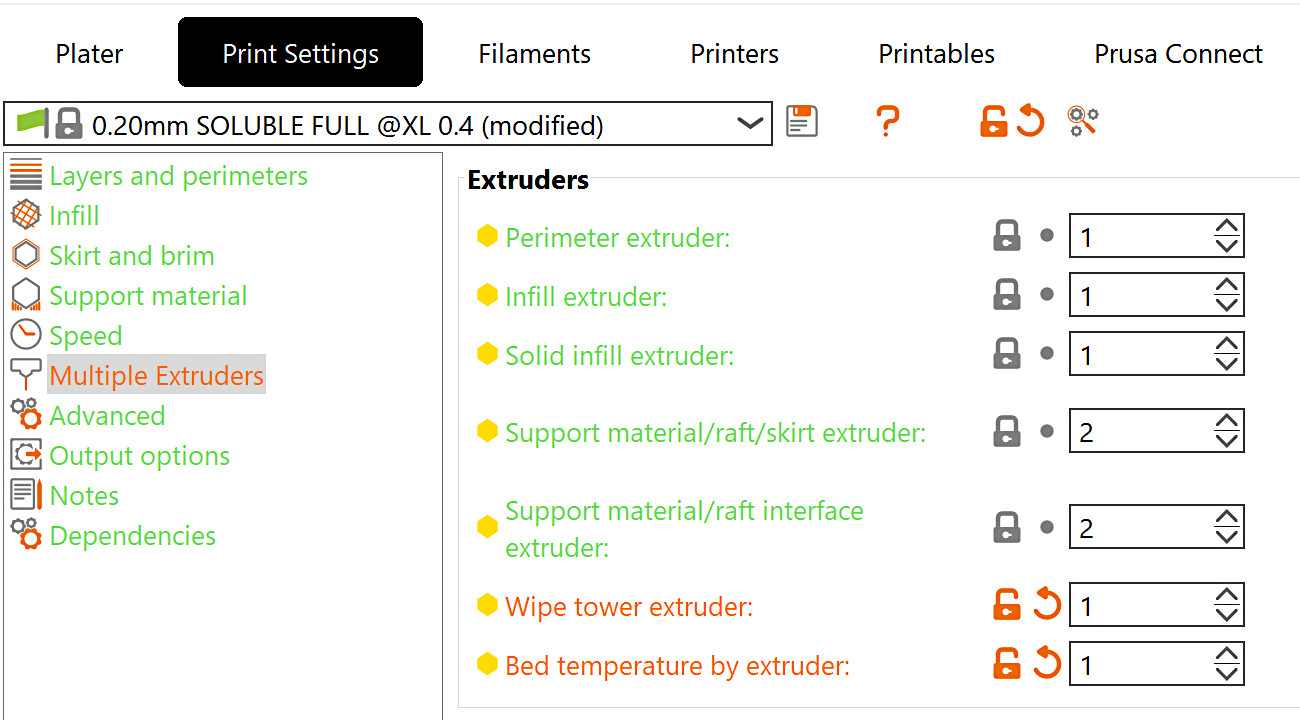
                  En la torre de purga, es posible que los filamentos no se adhieran entre sí. Esto puede hacer que la torre se rompa y provoque fallos en la impresión. Para evitarlo, ve a Configuración de la Impresión -> Múltiples Extrusores -> Extrusor de la torre de limpieza, y seleccionar un extrusor para la torre de limpieza. Esto hará que uno de los extrusores con un filamento específico actúe en todas las capas de la torre, aunque no se utilice en la impresión, haciendo que la torre sea más estable. Dejando el valor a 0 se utilizará la herramienta que esté disponible, que es la última utilizada en esa capa. Esto ahorra tiempo pero, cuando se imprime con más de un tipo de material, hace que la torre de limpieza sea menos fiable.
                  Ángulo del vértice del cono de estabilización

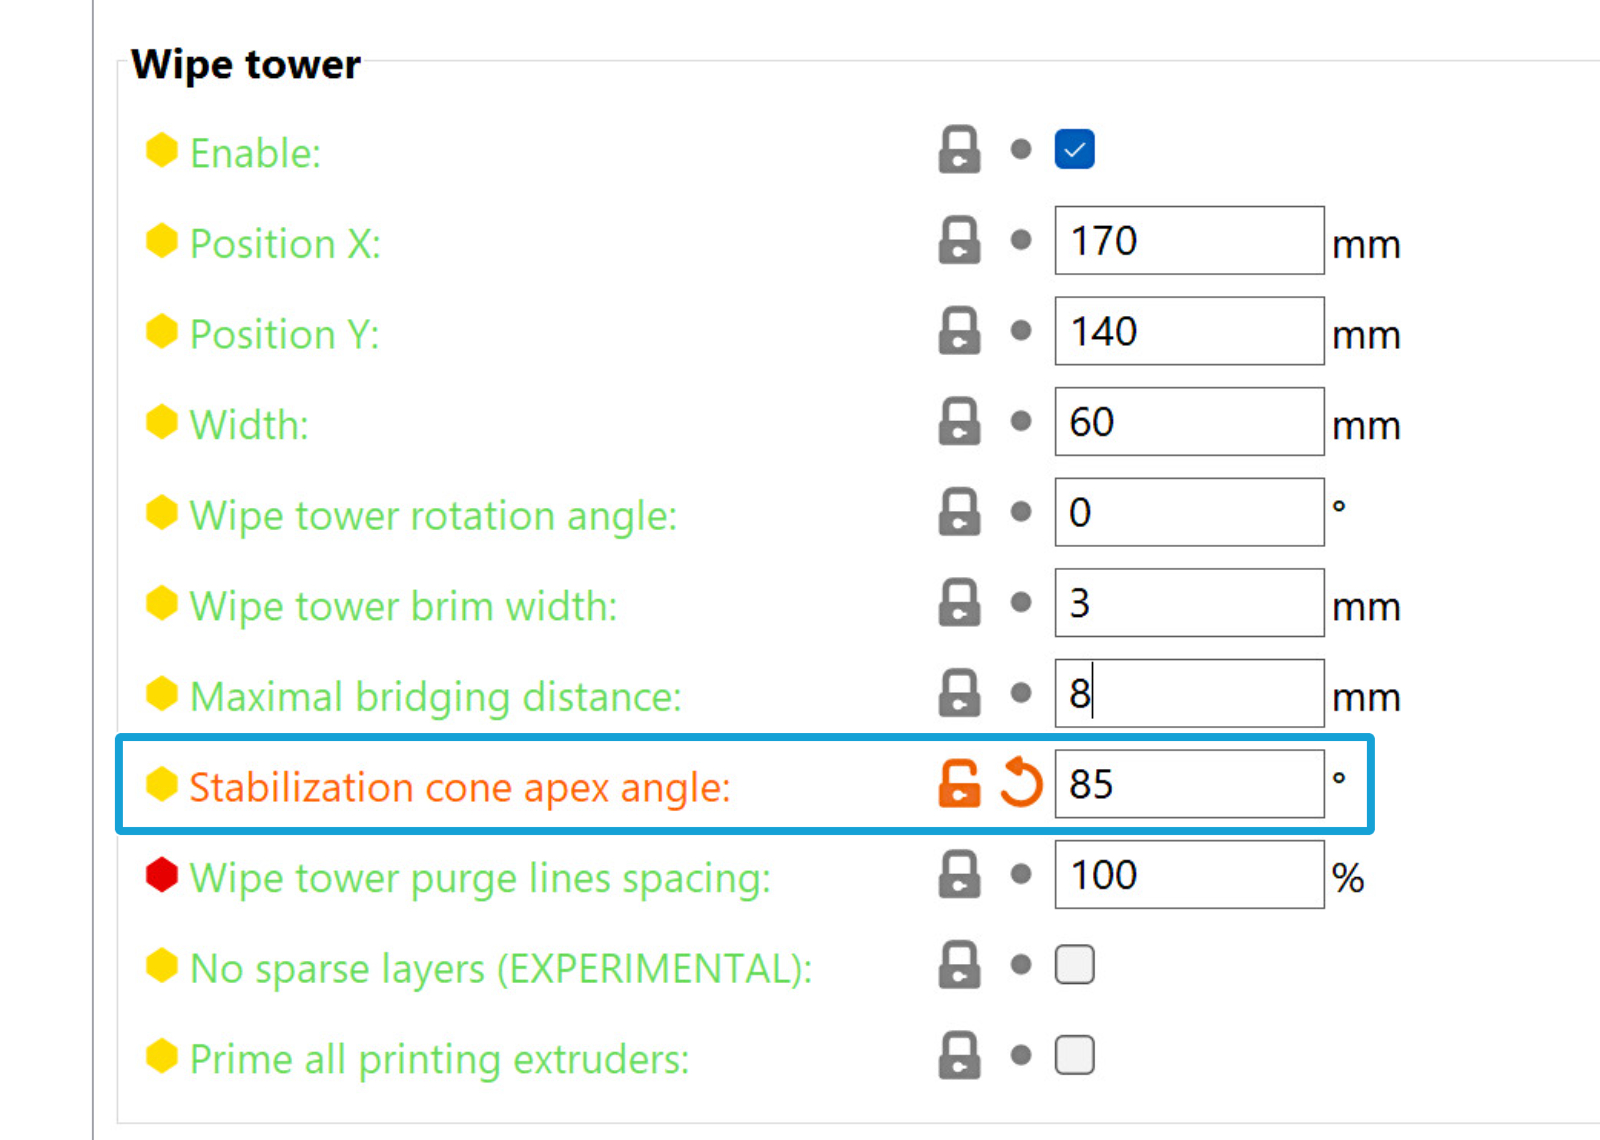
                  Para aumentar la estabilidad y la superficie inferior de la torre principal, es posible añadir una forma cónica que se combinaría con la forma de la torre principal. El ángulo del vértice de este cono puede fijarse entre 0 y 90 grados, en Configuración de Impresión -> Múltiples Extrusores, con un ángulo mayor, lo que significa que la base del cono es más grande y la torre principal más estable.
                  PLA + PETG

                  El PETG ha sido probado con soportes PLA con éxito, así como PLA con soportes PETG. Para ello, la configuración de impresión PrusaSlicer debe ser completamente soluble.
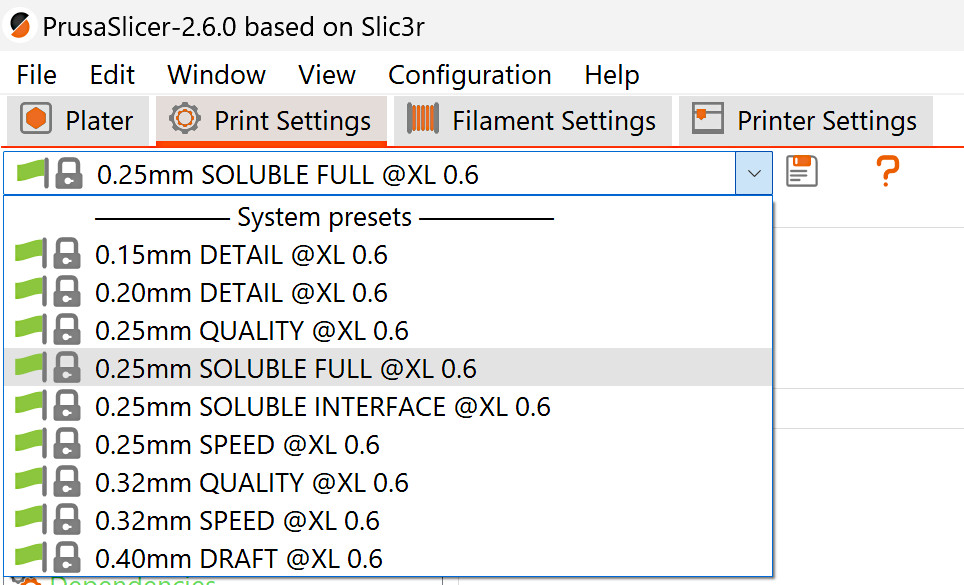
                  Por defecto, se generará una vainilla sólida (una pared perimetral) alrededor de los soportes fijados como solubles, lo que dificultará mucho su eliminación. Recomendamos deseleccionar esta opción, en Configuración de la impresión -> Material de soporte.

                  Esta característica solo se puede utilizar con Soportes Orgánicos cuando se utiliza un Torre de limpieza. Cambiar el extrusor de soportes con cualquier otro estilo de soporte que no sea Orgánico desactivará la torre de limpieza.
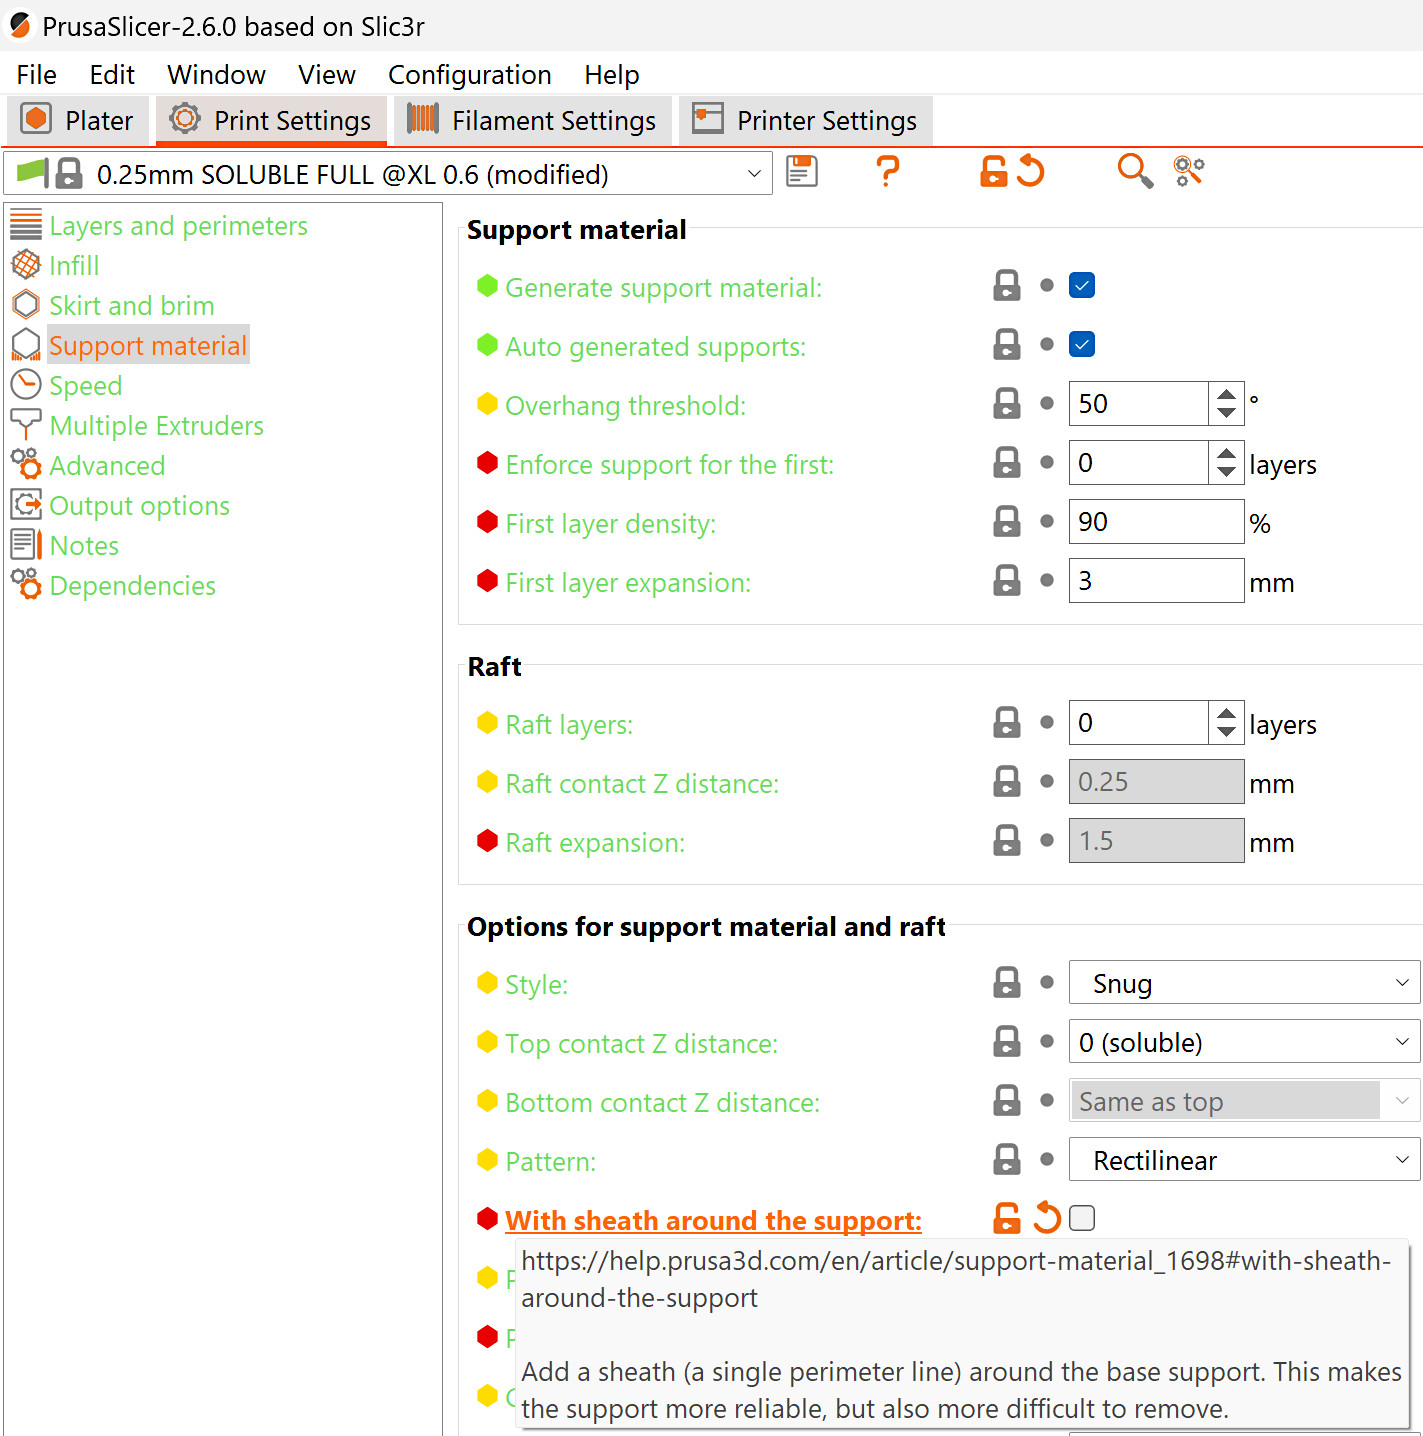
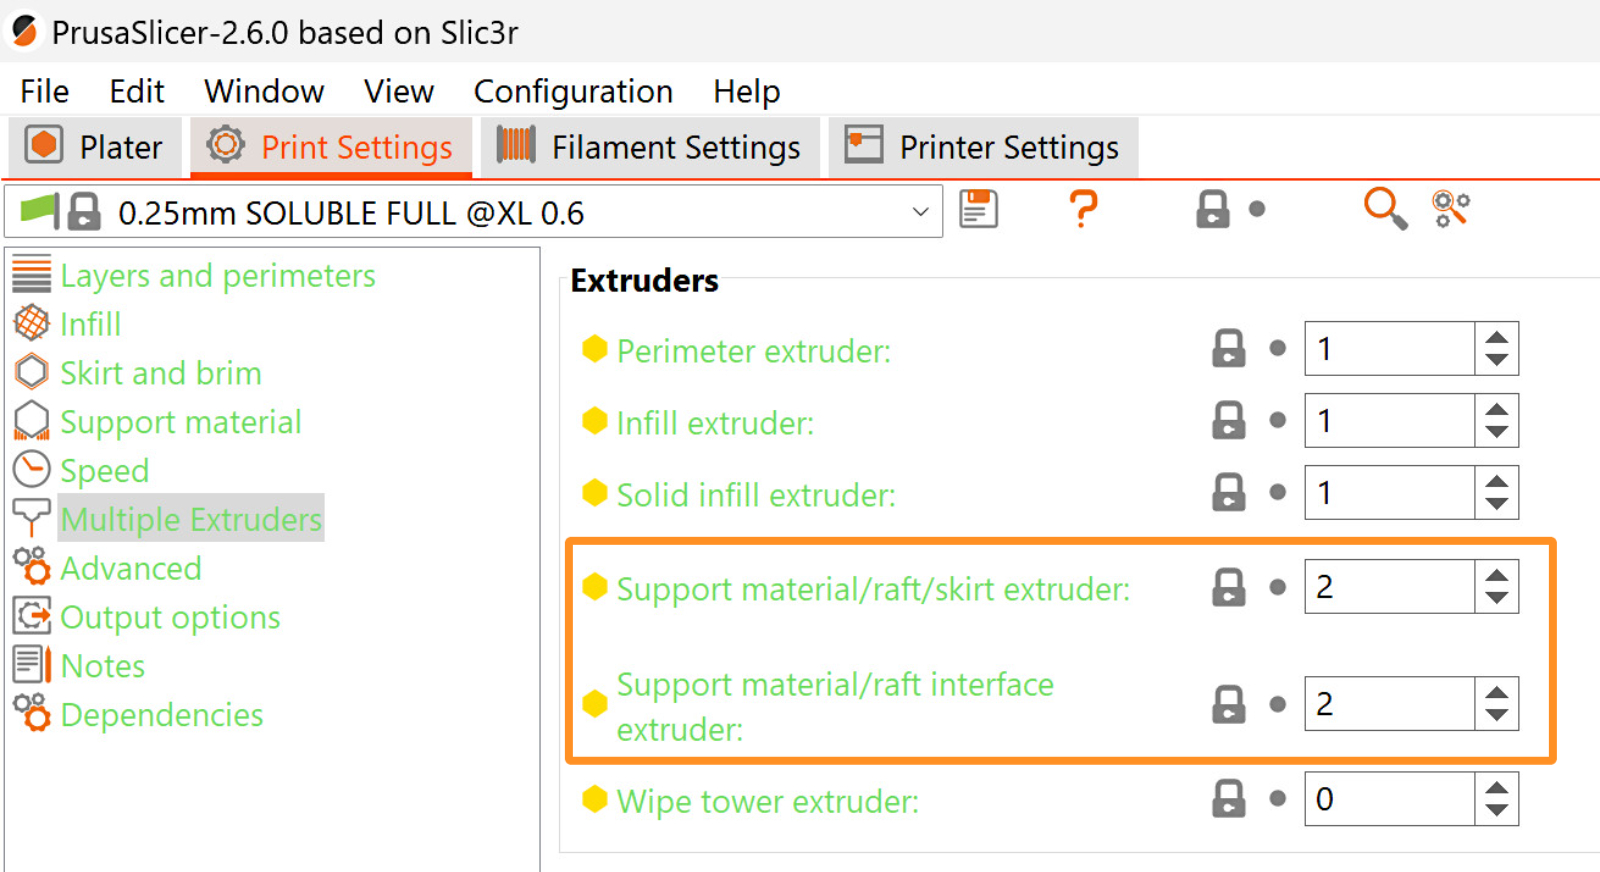
                  Por defecto, el material de soporte está configurado para estar en el Extrusor 2. Si es necesario, puede cambiarlo seleccionando la opción extrusor para el material de soporte/falsa/balsa y el extrusor para la interfaz de soporte/falda/balsa en Configuración de Impresión -> Extrusores Múltiples.
                  Filamento flexible

                  Por su blandura, Los filamentos flexibles necesitan una atención especial cuando se cargan. Si decide utilizar un filamento flexible, siga las instrucciones del vídeo siguiente:

                  Otros ajustes de PrusaSlicer

                  Temperatura de la base calefactable

                  Por defecto, en la primera capa, la temperatura de la base calefactable se basa en el primer material cargado en la impresión; a partir de la segunda capa, se basa en el primer filamento cargado en la segunda capa. Dependiendo de la combinación de filamentos, esto puede generar problemas, como la falta de adherencia.

                  PrusaSlicer muestra una advertencia en caso de que las temperaturas de la base calefactable difieran significativamente.
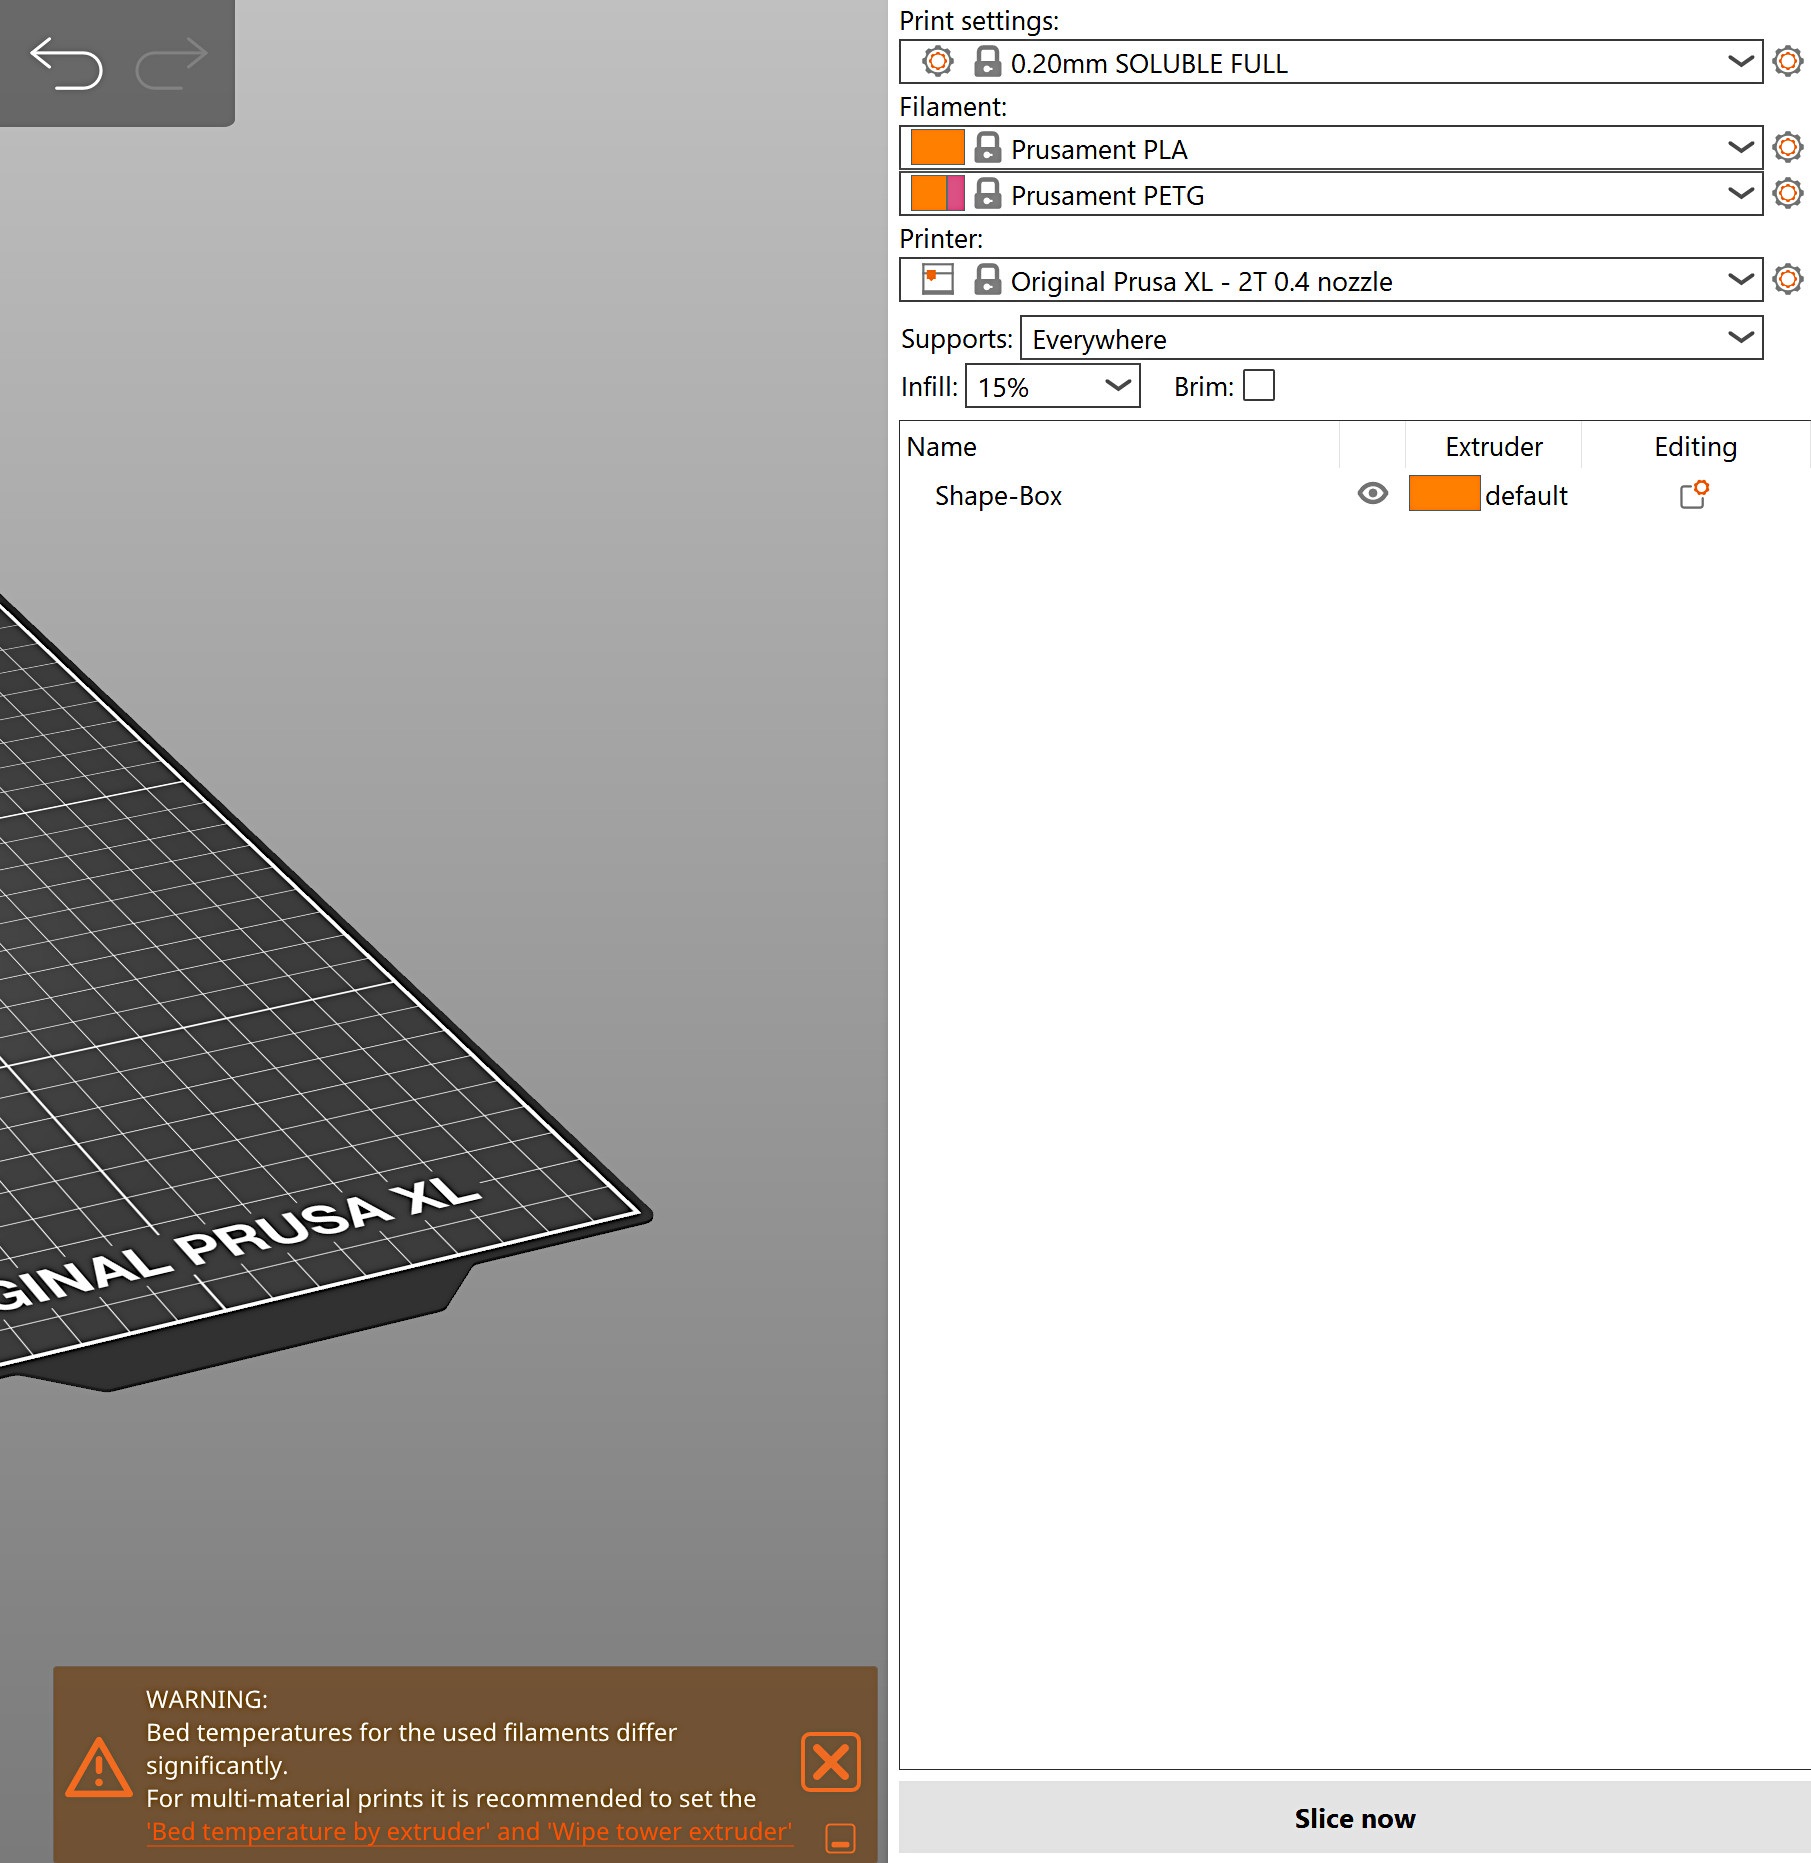
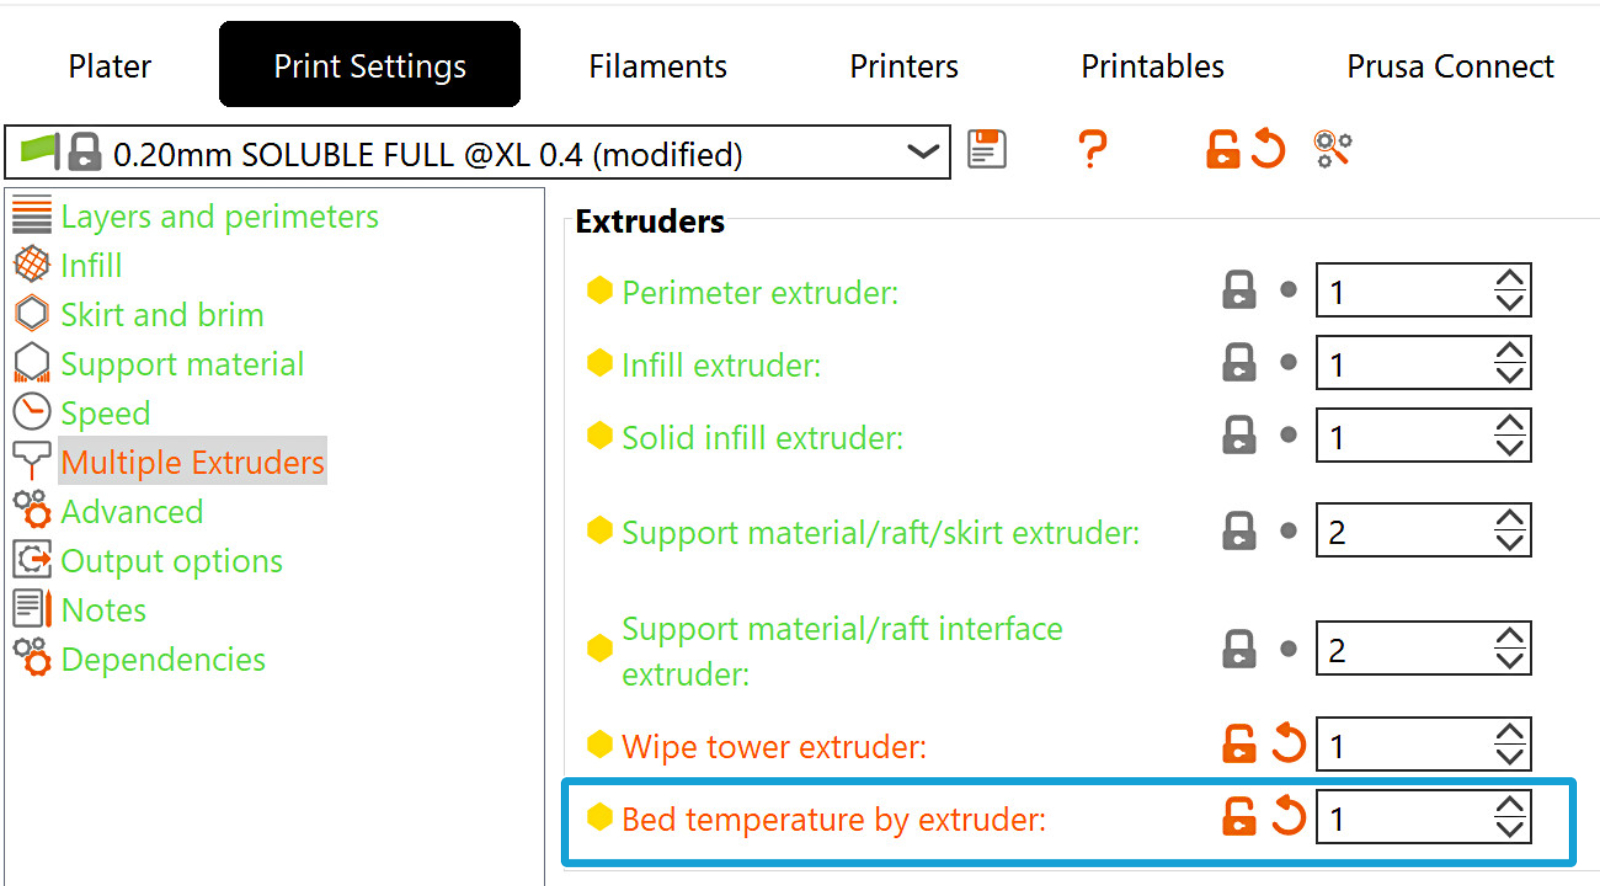
                  Para modificar esta configuración, navega hasta la opción en Configuración de Impresión -> Múltiples Extrusores -> Extrusores -> Temperatura de la base según extrusor.

                  El ajuste especifica el extrusor del que se tomará la temperatura de la capa. Si se establece en cero, se utiliza la lógica predeterminada de que la temperatura de la primera capa siempre se toma del primer extrusor de impresión, y la temperatura de la base de todas las demás capas se toma del primer extrusor que imprime la segunda capa.
                  Prevención del goteo

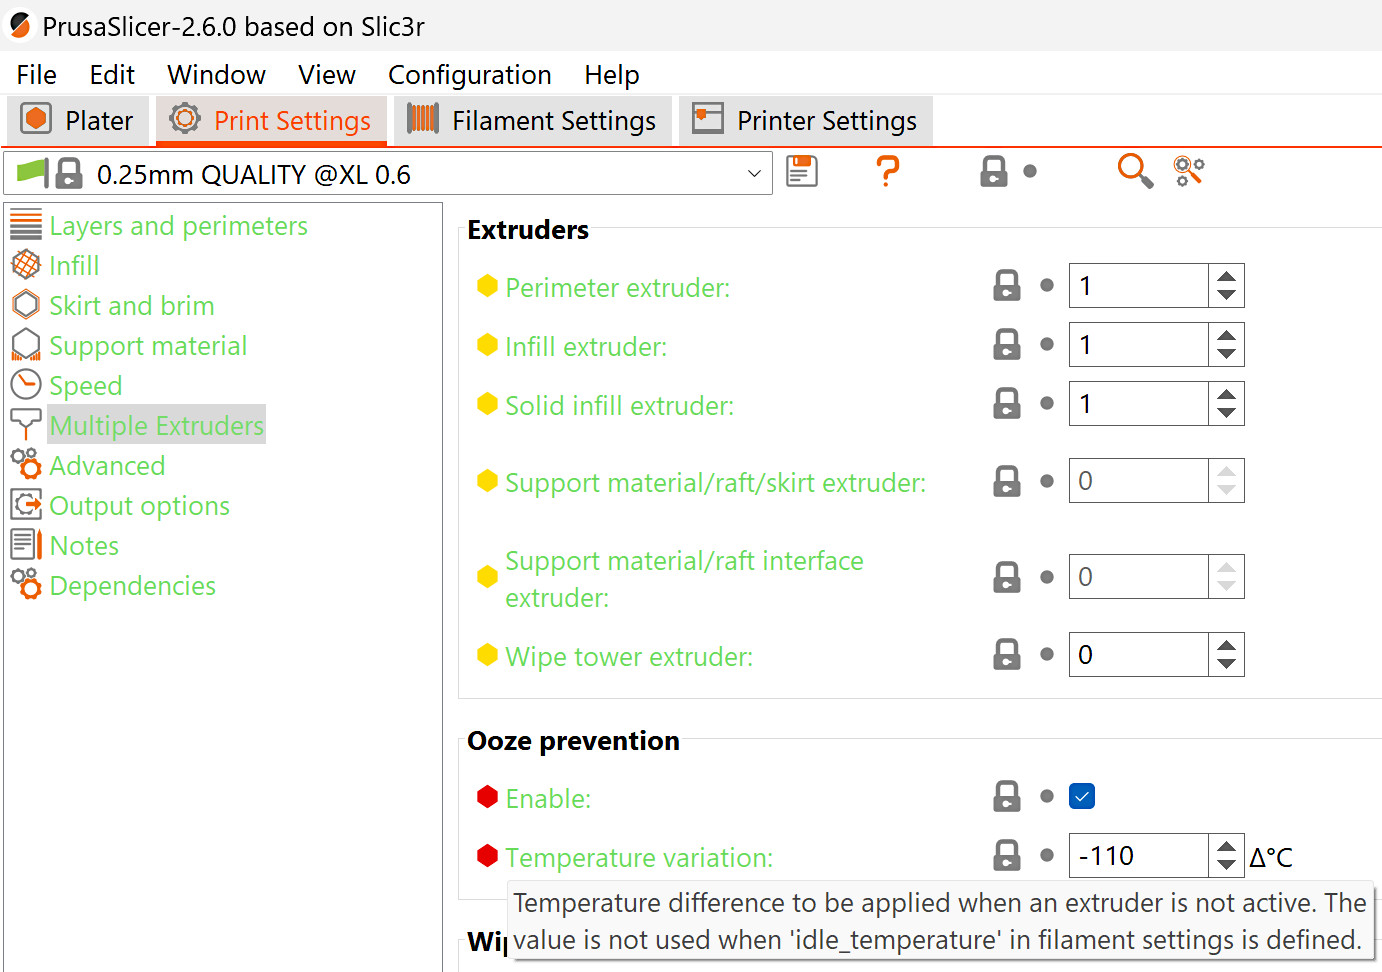
                  En PrusaSlicer, en Configuración de Impresión -> Extrusores Múltiples, deja activada la prevención del goteo. Esto permitirá que la temperatura de reposo en Configuración de Filamento -> Filamento -> Temperatura de reposo para permanecer a la mejor temperatura en reposo para el filamento específico. La temperatura en el ajuste de temperatura de reposo tiene prioridad sobre la variación de temperatura en el ajuste de prevención de goteo.

                  Si la prevención de goteo está desactivado, todos los extrusores permanecerán a su temperatura de impresión durante toda la impresión. Esto conduce a un goteo importante, la degradación del material en la zona de fusión, y posiblemente la obstrucción de la boquilla.
                  Consideraciones sobre los estilos de soporte

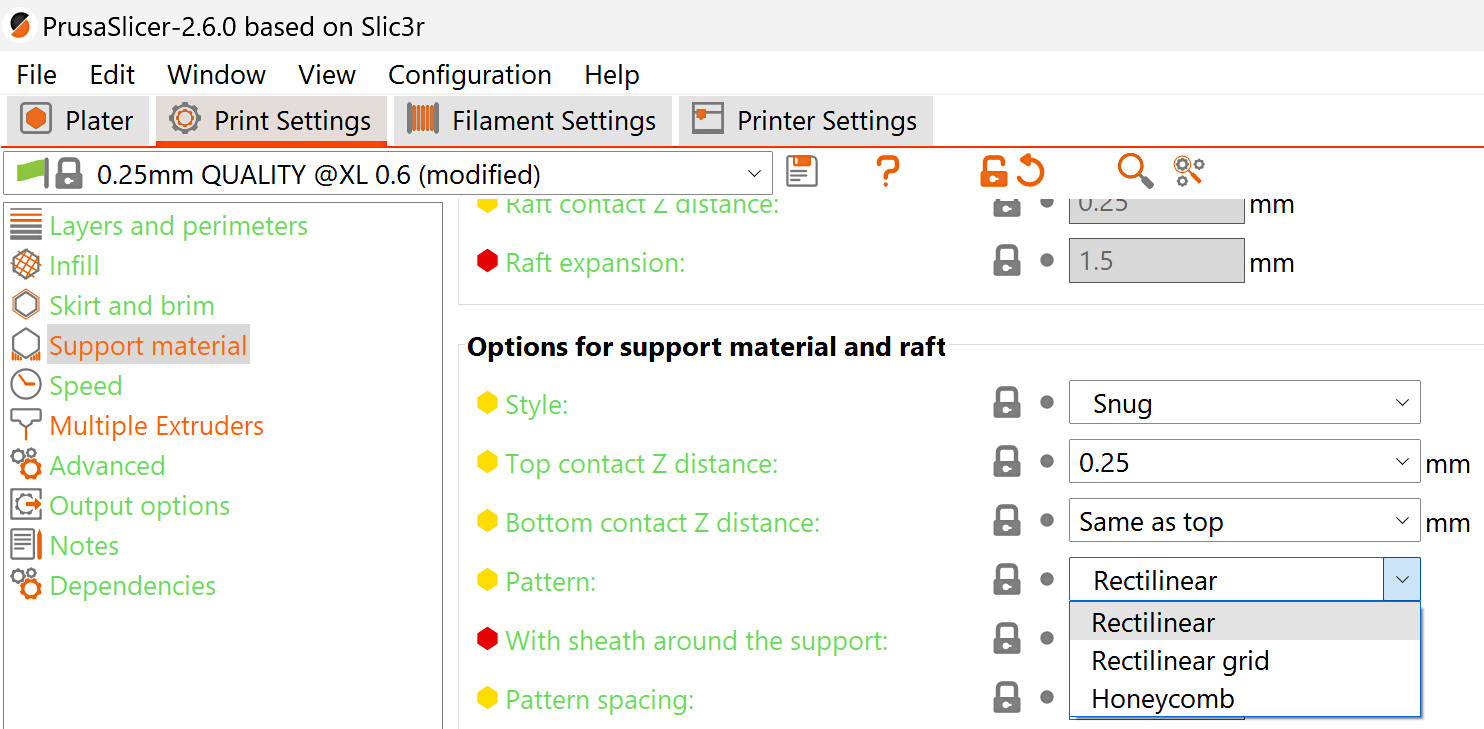
                  Al utilizar soportes ajustados, comprueba en el objeto laminado si hay partes del material de soporte que puedan ser muy altas y finas, ya que podrían caerse o romperse en medio de la impresión. Si lo observas en el objeto laminado, le recomendamos que cambia el material de soporte, patrón, y/o cambiar el estilo de soporte a rejilla.
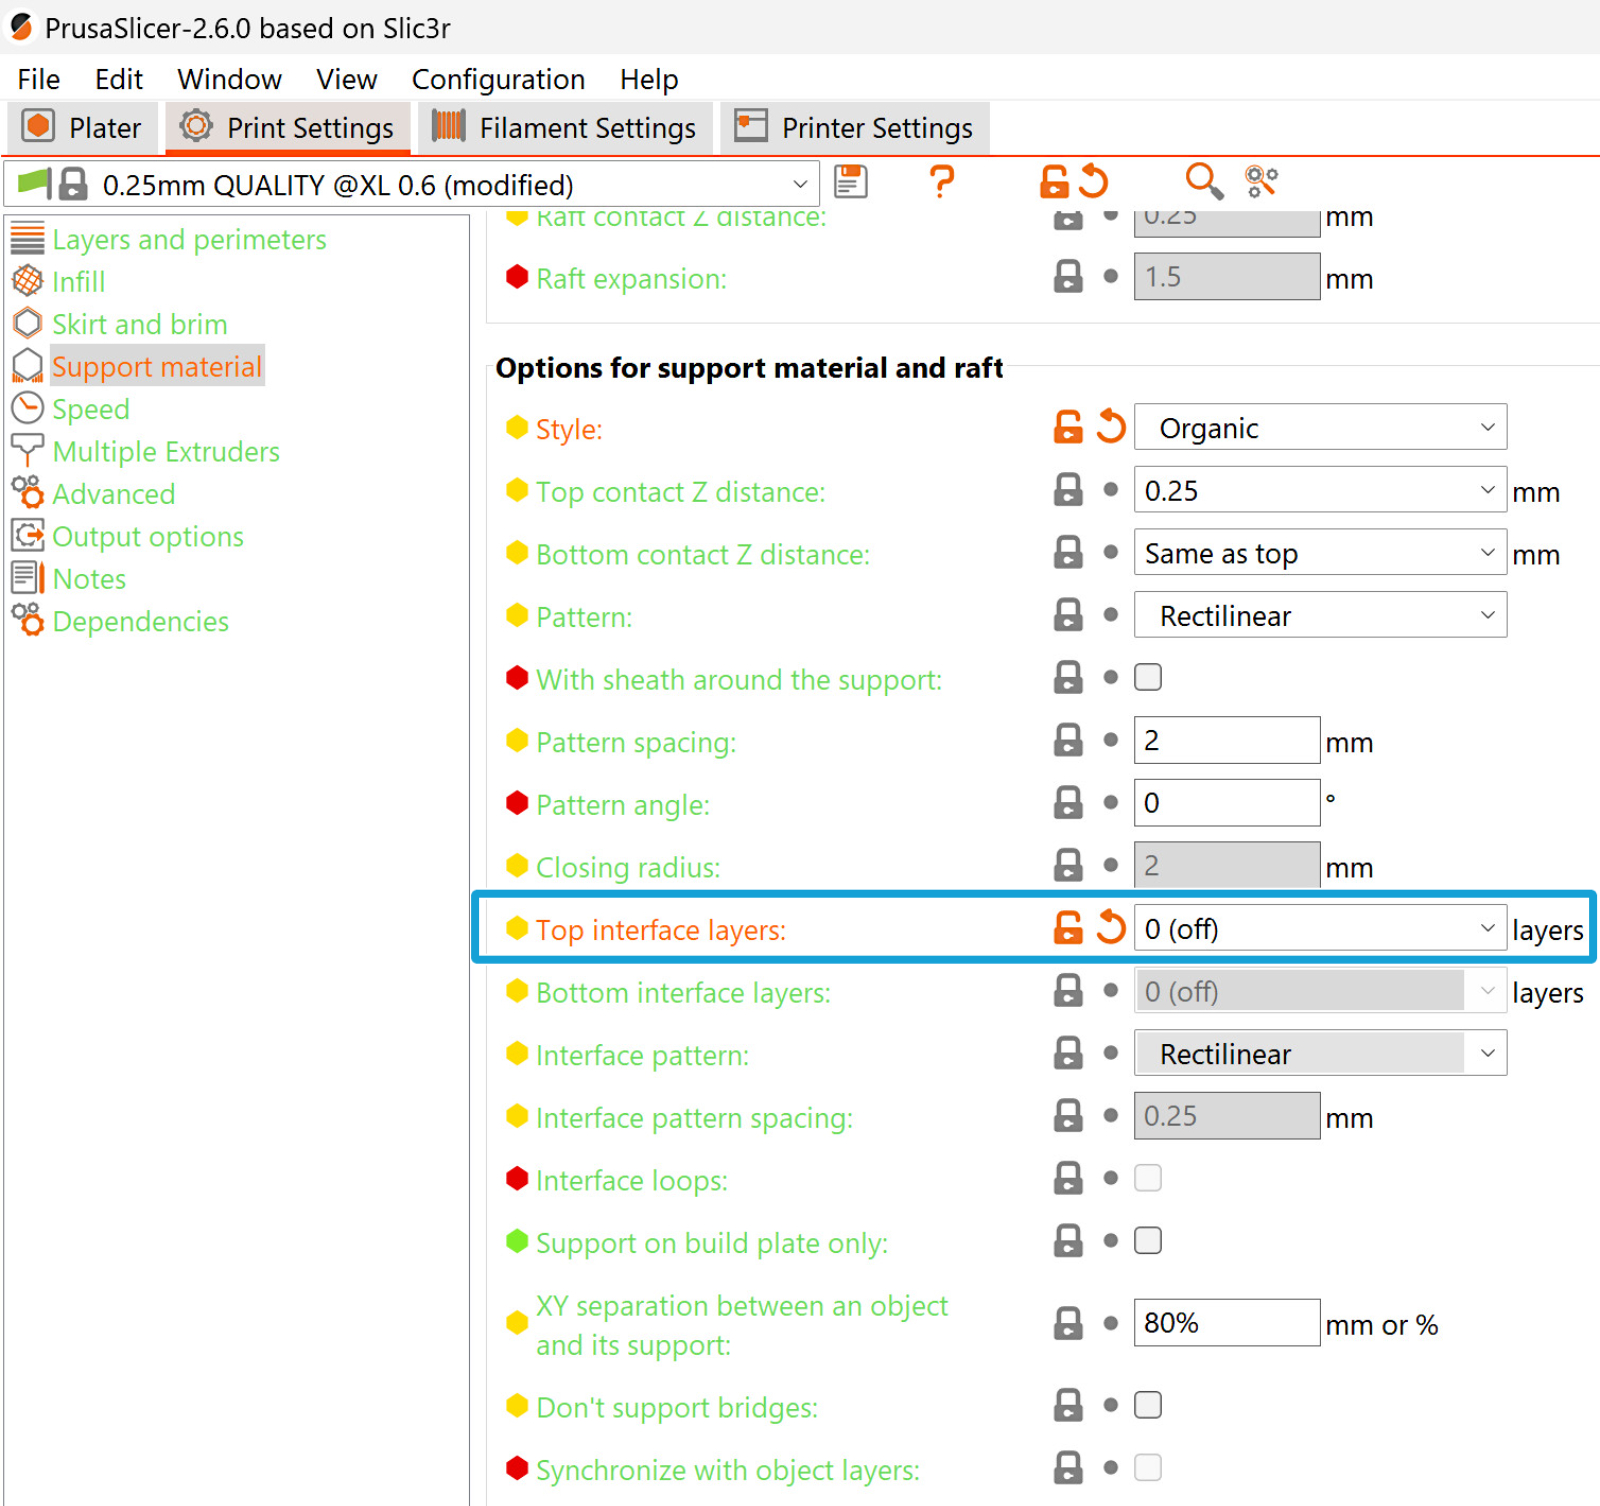
                  Al utilizar soportes orgánicos, no uses capas de interfaz, o crearán artefactos no imprimibles.
                  ¿Te resultó útil este artículo?
                  Esta acción está disponible solo para usuarios registrados. Por favor inicia sesión.
                  Inicia sesión  para publicar un comentario
                  Sin comentarios

                  Temas

                  • Sobre tu impresora
                    • Descripción de la impresora
                      • Menú Ajustes (XL)
                      • Menú LCD (XL Cabezal Único)
                      • Combinando materiales (XL)
                      • Menú LCD (XL Multi Cabezal)
                      • Electrónica de la Original Prusa XL/+
                      • Toolhead status LED explained (XL)
                    • Características de la impresora
                    • Información general