Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Podstawowa kalibracja
                  3. Kalibracja pierwszej warstwy (MINI/MINI+)
                   

                  Spis treści

                  • Procedura kalibracji
                  • Płyta gładka
                  • Płyta teksturowana
                  • Kiedy uruchomić kalibrację pierwszej warstwy
                  • Profile płyt stalowych

                  Blog

                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables
                  • Prusament PLA Lightweight: o 65% lżejszy od zwykłego PLA. Idealny wybór do modeli lotniczych, cosplayu i wielu innych zastosowań.

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Kalibracja pierwszej warstwy

                  (MINI/MINI+)

                  Dotyczy

                  MINI
                  MINI+
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Celem kalibracji pierwszej warstwy jest ustawienie właściwego odstępu końcówki dyszy od powierzchni stołu roboczego, czyli takiego, który zapewnia ścieżce filamentu dobre przyleganie oraz lekkie spłaszczenie jej przekroju.
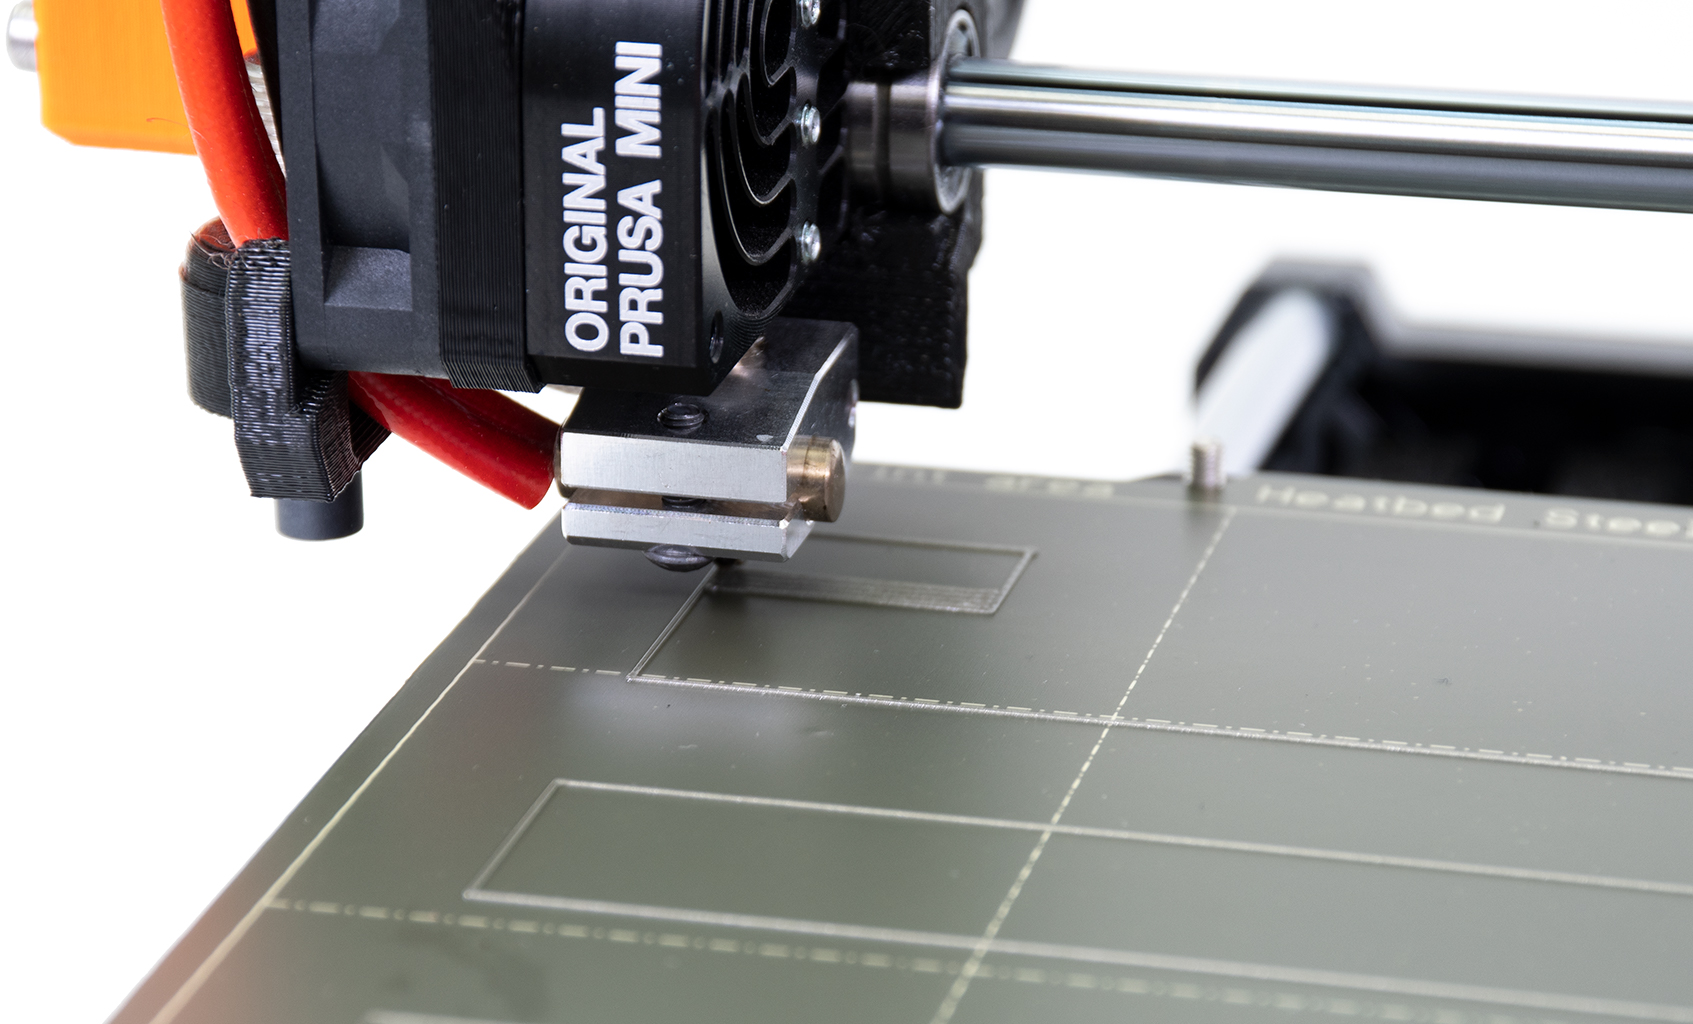
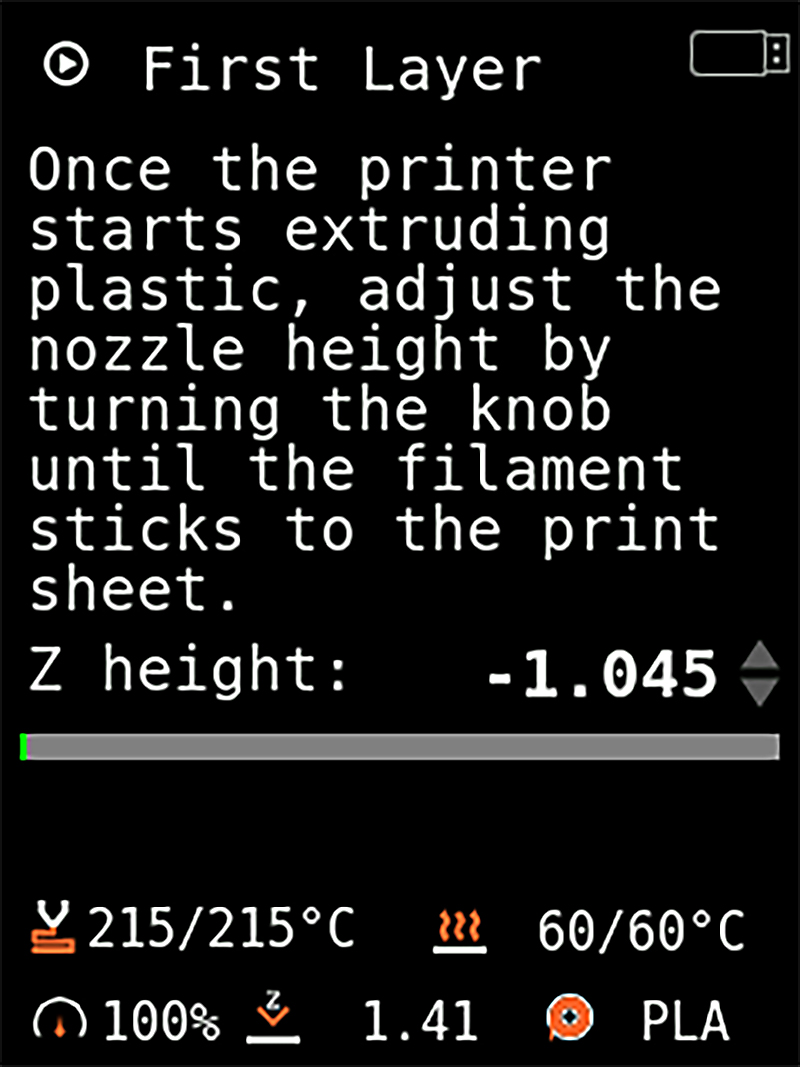
                  Drukarka nowa lub po resecie ustawień fabrycznych zaczyna od wartości zero, a regulacja odbywa się w kierunku wartości ujemnych (-), co oznacza zbliżanie dyszy do powierzchni stołu. Pierwotna pozycja (zerowa) oznacza ustawienie czujnika SuperPINDA/M.I.N.D.A. Aby zbliżyć dyszę do stołu, obracaj pokrętło w lewo (przeciwnie do ruchu wskazówek zegara), co przełoży się na odsuwanie wartości liczbowej od zera.
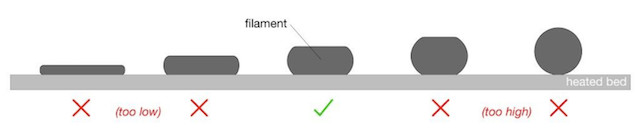
                  Otrzymana wartość jest unikalna dla Twojej drukarki i może się zmieniać wraz z czasem jej użytkowania. Ustawianie wysokości pierwszej warstwy odbywa się więc organoleptycznie, a nie na podstawie określonej wartości liczbowej. 

                  Obracaj pokrętło w lewo (przeciwnie do ruchu wskazówek zegara), aby zbliżyć dyszę do powierzchni.

                  Procedura kalibracji

                  Kalibracja pierwszej warstwy jest ostatnim etapem wstępnej kalibracji. Może być również uruchomiona samodzielnie w dowolnym momencie z menu LCD -> Sterowanie -> Live Adjust Z.

                  Zanim zaczniesz, upewnij się, że powierzchnia druku (satynowa, gładka lub teksturowana stalowa płyta) jest czysta. Informacje o czyszczeniu znajdziesz w poradniku Przygotowanie powierzchni druku PEI. 

                  Płyta gładka

                  Zbyt wysoko

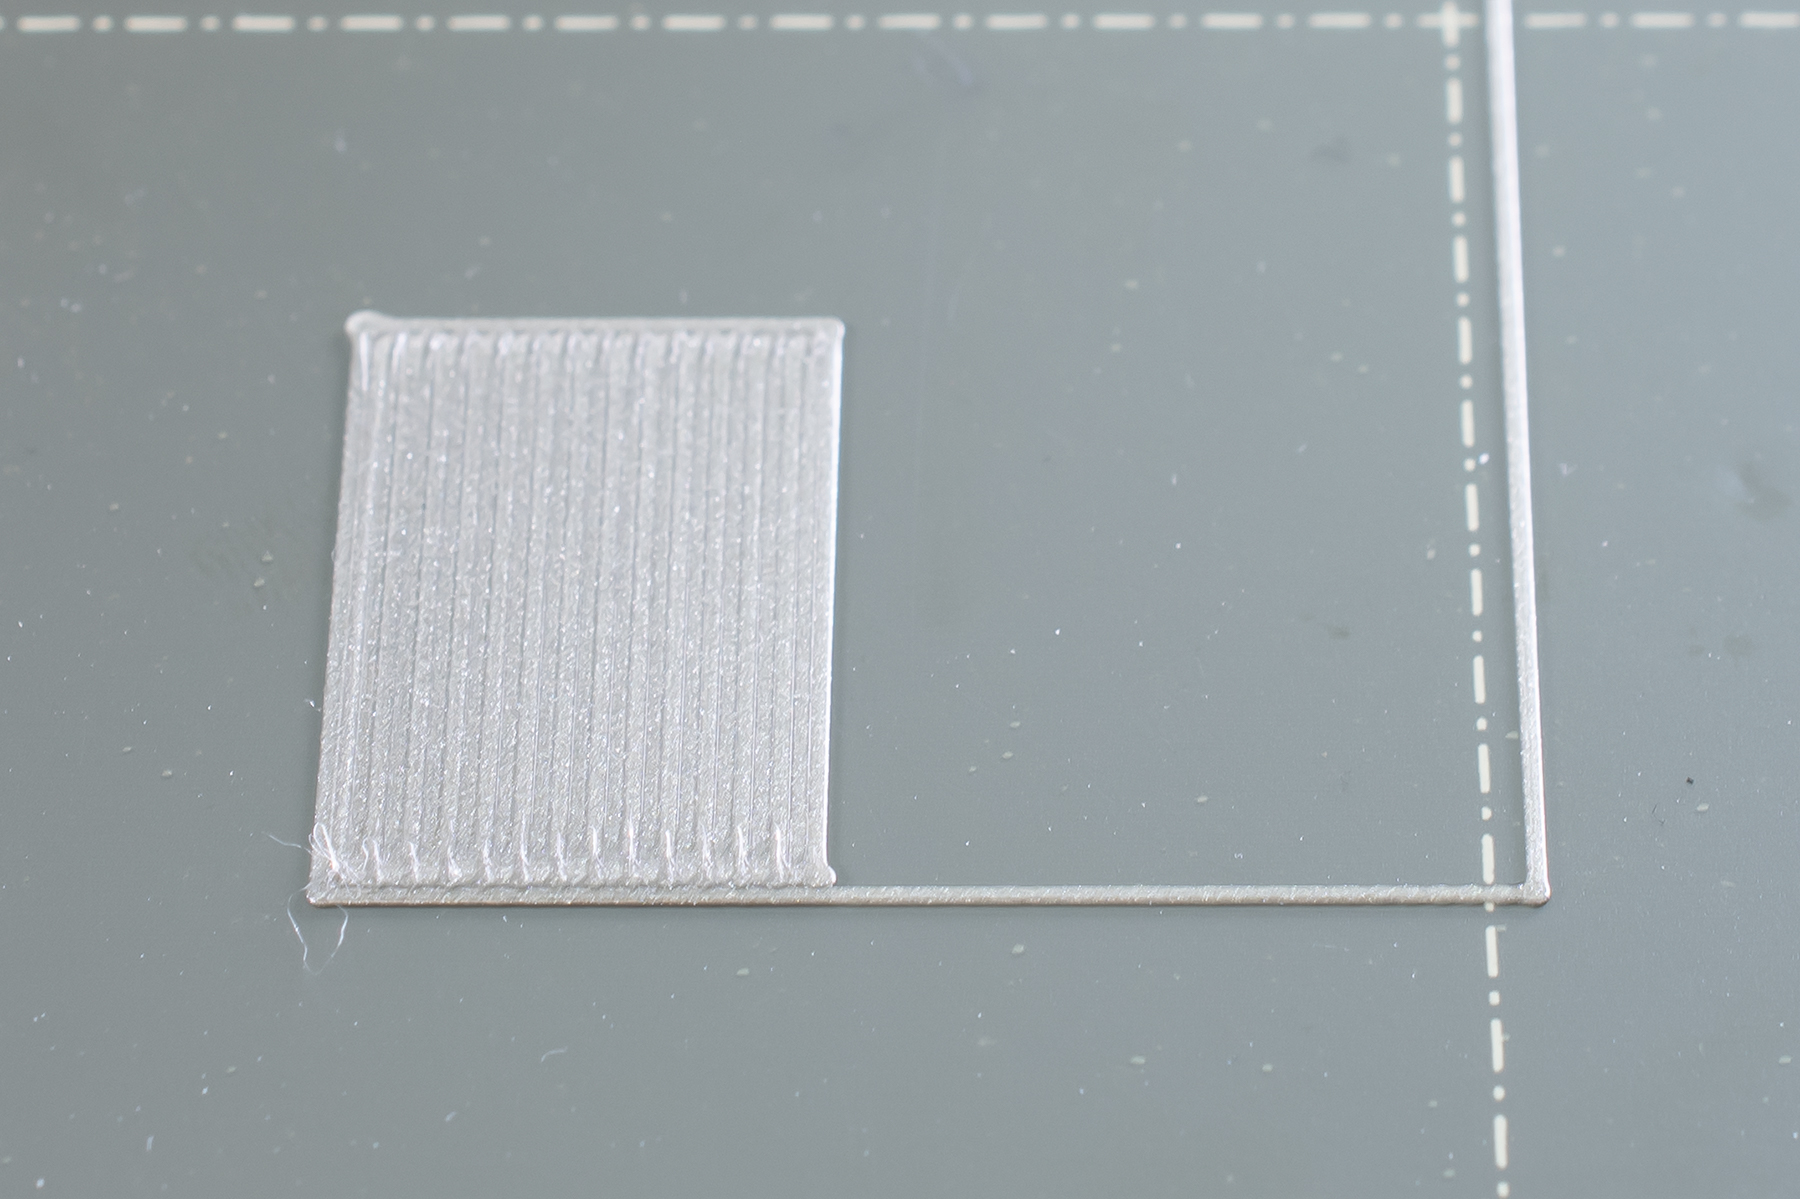
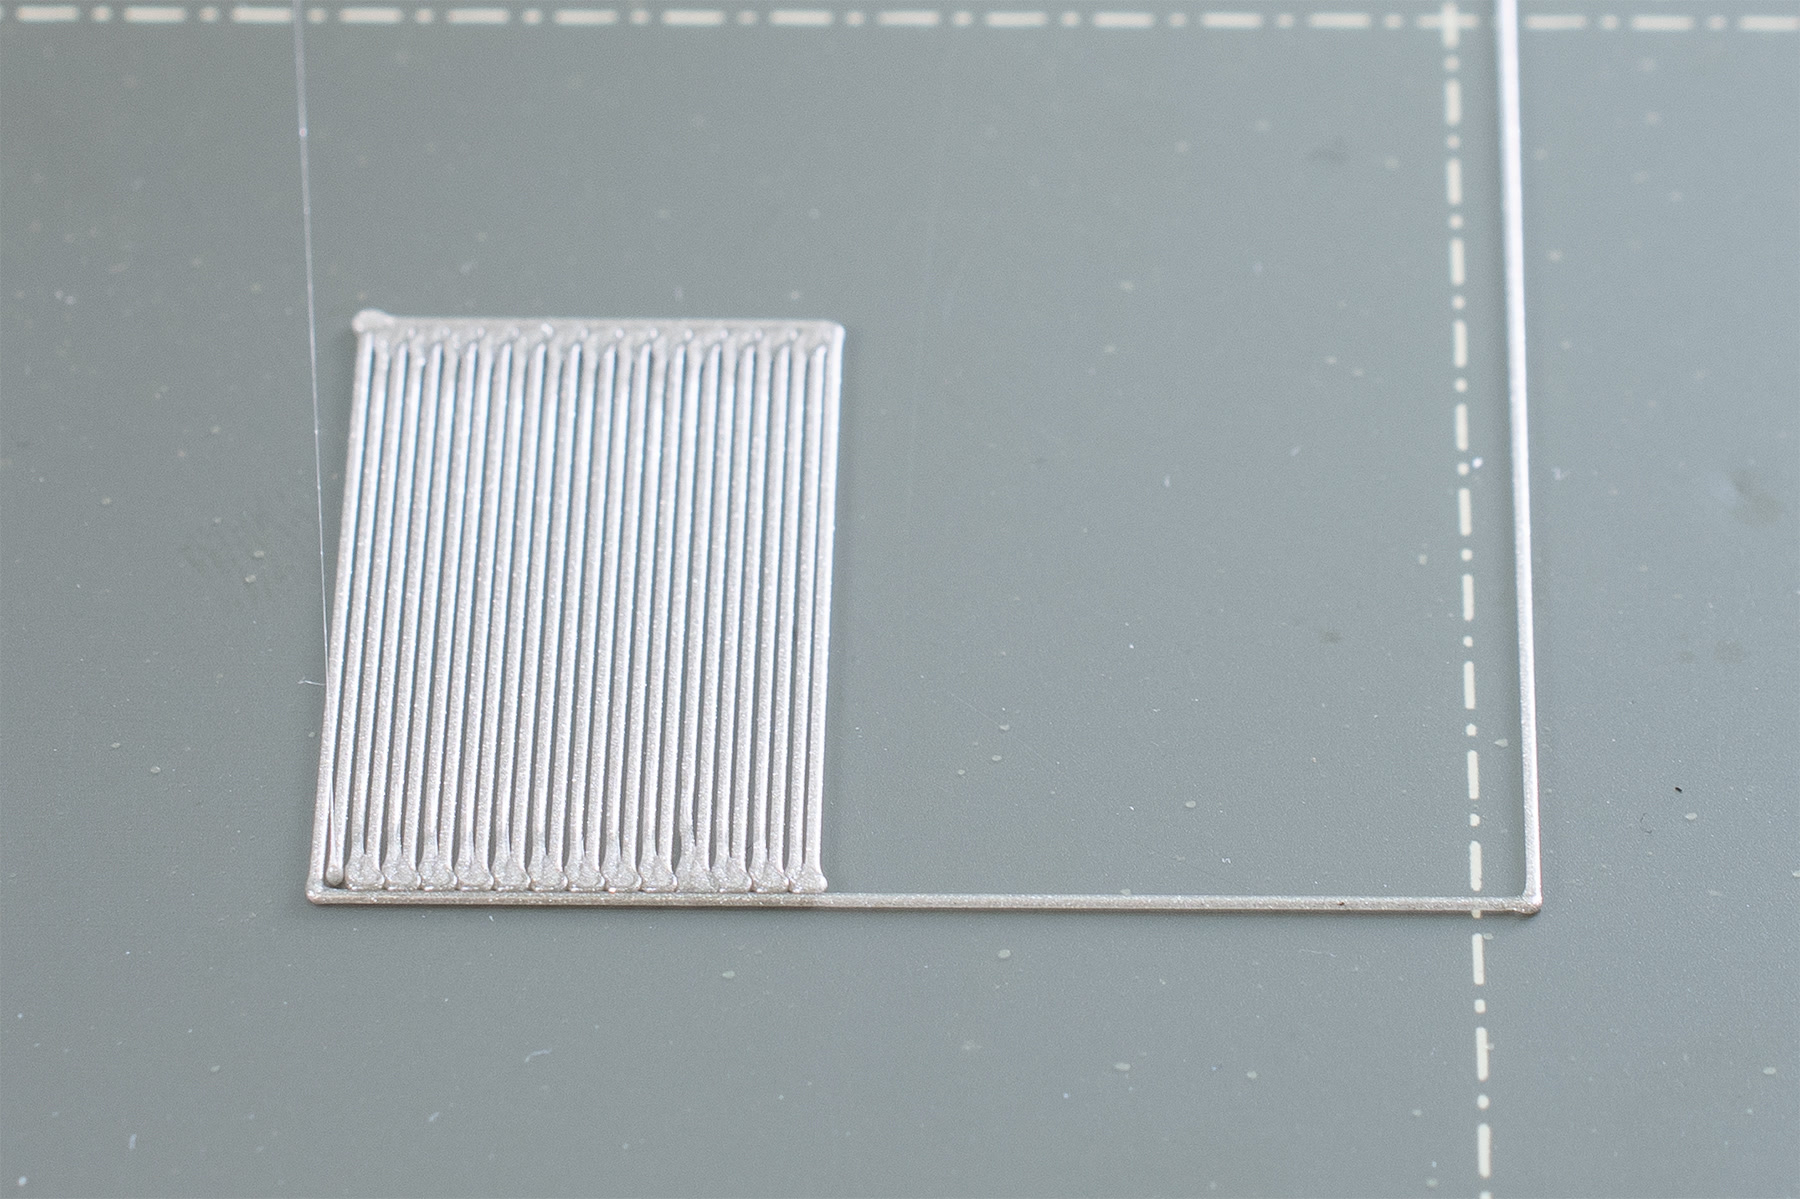
                  Linia powinna być spłaszczona, ale nie ściśnięta. Prostokąt drukowany na końcu nie powinien mieć żadnych szpar między liniami (ilustracja z lewej), co oznaczałoby, że dysza jest ustawiona zbyt wysoko. W takim przypadku wartość na ekranie jest zbyt bliska zeru. Wydruki nie będą przylegać i mogą odklejać się od stołu podczas drukowania, co może prowadzić do powstania bloba.

                  Zbyt nisko

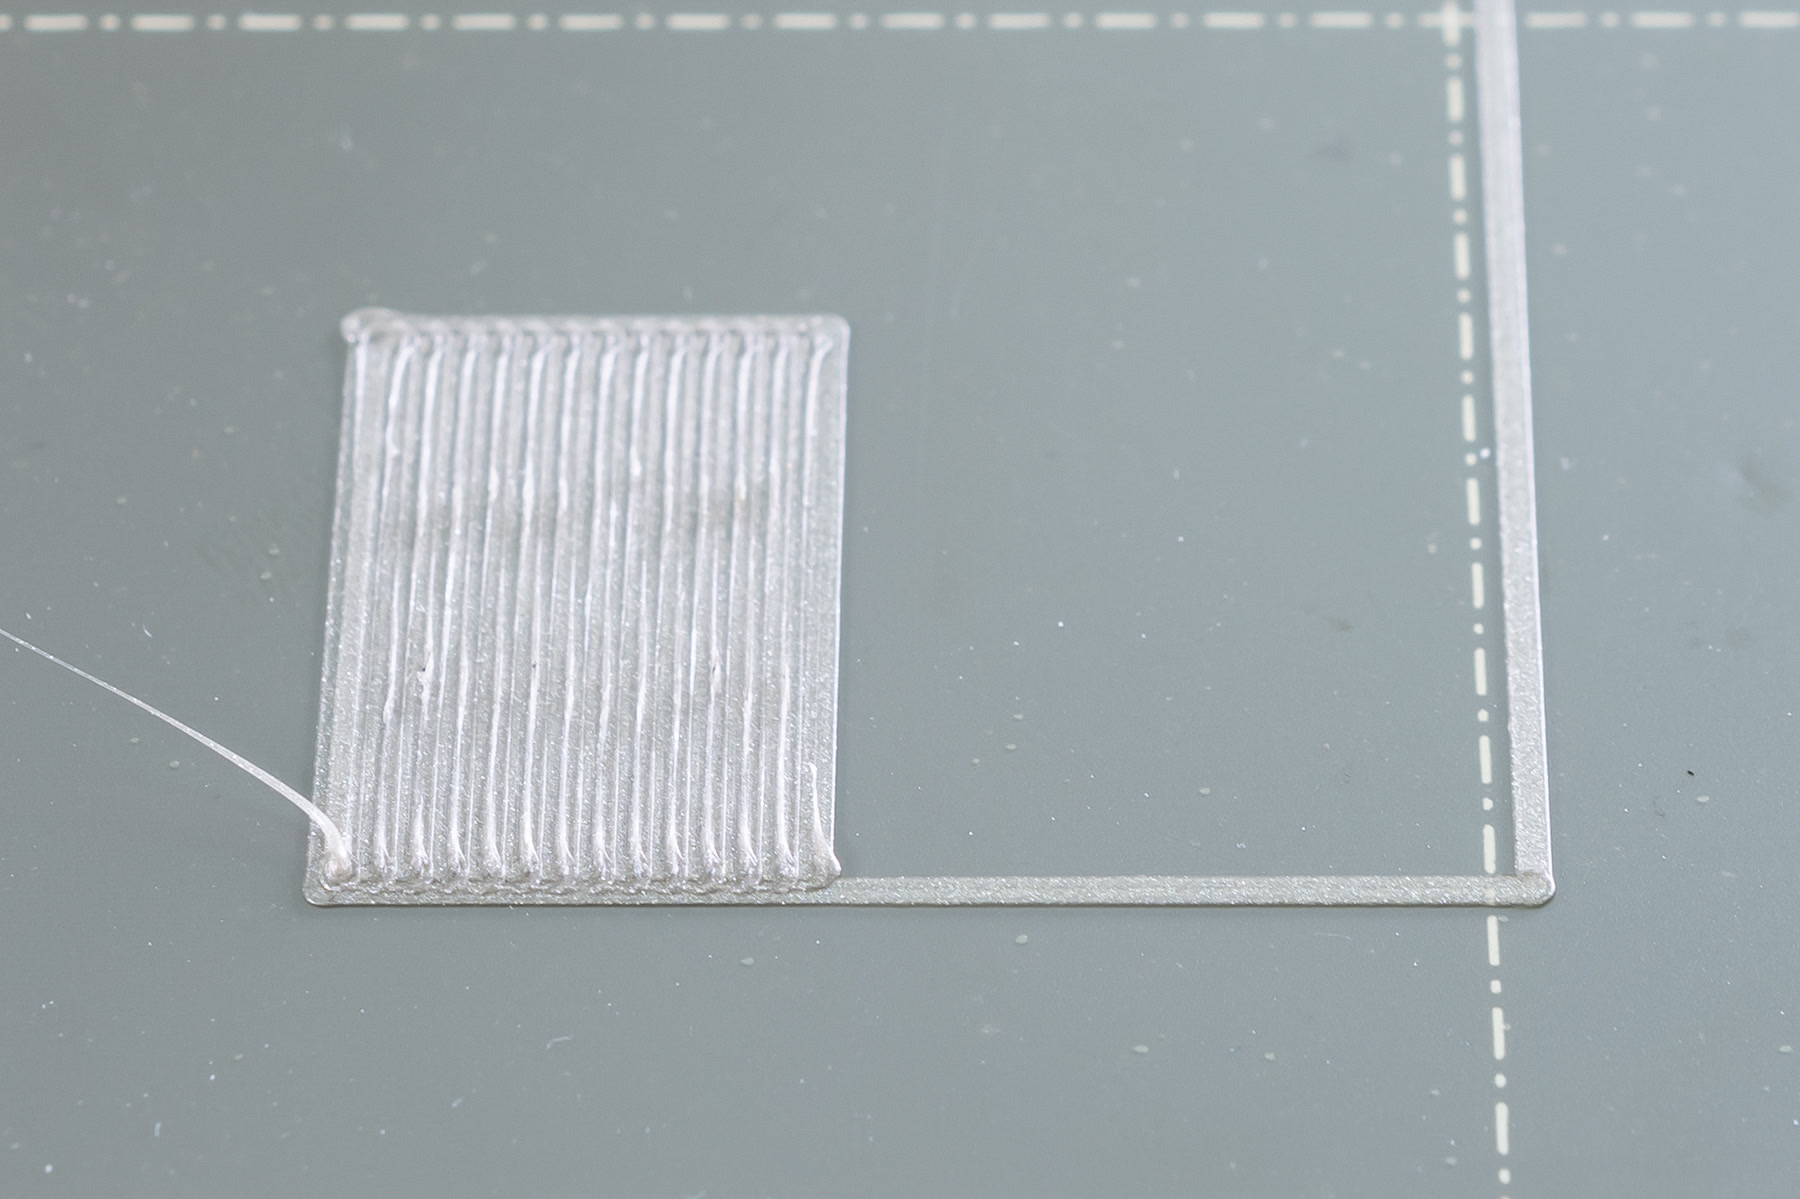
                  Jeśli dysza jest ustawiona zbyt nisko (ilustracja z prawej), drukowana linia będzie całkowicie płaska, a na wydrukowanym prostokącie pojawią się "wypływki" filamentu między liniami, co jest jasnym sygnałem zbyt nisko ustawionej dyszy. Oznacza to, że wartość na ekranie jest zbyt daleka zeru. W takim przypadku krawędzie prostokąta mogą podwijać się przez wyciśnięcie ich do góry, a w ekstremalnych sytuacjach wytłoczona linia będzie tak cienka, że stanie się prawie przezroczysta. Może to doprowadzić do zatkania hotendu.

                  Prawidłowe ustawienie

                  Prawidłowa kalibracja da równą powierzchnię (środkowa ilustracja), bez szpar i wypływek między liniami. Jak już wspomnieliśmy, wartość numeryczna zależy od pozycji czujnika SuperPINDA/M.I.N.D.A., która jest unikalna dla każdego urządzenia i nie ma znaczenia bez odniesienia wizualnego. Wartości te mieszczą się zazwyczaj w zakresie od -0.400 do -1.900.
                  Jeśli schodzisz poniżej -2.000, a dysza wciąż jest za daleko od stołu, podnieś czujnik SuperPINDA/M.I.N.D.A. w mocowaniu o 0,5-1 mm i ponownie uruchom kalibrację pierwszej warstwy od zera.
                  Dysza zbyt wysokoDysza ustawiona idealnieDysza zbyt nisko

                  Płyta teksturowana

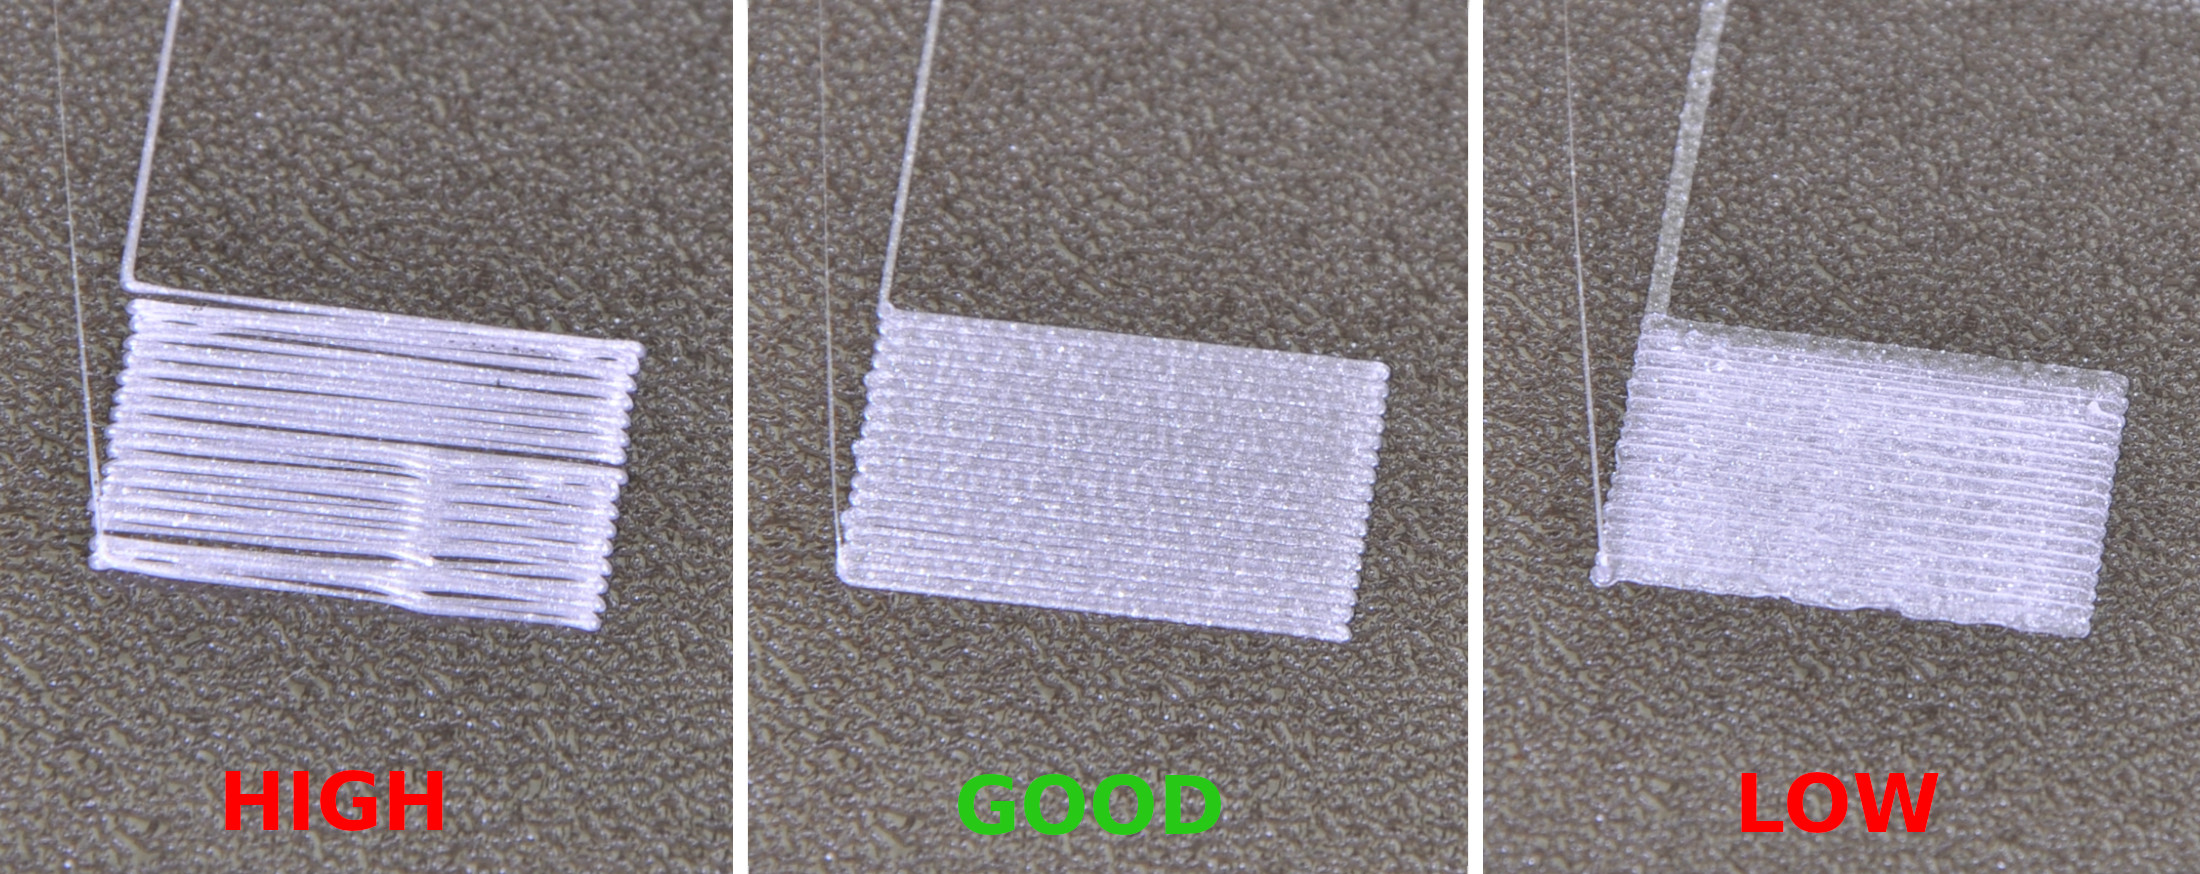
                  Płyty teksturowane są cieńsze niż gładkie, więc w ich przypadku dysza musi być ustawiona troszkę niżej, ale oczekiwany efekt jest taki sam. Również w tym przypadku, dysza ustawiona zbyt nisko (ilustracja z prawej) będzie powodować podwijanie filamentu przy krawędziach, jakby nie przylegał on do stołu. Wartość numeryczna jest zbyt daleka zeru i konieczne jest podniesienie dyszy.

                  Dysza ustawiona zbyt wysoko spowoduje zaokrąglanie linii oraz szpary między liniami prostokąta drukowanego na końcu. W tym przypadku wartość jest zbyt bliska zeru.
                  Jeśli schodzisz poniżej -2.000, a dysza wciąż jest za daleko od stołu, podnieś czujnik SuperPINDA/M.I.N.D.A. w mocowaniu o 0,5-1 mm i ponownie uruchom kalibrację pierwszej warstwy od zera.

                  Kiedy uruchomić kalibrację pierwszej warstwy

                  Generalnie, kalibracja pierwszej warstwy powinna zostać przeprowadzona za każdym razem, gdy dokonujesz większych zmian sprzętowych. Wlicza się w to wymiana dyszy, wymiana części ekstrudera czy jakakolwiek aktualizacja innych osi. Po przeniesieniu drukarki w inne miejsce konieczna jest pełna kalibracja.

                  W przypadku kalibracji pierwszej warstwy dla dyszy innej niż standardowa 0,4 mm, zapoznaj się z tym artykułem.

                  Profile płyt stalowych

                  Ponieważ różne rodzaje płyt mają różną grubość, konieczna jest osobna kalibracja odległości dyszy od powierzchni dla każdego rodzaju. Dlatego drukarka oferuje możliwość skonfigurowania profili płyt stalowych, w których możesz zapisać kalibrację pierwszej warstwy dla każdego z posiadanych arkuszy. Szczegóły w artykule Profile płyt stalowych.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Kalibracja
                    • Podstawowa kalibracja
                      • Niepowodzenie Selftestu (MINI/MINI+)
                      • Poziomowanie stołu
                      • Naprężenie docisku ekstrudera
                      • Kalibracja pierwszej warstwy (MINI/MINI+)
                    • Zaawansowana kalibracja
                    • Komunikaty błędów kalibracji