Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Funkcje drukarki
                  3. Tworzenie modelu do kalibracji żywicy (SL1/SL1S)
                   

                  Spis treści

                  • Wybór modelu
                  • Tworzenie pliku projektu
                  • Modyfikowanie pliku projektu
                  • Rozpoczęcie drukowania
                  • Ocena wyników
                  • Jak ułożone są modele
                  • Tworzenie zestawu ustawień w PrusaSlicer

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Tworzenie modelu do kalibracji żywicy

                  (SL1/SL1S)

                  Dotyczy

                  SL1
                  SL1S SPEED
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Ten przewodnik pokaże Ci jak wykorzystać własny model do wygenerowania obiektu do kalibracji żywicy. Zalecamy to podejście tylko doświadczonym użytkownikom. Gotowy model do kalibracji żywicy powinien zaspokoić potrzeby większości użytkowników, ale mogą istnieć pewne specyficzne modele, które są Ci znane lub które mają cechy i geometrię szczególną dla Twojego zastosowania.

                  Zwróć uwagę, że dla Original Prusa SL1S SPEED ta funkcja została całkowicie przebudowana i jest obecnie dostępna od firmware 1.7.0-beta.4! Ta wersja jest dedykowana dla doświadczonych użytkowników. Ostateczna wersja firmware zostanie wydana wkrótce.

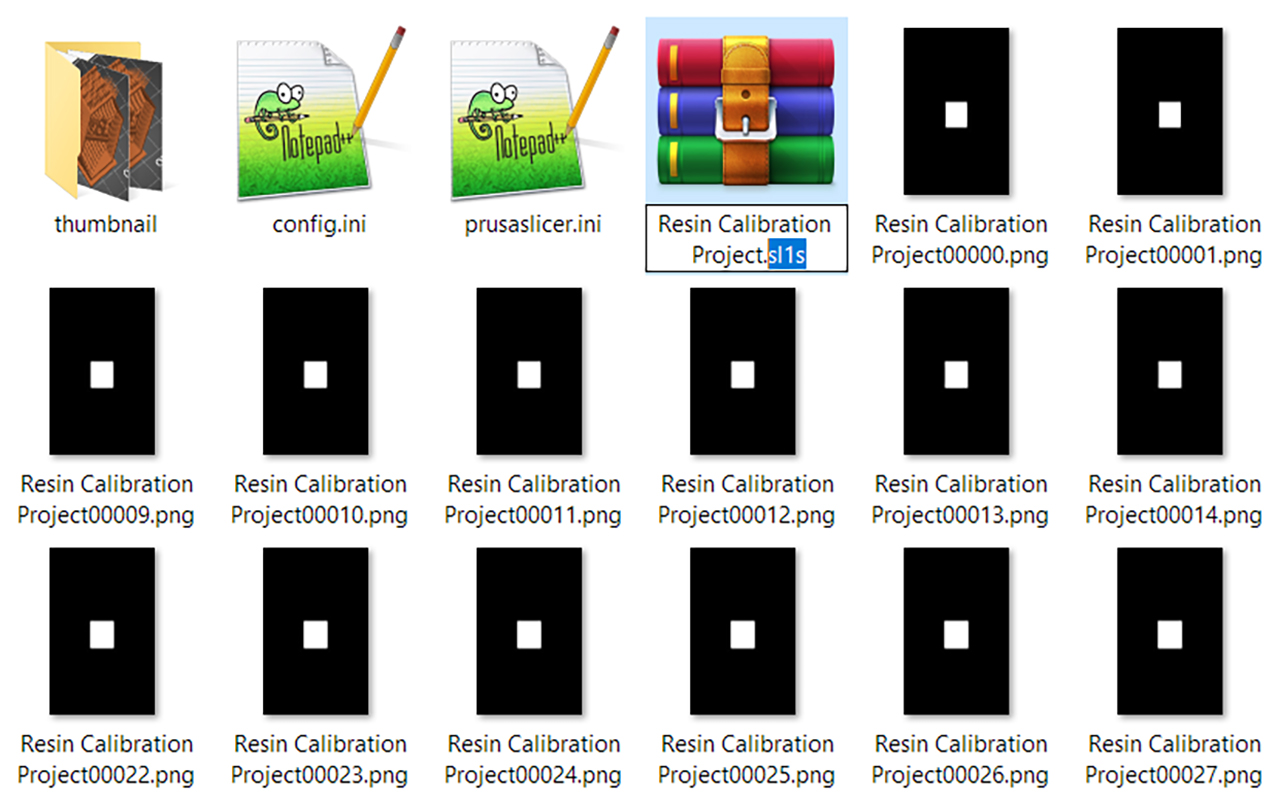
                  Plik .sl1/.sl1s dla Twojej drukarki żywicznej Original Prusa to odpowiednik G-code dla maszyny FFF, z kilkoma różnicami. Pliki dla Original Prusa SL1 lub SL1S SPEED (pliki .sl1/.sl1s) to archiwa podobne do plików zip, zawierające oprócz pliku konfiguracyjnego (plik.ini) serię obrazków (pliki.png) dla każdej warstwy wydruku. Po pocięciu, plik konfiguracyjny jest głównie tym, co musisz edytować, aby stworzyć swój model kalibracyjny. Drukarka zrobi resztę.

                  Wybór modelu

                  Liczba i wielkość

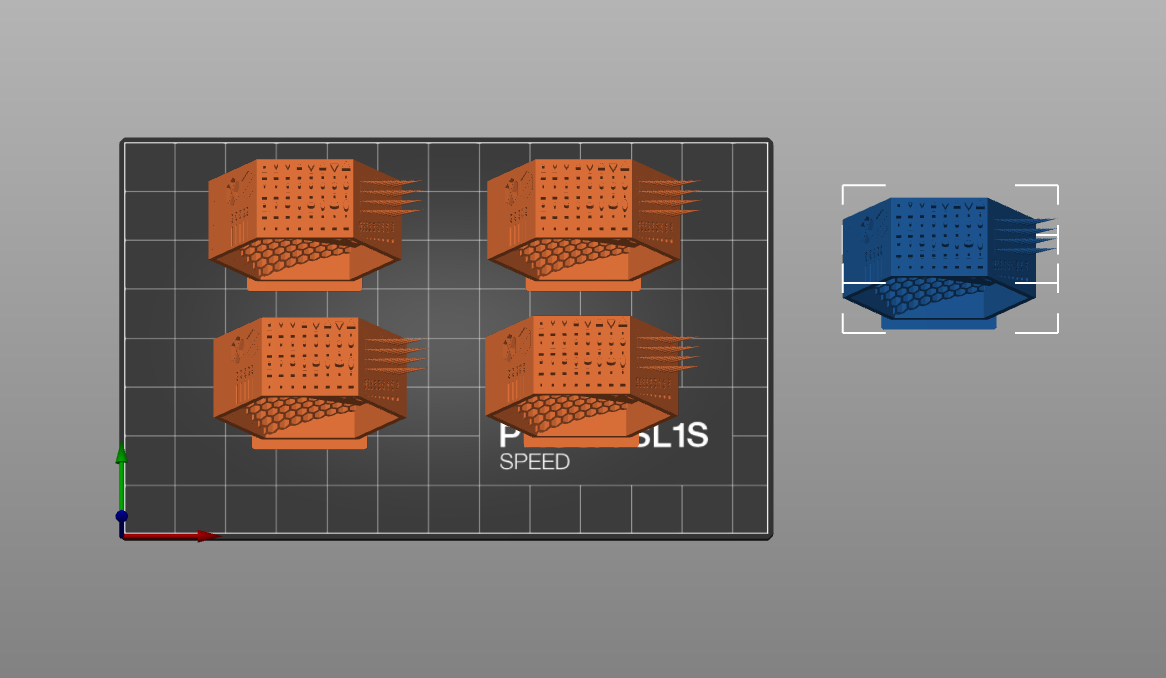
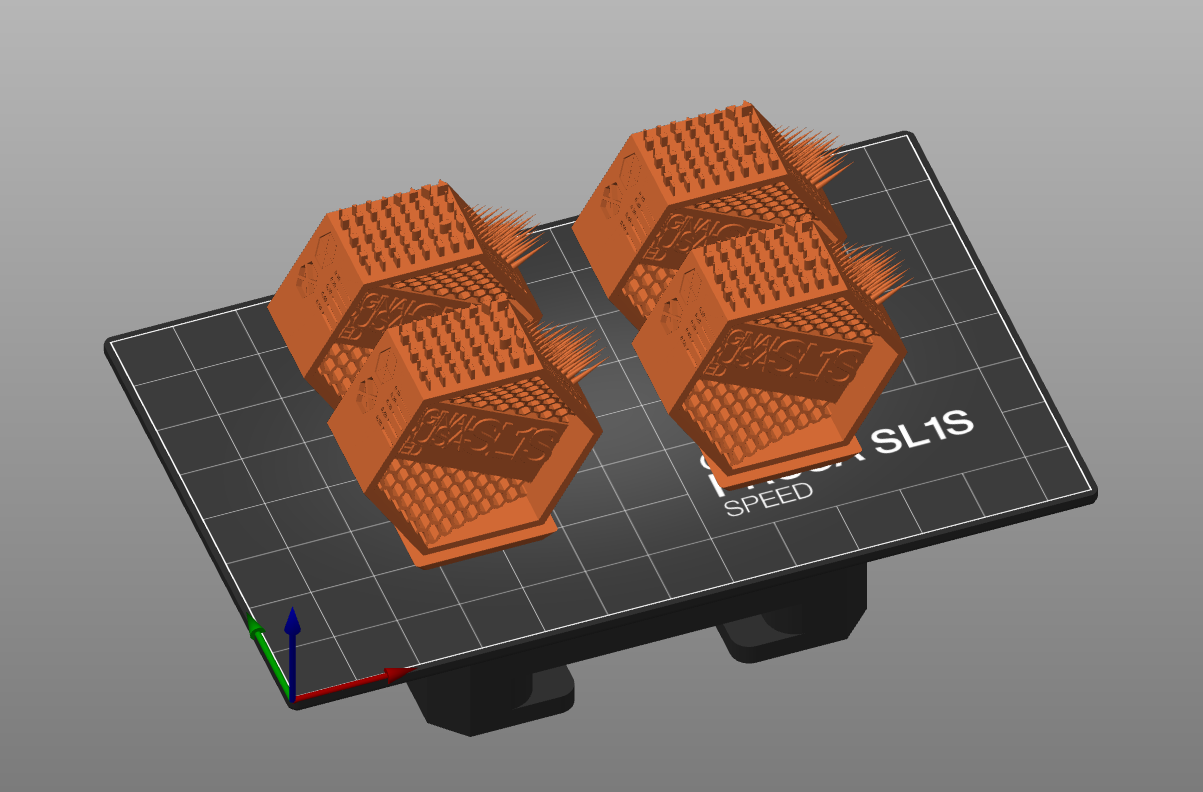
                  Przy wyborze obiektu kalibracyjnego należy kierować się dwoma głównymi względami: rozmiarem i liczbą obiektów na platformie. System nie będzie znał rozmiaru Twojego obiektu, więc jeśli wybierzesz coś zbyt dużego, może zostać przycięte lub w ogóle nie zmieścić się na platformie. Możesz to przetestować, tworząc więcej instancji i zobaczyć, ile będzie kafelków na platformie (maksymalnie 9). Jednak w końcowym projekcie musisz mieć tylko jedną instancję. Drukarka wygeneruje resztę.

                  Więcej informacji na temat wielkości i orientacji obiektu znajdziesz na końcu tego artykułu.

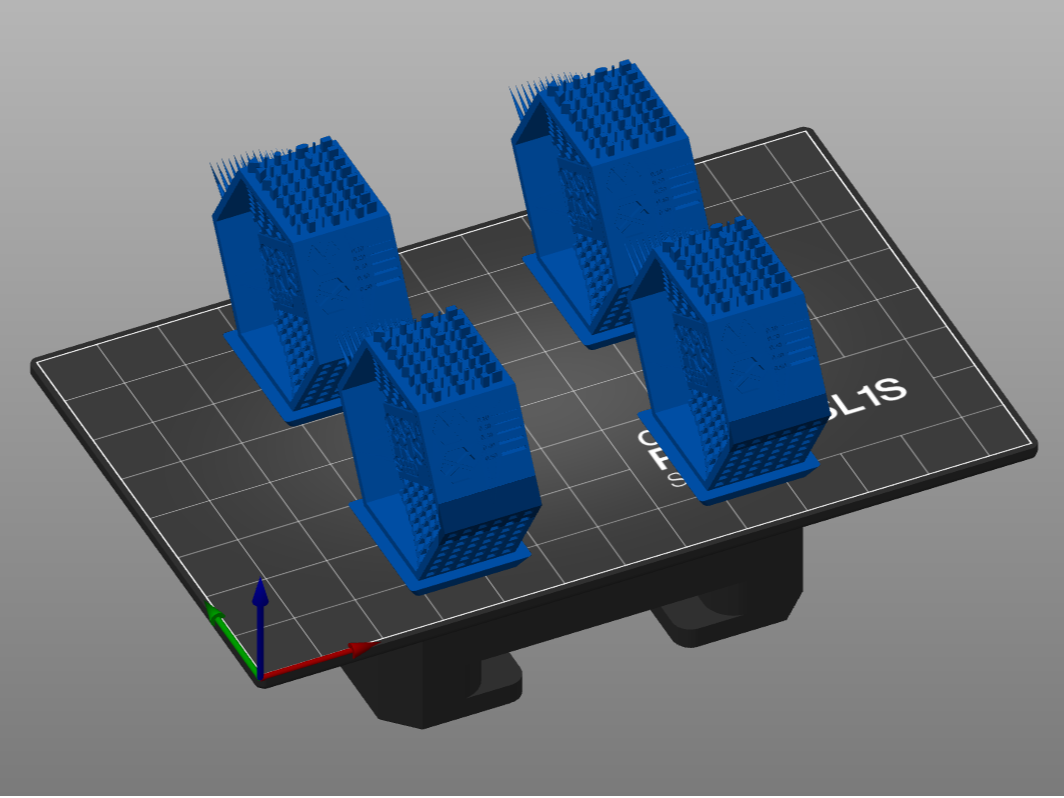
                  Przykłady ilości instancji mieszczących się na platformie. W tym przypadku 4.

                  Geometria

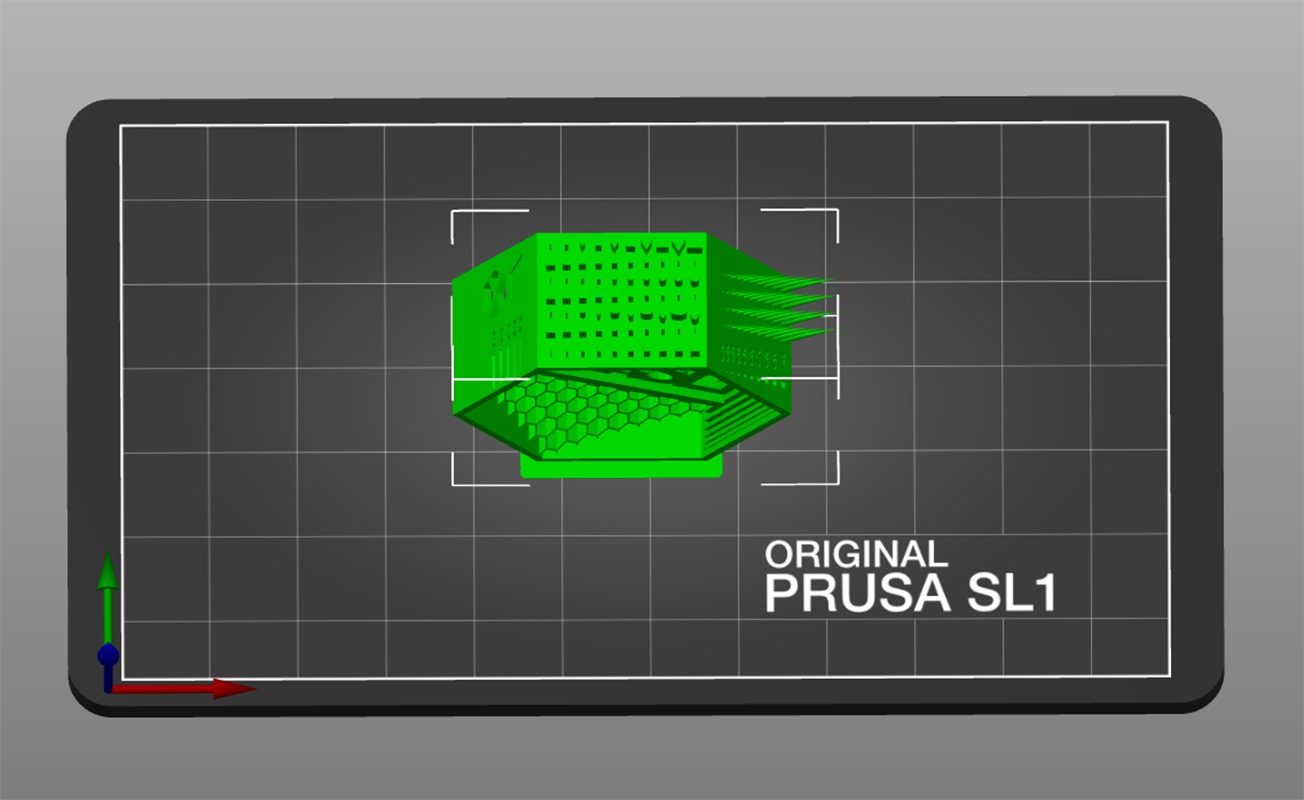
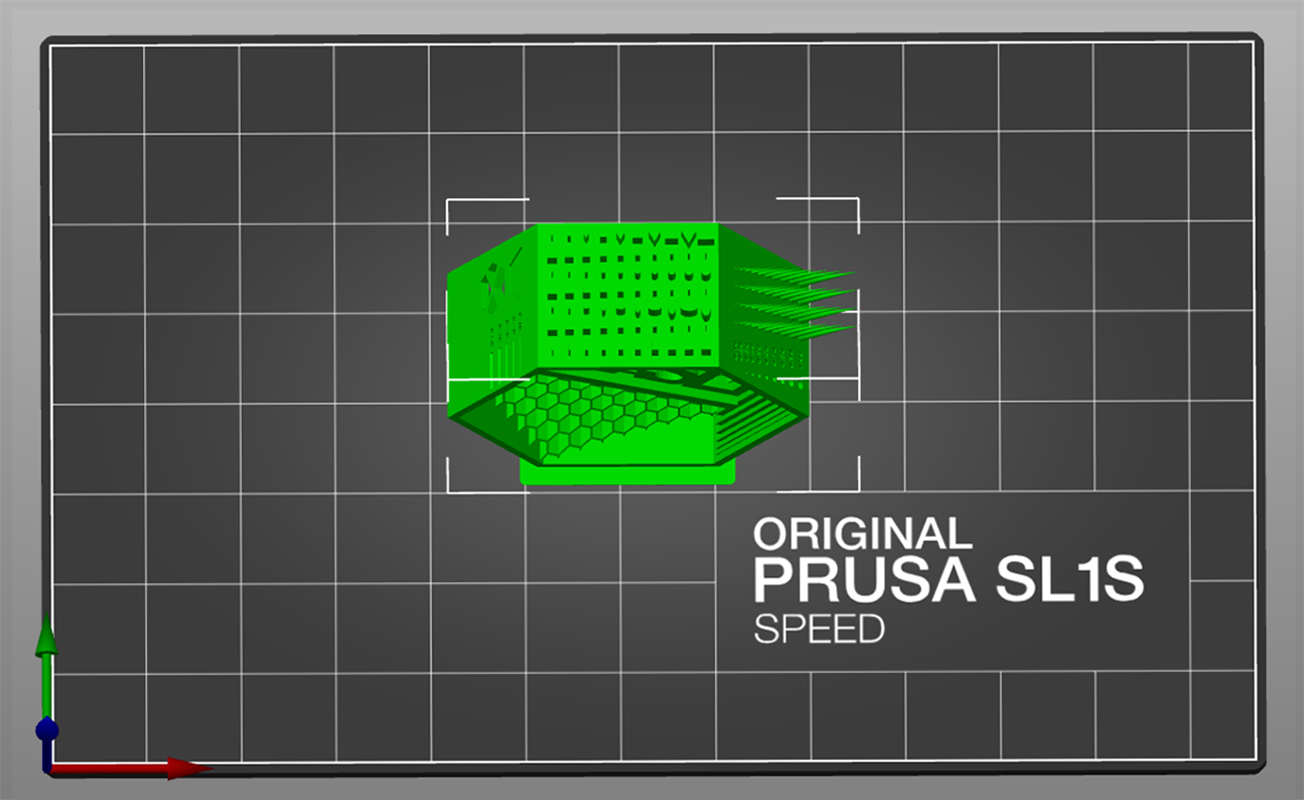
                  Polecamy model bez skrajnych zwisów, które wymagałyby podpór. Pozwoli to zaoszczędzić sporo czasu. Obiekty mogą ulec całkowitemu uszkodzeniu, a należy je wyczyścić przed ponownym uruchomieniem kalibracji. Testy warunków skrajnych drukarki należy przeprowadzić później, a na razie celem jest znalezienie optymalnego czasu naświetlania dla ogólnych geometrii. W tym poradniku wykorzystana zostanie wersja modelu Original Prusa SLA Test Object, który został nieznacznie zmodyfikowany, aby mieć mniejszą powierzchnię podstawy. Możesz pobrać go z Printables.com.

                  Tworzenie pliku projektu

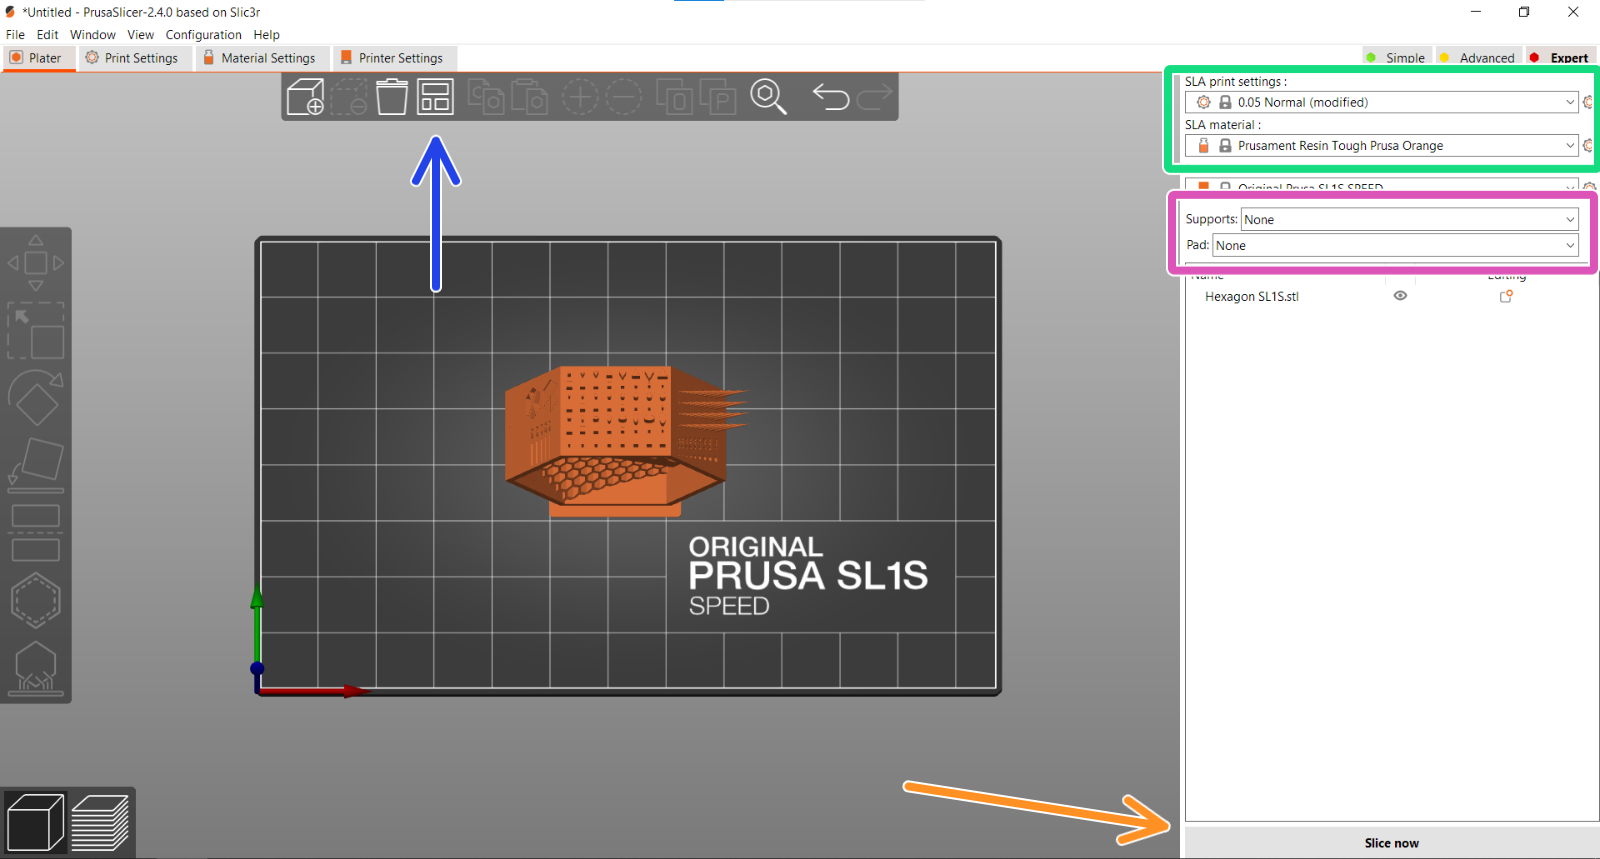
                  1. Otwórz PrusaSlicer i wybierz drukarkę, na której będziesz kalibrować żywicę (SL1 lub SL1S).
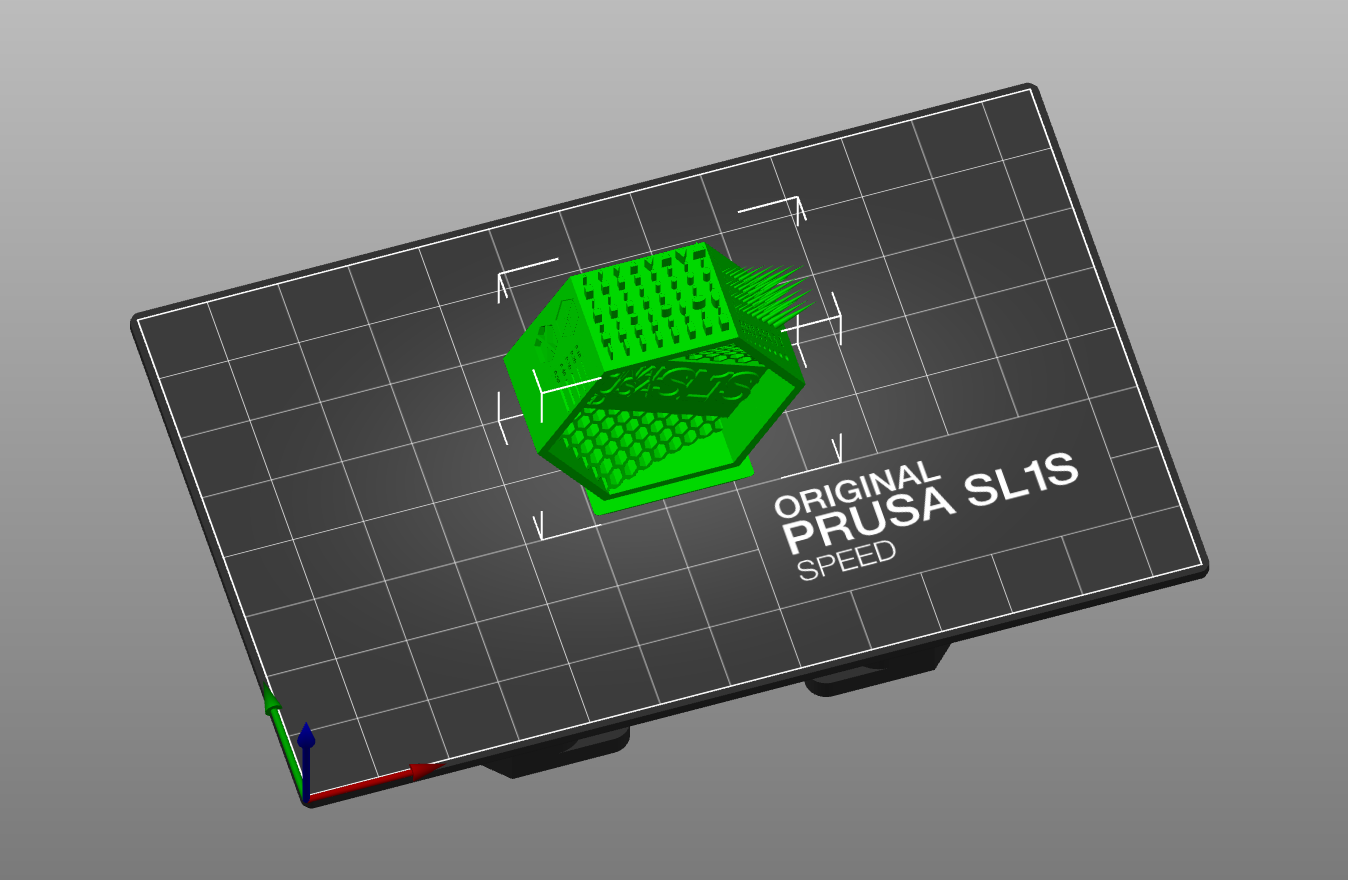
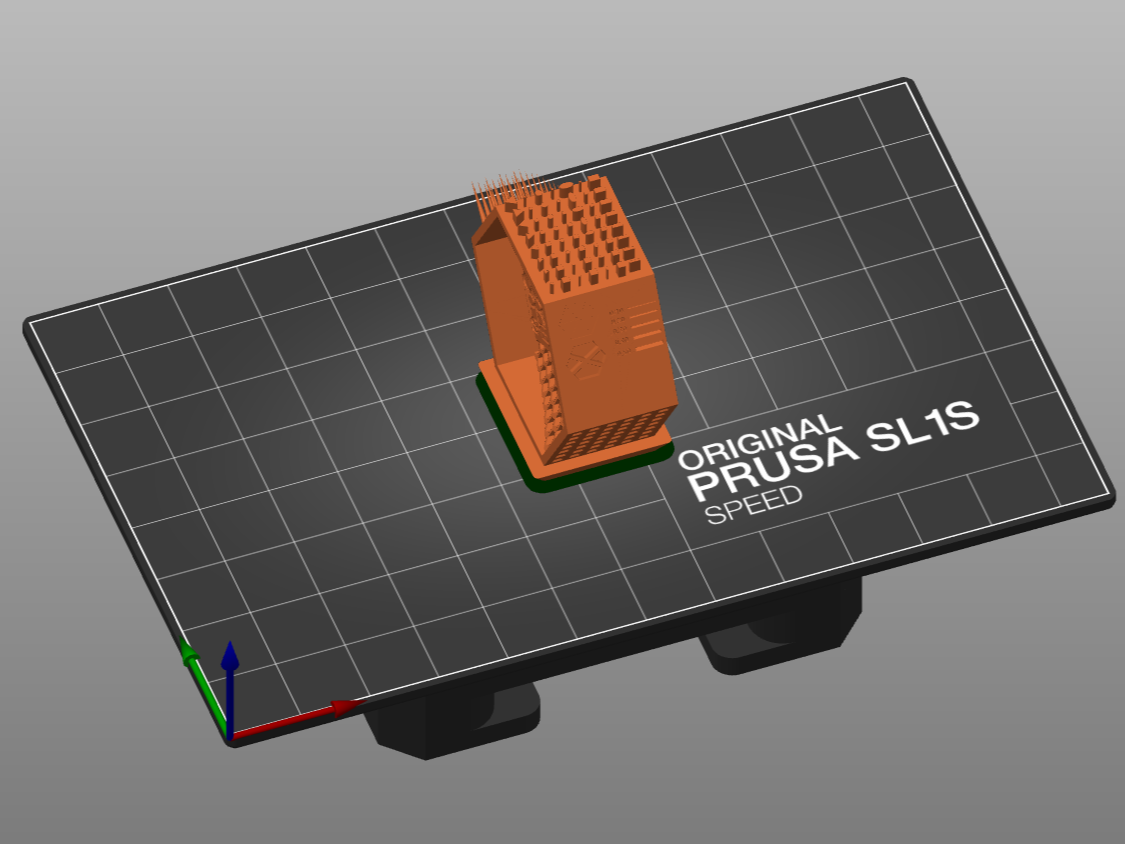
                  2. Dodaj swój model do PrusaSlicer i wyśrodkuj go za pomocą narzędzia automatycznego rozmieszczania (niebieska strzałka
                    ). Stwórz tylko jedną instancję!
                  1. Jako typ żywicy wybierz Prusament Resin Tough Prusa Orange oraz profil druku 0.05 Normal (zielony prostokąt
                    ). Jest to dobry punkt wyjścia dla żywic typu Tough.
                  2. Nie stosuj podpór ani podkładki (purpurowy prostokąt). 
                  W przypadku kalibracji dla innego typu żywicy niż Tough, np. żywicy elastycznej lub o wysokiej wytrzymałości, lepiej zacząć od istniejącego profilu dla tego typu żywicy. Czas naświetlania możesz również dostosować w samej drukarce, gdy rozpocznie się drukowanie.
                  1. Drukarka wygeneruje etykietę pokazującą czas ekspozycji. Jest ona zawsze umieszczana po prawej stronie modelu. Może być konieczne obrócenie modelu, aby wszystkie zmieściły się na platformie.
                  2. Potnij i wyeksportuj swój plik projektu SL1/SL1S.
                  3. Skopiuj wyeksportowany plik na pamięć USB lub prześlij go przez PrusaLink, aby go wydrukować.

                  Modyfikowanie pliku projektu

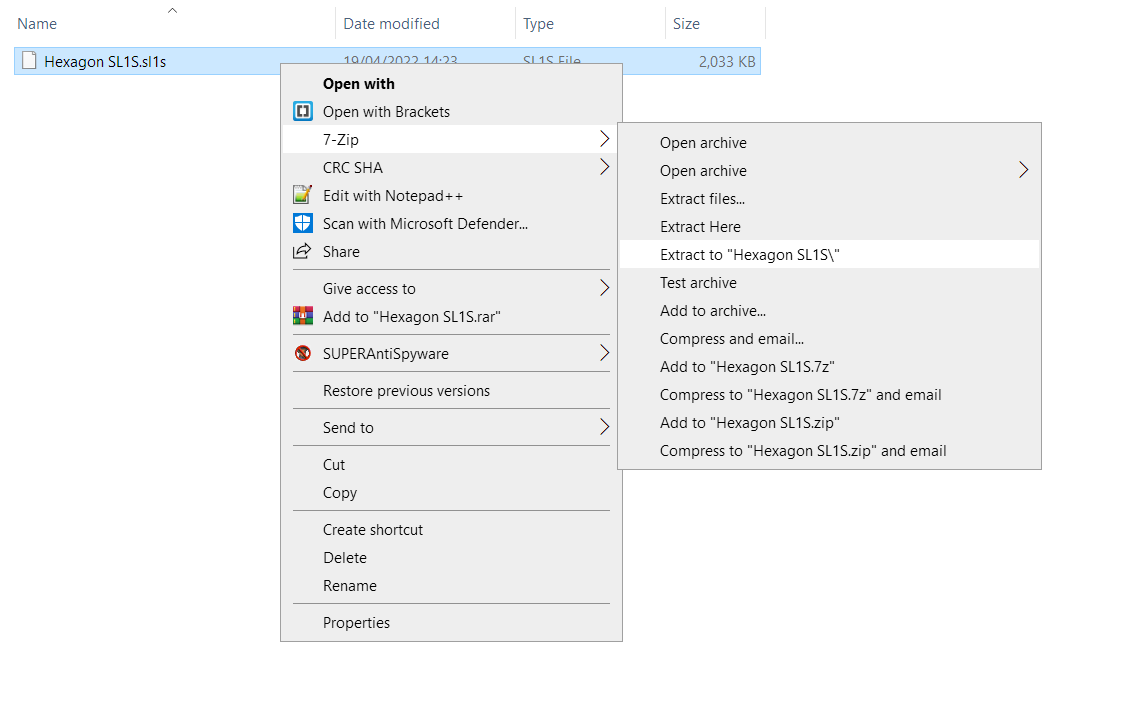
                  1. 7zip jest programem open-source i automatycznie rozpoznaje projekt jako archiwum. Kliknij prawym przyciskiem myszy na plik, gdzie zobaczysz opcję "Wypakuj do". Jeśli nie chcesz instalować 7zip, zmień końcówkę nazwy pliku z ".sl1" na ".zip", a każda aplikacja archiwizująca rozpozna go.

                  Upewnij się, że masz włączone pokazywanie rozszerzeń plików w nazwie pliku. W Windows 10 służy do tego pole wyboru znajdujące się pod zakładką Widok w Eksploratorze plików. 
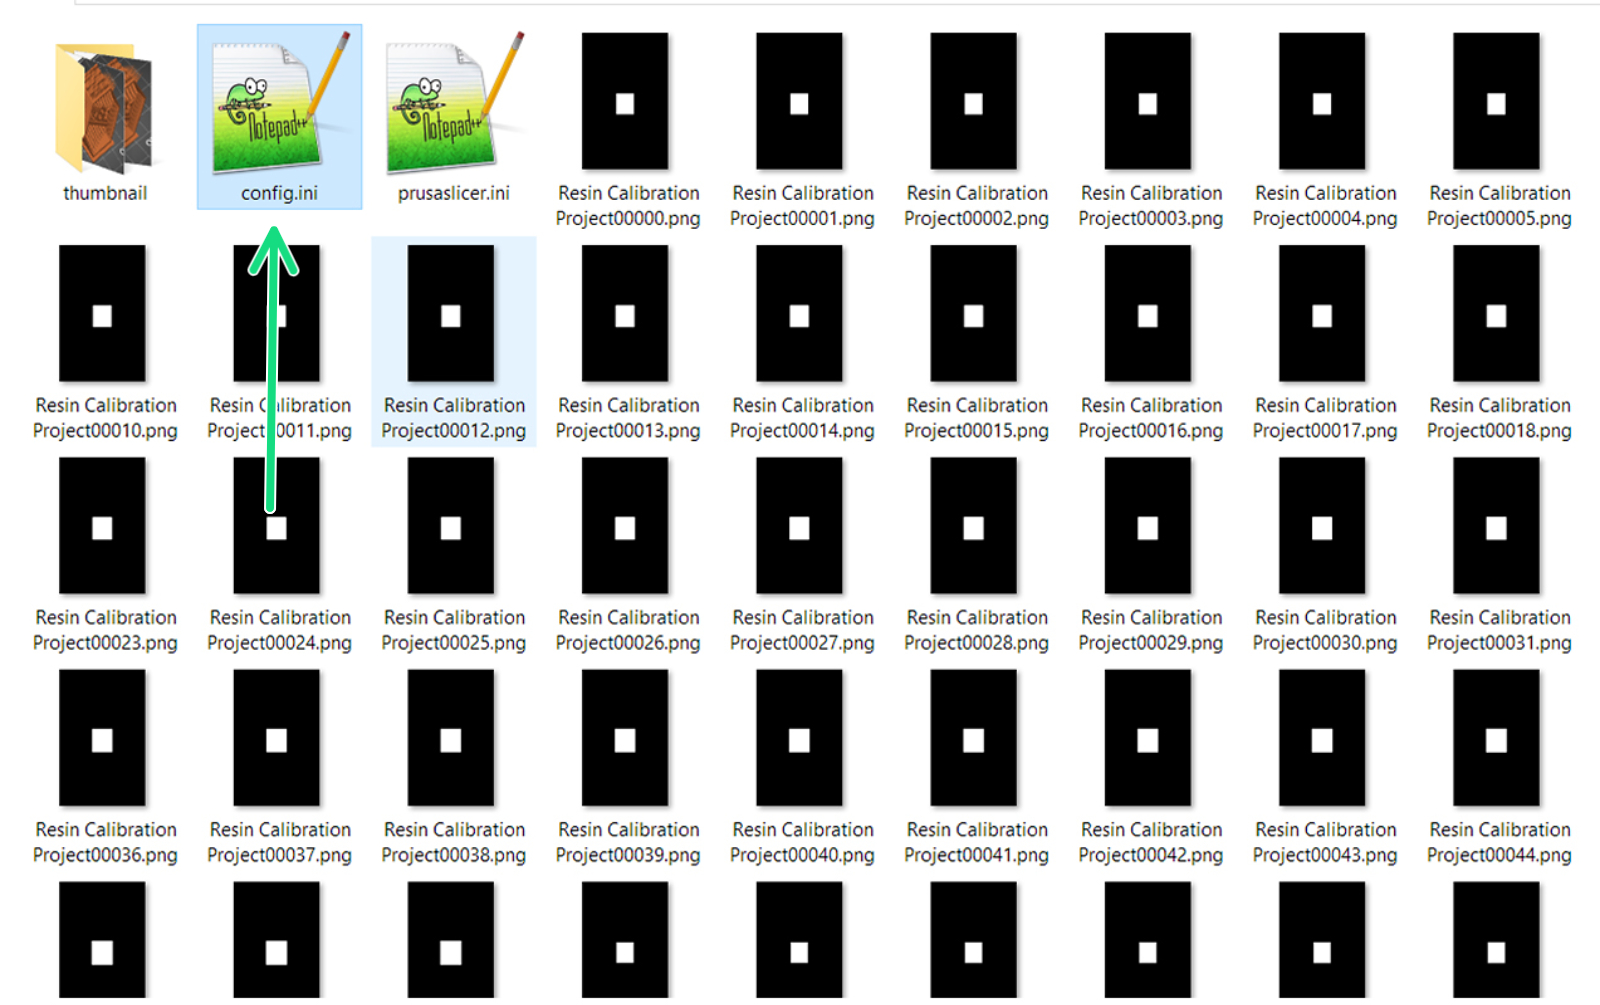
                  1. Otrzymasz folder z dużą ilością obrazów i dwoma plikami konfiguracyjnymi. Musisz otworzyć "config.ini" do edycji w systemowym notatniku, Brackets lub innym edytorze tekstu. Zignoruj "PrusaSlicer.ini".

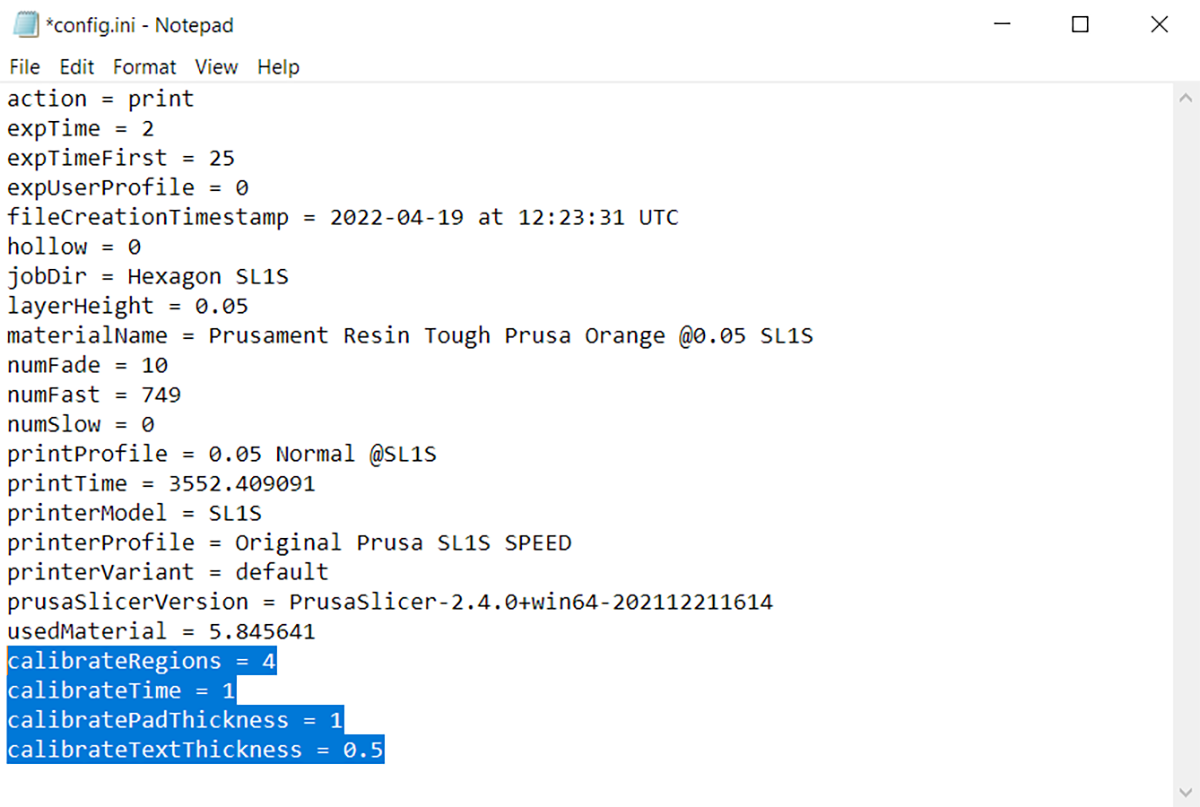
                  1. Po ostatniej linii ("usedMaterial = ***") wklej trzy linie kodu znalezione poniżej dla Twojej drukarki. Ważne jest, aby używać wartości zgodnych z modelem Twojej drukarki (SL1 lub SL1S SPEED) ze względu na ich bardzo różną średnią długość ekspozycji.

                  Objaśnienie parametrów:

                      • calibrateRegions reprezentuje liczbę modeli na platformie drukarki. Dla tego modelu jest ona ustawiona na 4, ze względu na jego rozmiar. Możesz to zmienić, ale używaj tylko liczb 2, 4, 6, 8 lub 9, w zależności od rozmiaru.
                      • calibrateTime to przyrost czasu w sekundach na model. Może być ustawiony do 1 miejsca po przecinku (0.1s)
                      • calibratePadThickness to grubość (w milimetrach) etykiety wygenerowanej dla czasu ekspozycji.
                      • calibrateTextThickness to wysokość (w milimetrach) tekstu na etykiecie.
                  SL1SL1S SPEED

                  Sugerowane wartości dla żywicy typu Tough dla każdej wersji drukarki.

                  1. Upewnij się, że masz konfigurację jak na obrazku poniżej i zapisz (ctrl/cmd+S) plik config.ini, następnie zamknij edytor tekstu.

                  *Domyślne wartości konfiguracyjne.

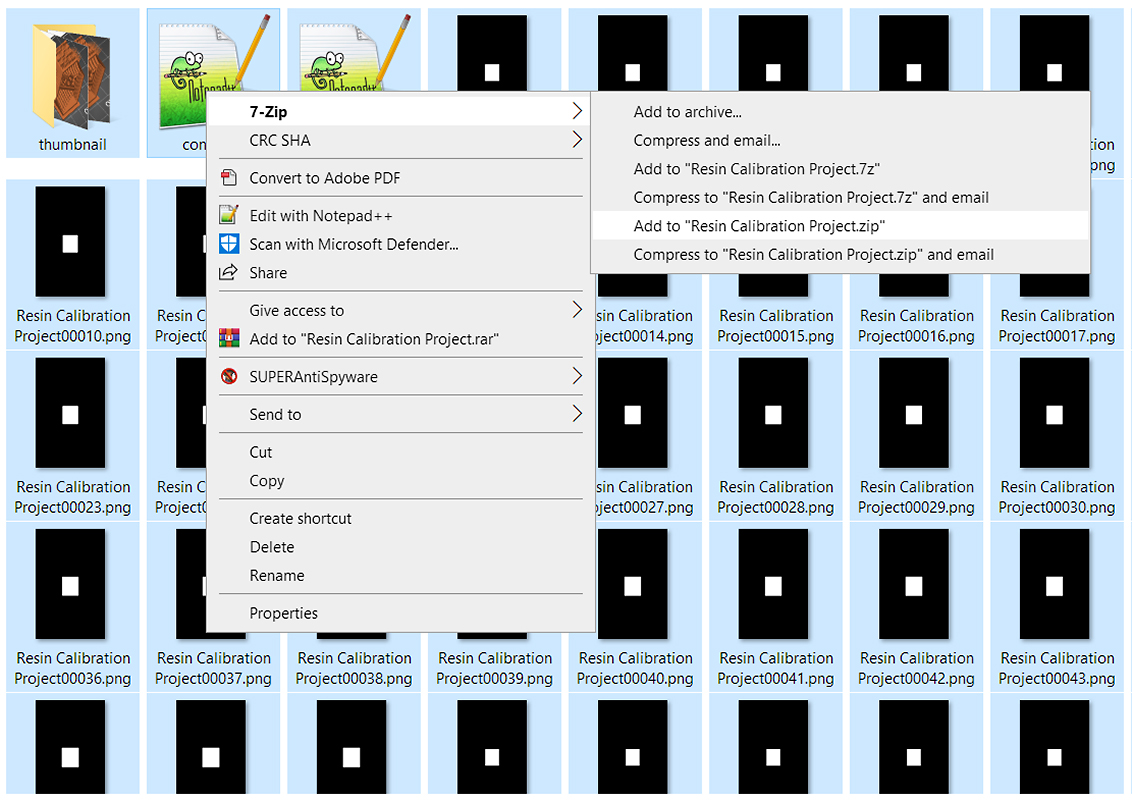
                  1. Zaznacz wszystkie pliki w folderze (ctrl/cmd+a), kliknij prawym przyciskiem myszy i utwórz archiwum (.zip).
                  Nie należy tworzyć pliku .zip klikając po prostu prawym przyciskiem myszy na folder. W ten sposób powstanie archiwum z folderem, a nie serią plików, co jest niekompatybilne.
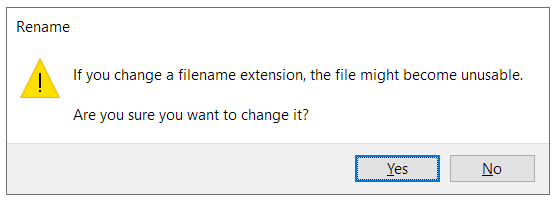
                  1. Zmień rozszerzenie pliku .zip na ".sl1" lub ".sl1s", w zależności od modelu drukarki. System Windows wyświetli ostrzeżenie, że plik może stać się bezużyteczny i zapyta, czy chcesz kontynuować. Kliknij przycisk Tak.

                  1. Skopiuj swój nowo utworzony model do kalibracji żywicy do pamięci USB i już możesz uruchomić go na swojej drukarce.

                  Rozpoczęcie drukowania

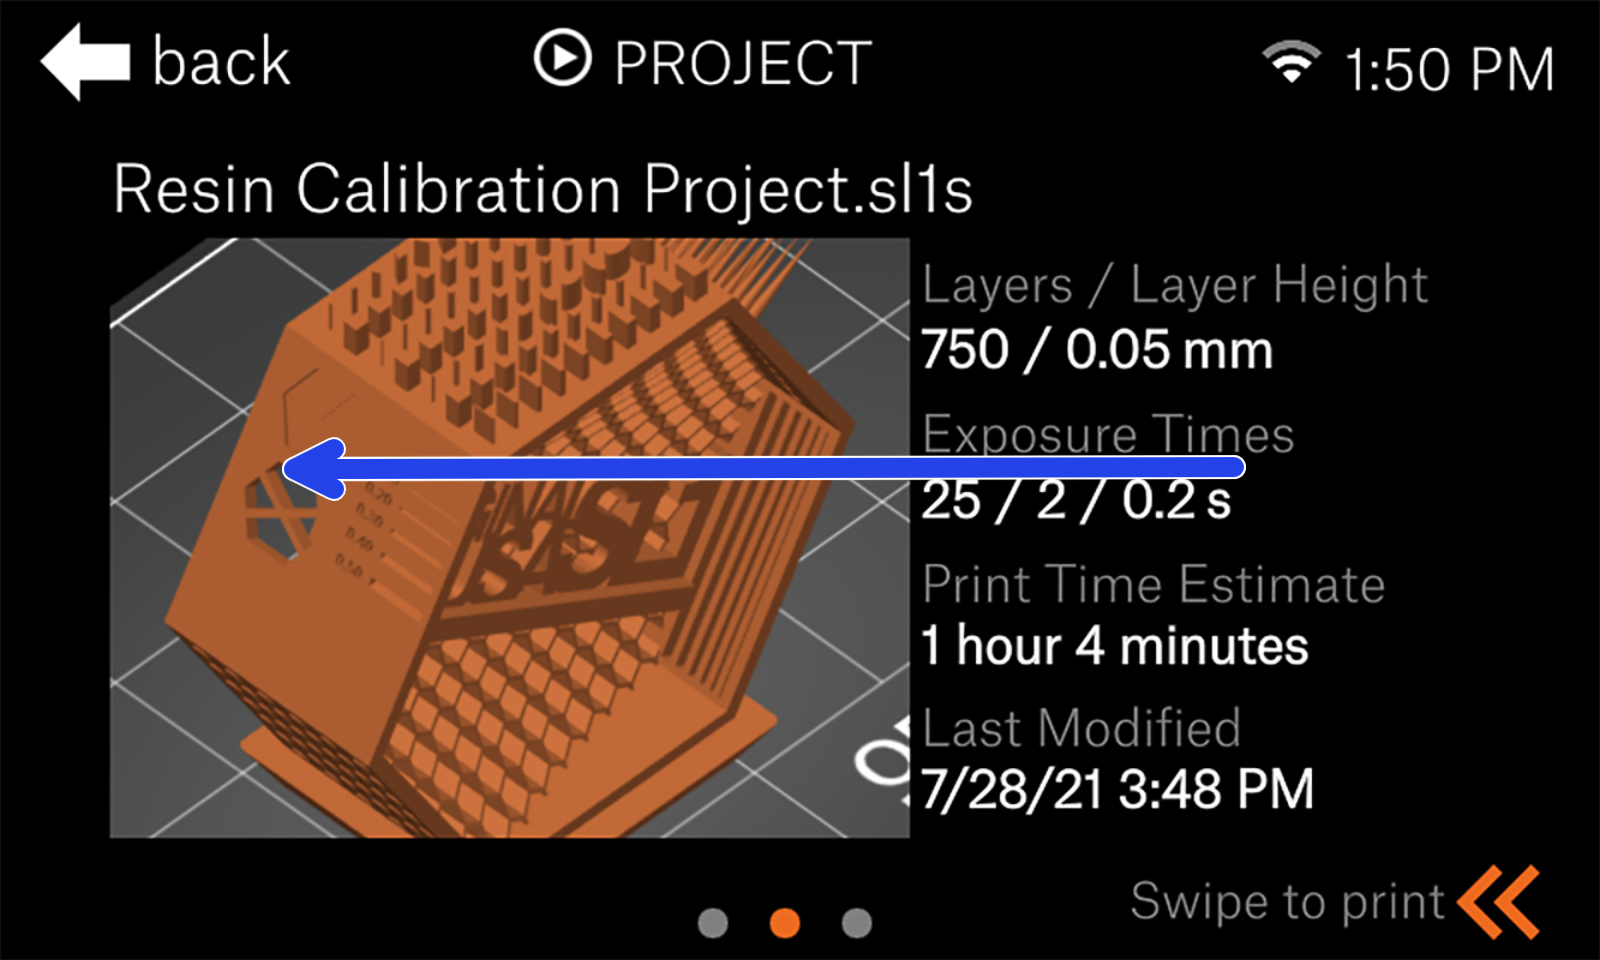
                  1. Po wybraniu projektu, przesuń w lewo, aby potwierdzić ustawienia drukowania.
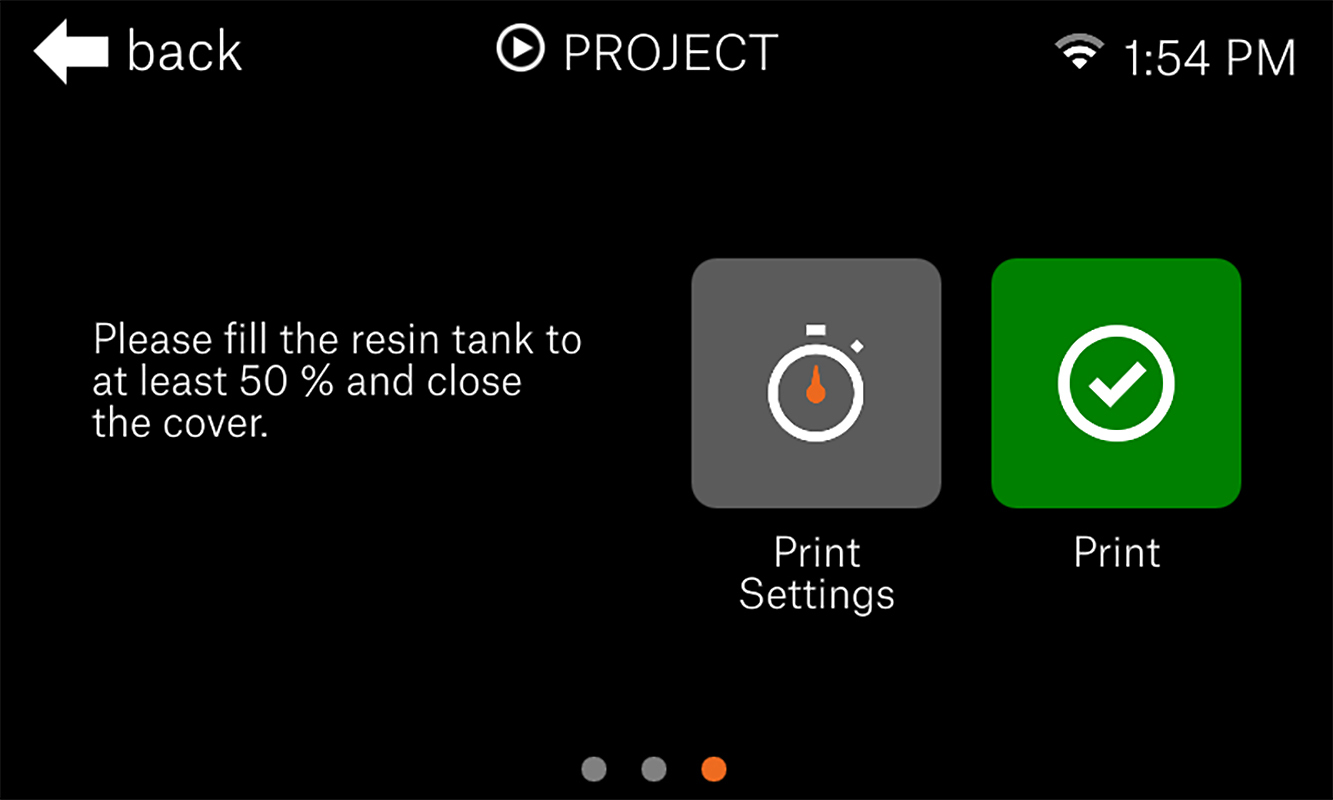
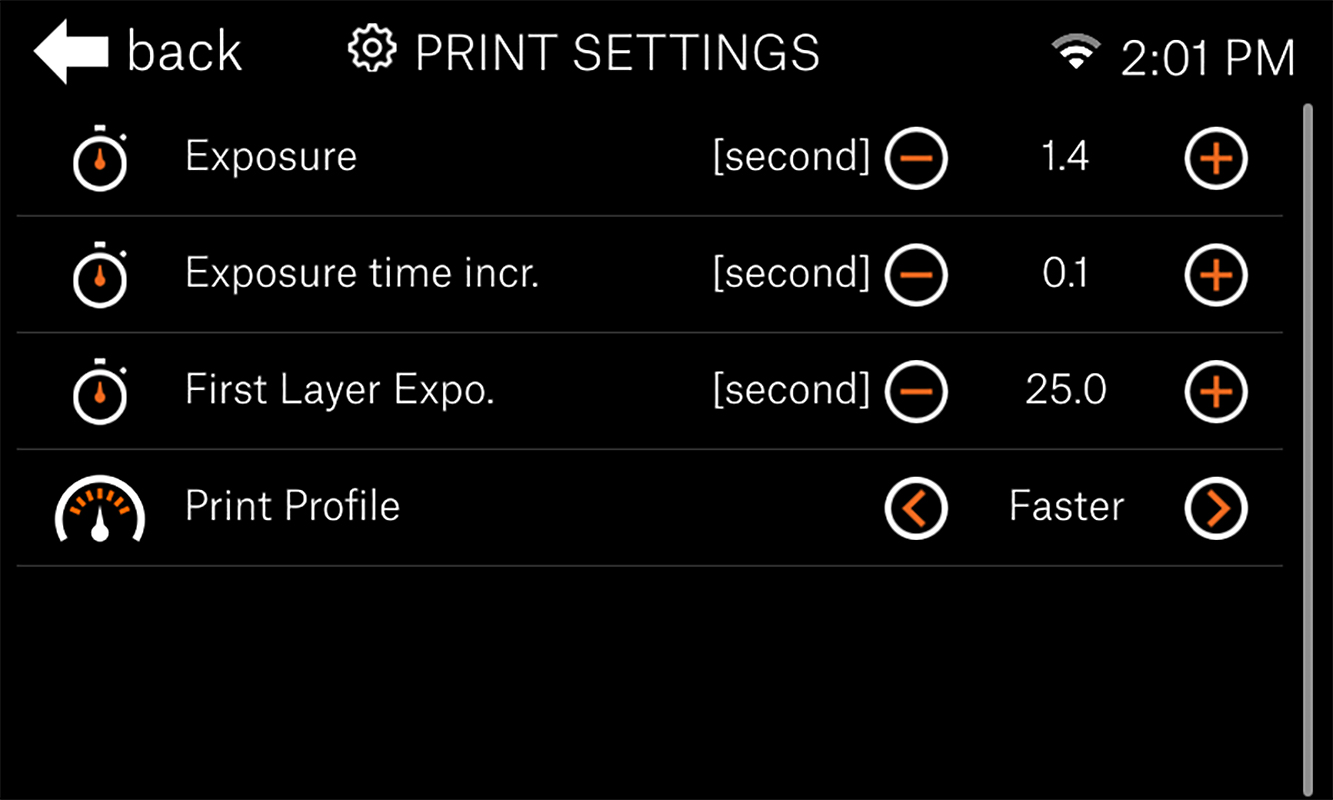
                  1. W ustawieniach druku możesz edytować wartości niektórych parametrów, które zostały wklejone w poprzednich krokach. Sprawdź, czy są one zgodne z wymaganiami i dotknij "Wstecz" w lewym górnym rogu.

                  Ustawienia dla SL1S SPEED. Te wartości NIE będą kompatybilne z SL1.

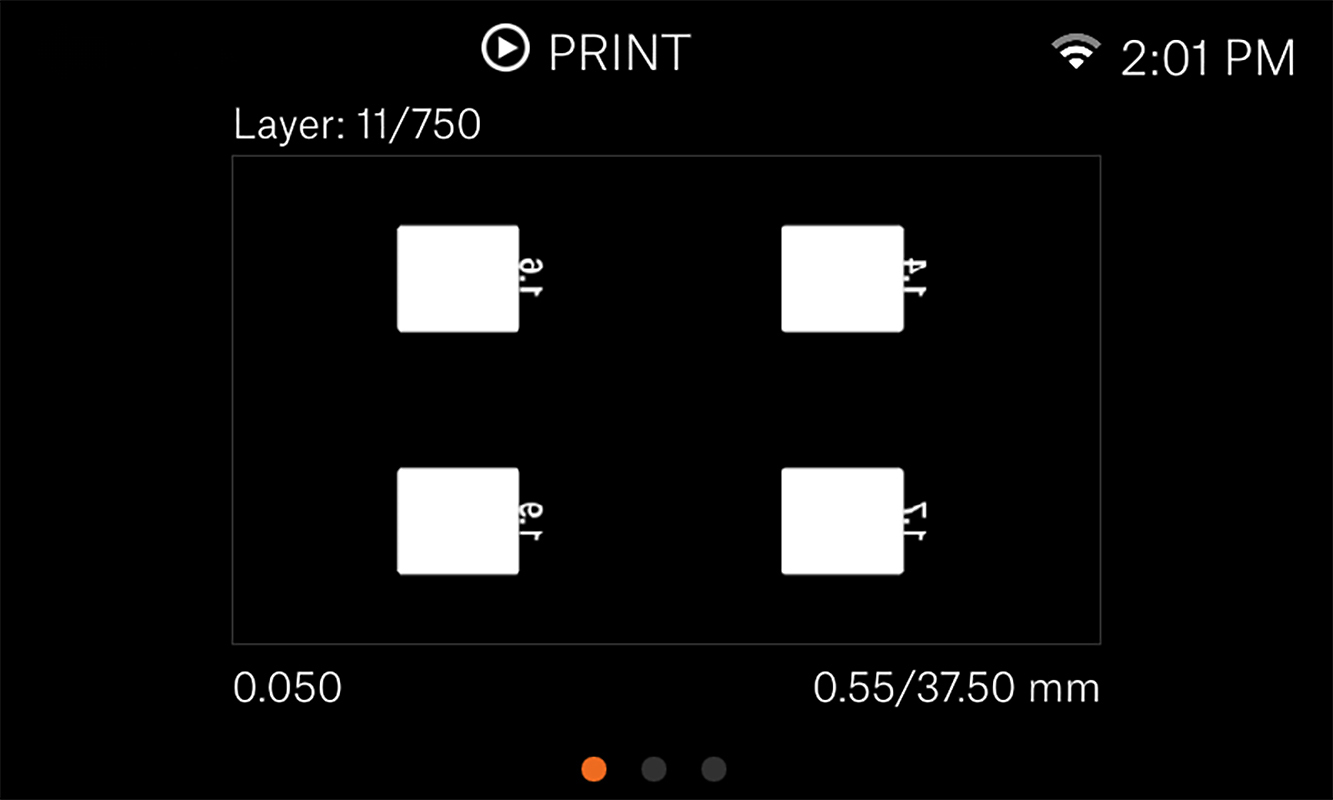
                  1.  Rozpocznij drukowanie i poczekaj na zakończenie. Zobaczysz, że drukarka utworzyła więcej instancji obiektu i dodała etykietę określającą całkowity czas naświetlania warstwy dla każdej instancji.

                  Podczas drukowania możesz przesunąć palcem w prawo, aby zobaczyć maskę bieżącej warstwy.

                  Ocena wyników

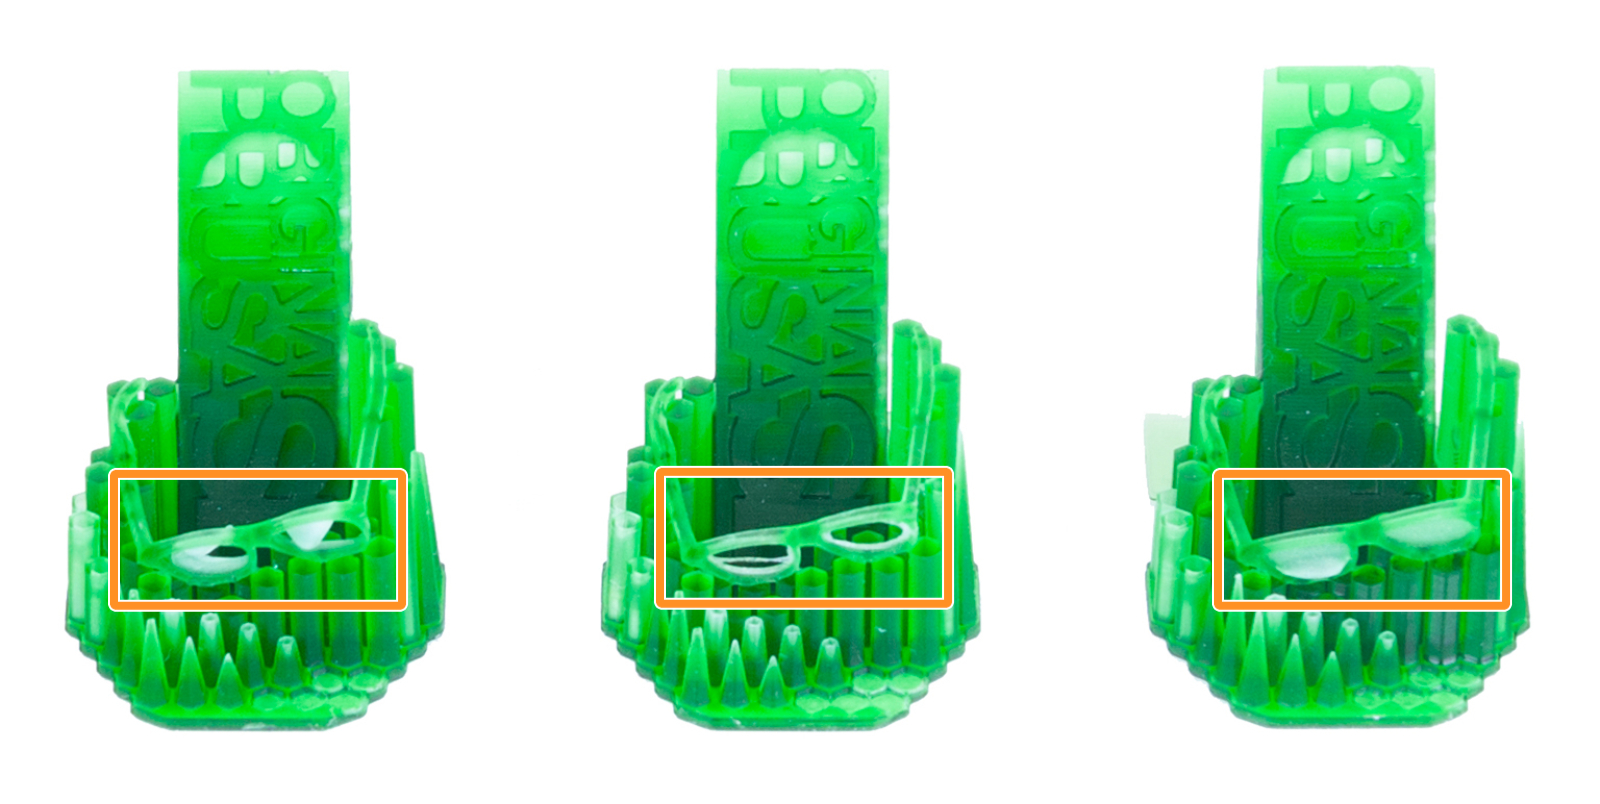
                  Ocena wyników będzie zależała od geometrii, ale są pewne ogólne zasady, którymi możesz się kierować: geometria wydruków będzie rosła wraz z czasem ekspozycji. W praktyce oznacza to, że jeśli masz brakujące szczegóły, musisz zwiększyć czas naświetlania. I odwrotnie, jeśli elementy, jak cienkie otwory, są wypełnione całkowicie, należy zmniejszyć naświetlanie.

                  Przykład formowania się geometrii możesz znaleźć na okularach gotowego modelu kalibracyjnego, gdzie rzeczywiste szkło w ramce nie zostanie wydrukowane, jeśli czas ekspozycji zostanie ustawiony zbyt nisko.

                  Można to zaobserwować, gdy różne geometrie spotykają się/stykają. Powiedzmy, że mamy dwie strzałki skierowane do siebie, stykające się grotami. Przy niewystarczającym naświetleniu groty nie będą się stykać. Z drugiej strony, przy zbyt długiej ekspozycji, punkt styku nie będzie pojedynczym punktem, ale raczej będzie lekko "rozlany" na obydwa groty.

                  Jak ułożone są modele

                  Drukarka automatycznie weźmie niezamaskowany obszar wydruku i skopiuje go tyle razy, ile jest ustawione w pliku konfiguracyjnym (calibrateRegions). Jest to podstawowe kopiowanie/wklejanie, według ścisłych zasad, co oznacza, że nie będzie obracać ani układać obiektów. W przypadku więcej niż 2 obiektów umieści je w układzie siatki.

                  RegionyRozmiar siatkiMax. rozmiar modelu w X/Y SL1S SPEEDMax. rozmiar modelu w X/Y SL1
                  42x263 mm x 40 mm60 mm x 34 mm
                  63x242 mm x 40 mm40 mm x 34 mm
                  84x231 mm x 40 mm30 mm x 34 mm
                  93x342 mm x 26 mm40 mm x 22 mm

                  * Wartości są zaokrąglane w dół. Konieczne jest uwzględnienie nierównomiernych/niesymetrycznych/ekstremalnych geometrii. Należy pamiętać, że do każdego modelu dołączona jest etykietka (5x10 mm). Wpływa to na maksymalny rozmiar obiektu. 

                  Jeśli orientacja lub rozmiar nie są właściwe

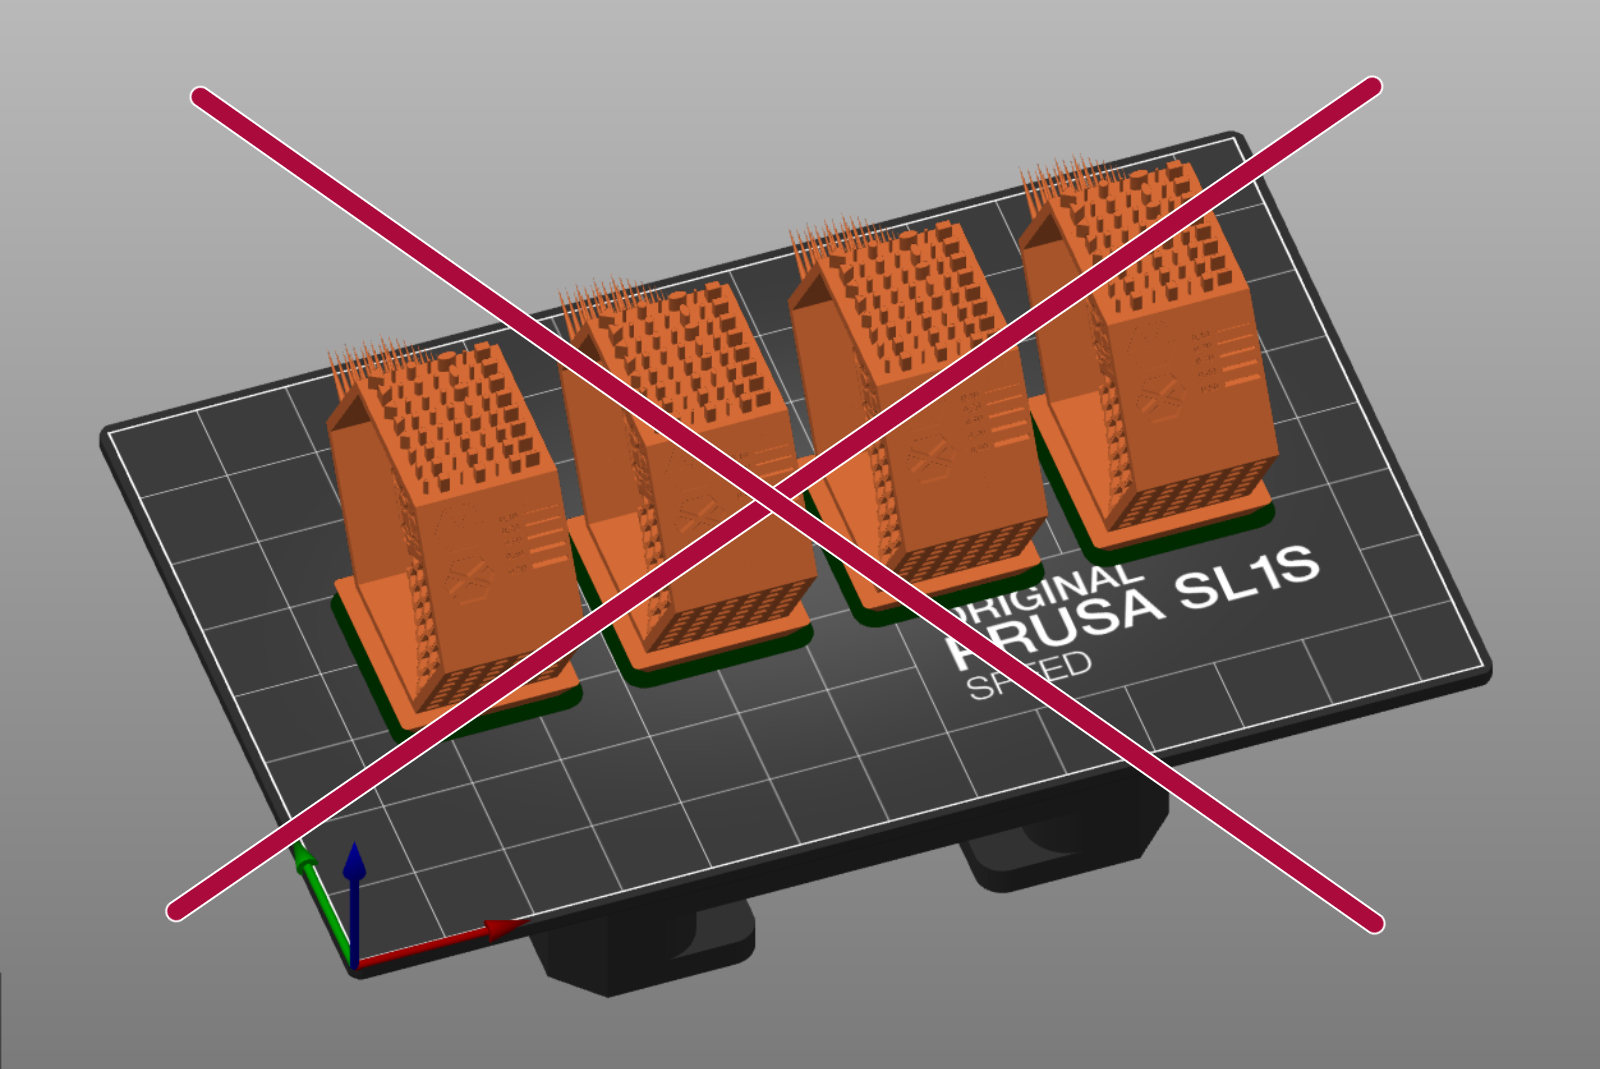
                  Przy czterech regionach zawsze będzie je rozmieszczać dwa po dwa. Dlatego rozmiar i orientacja modelu może wpłynąć na to, czy wszystko zmieści się na platformie, czy też zostanie przycięte przez to, że znajdzie się poza nią. 

                  Nie weźmie pod uwagę całkowitej powierzchni obiektu i nie umieści instancji w rzędzie, jeśli tak by pasowały, jak robi to PrusaSlicer.

                  Tworzenie zestawu ustawień w PrusaSlicer

                  Udało Ci się znaleźć najlepszy czas naświetlania dla Twojej żywicy? Świetnie! Możesz od razu rozpocząć normalne drukowanie, regulując czas naświetlania na wyświetlaczu drukarki przed rozpoczęciem drukowania lub możesz stworzyć własny profil żywicy:

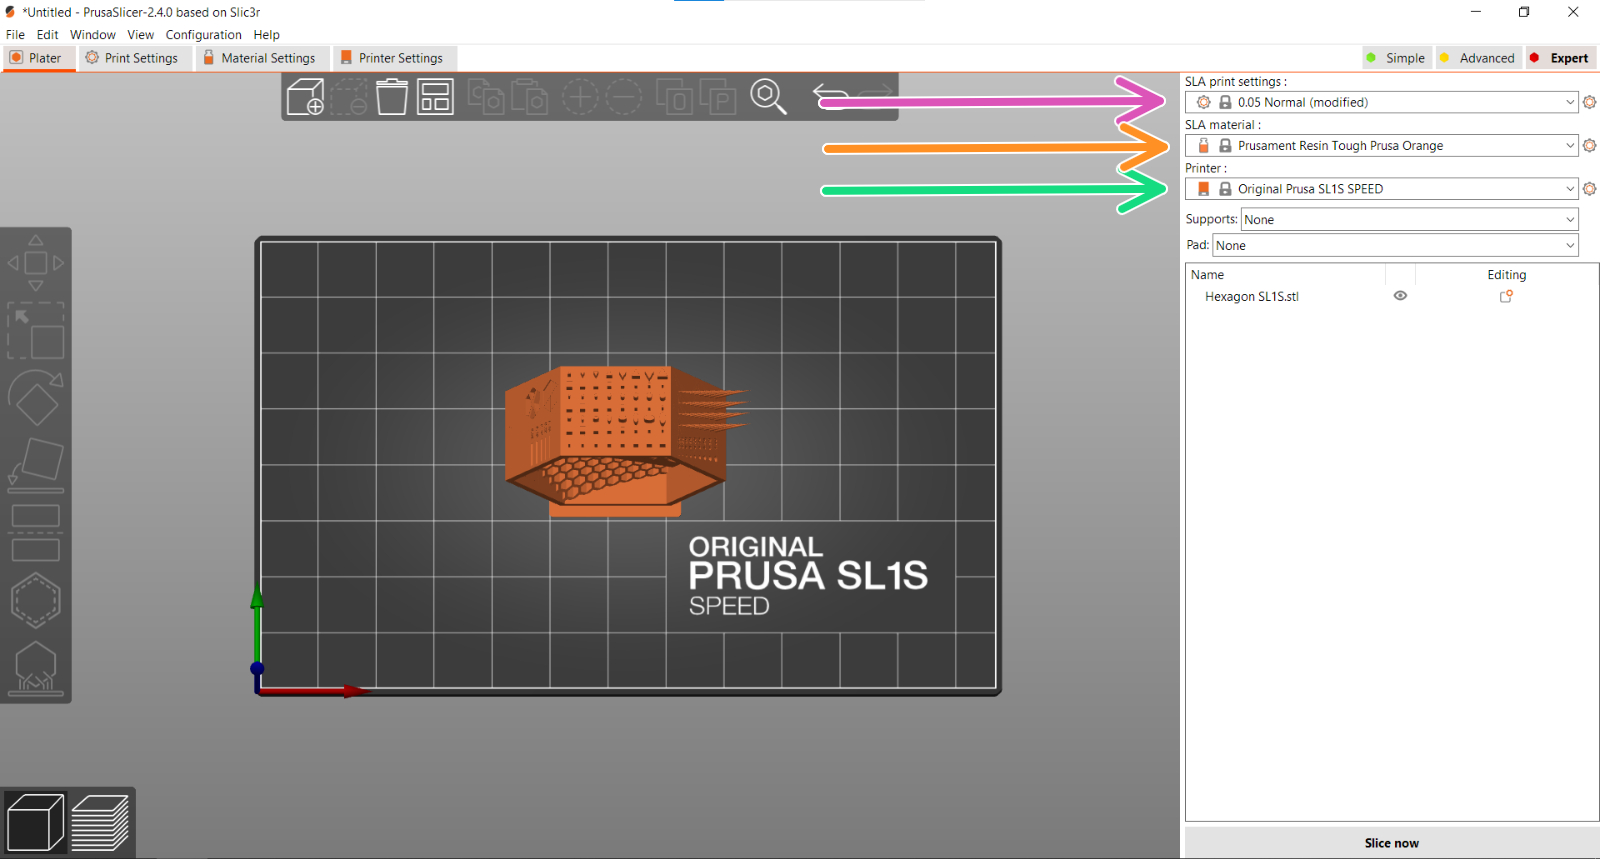
                  1. Otwórz PrusaSlicer i w widoku stołu wybierz z listy drukarkę (zielona strzałka), Original Prusa SL1/SL1S SPEED, w zależności od modelu, który posiadasz.
                  2. Wybierz Prusament Resin Tough Prusa Orange jako "materiał SLA" (pomarańczowa strzałka).
                  3. Z ustawień druku SLA (purpurowa strzałka), wybierz wysokość warstwy, dla której chcesz skalibrować żywicę. Spowoduje to załadowanie wszystkich dostępnych żywic.

                  1. Kliknij zakładkę "Ustawienia materiału" na górze.
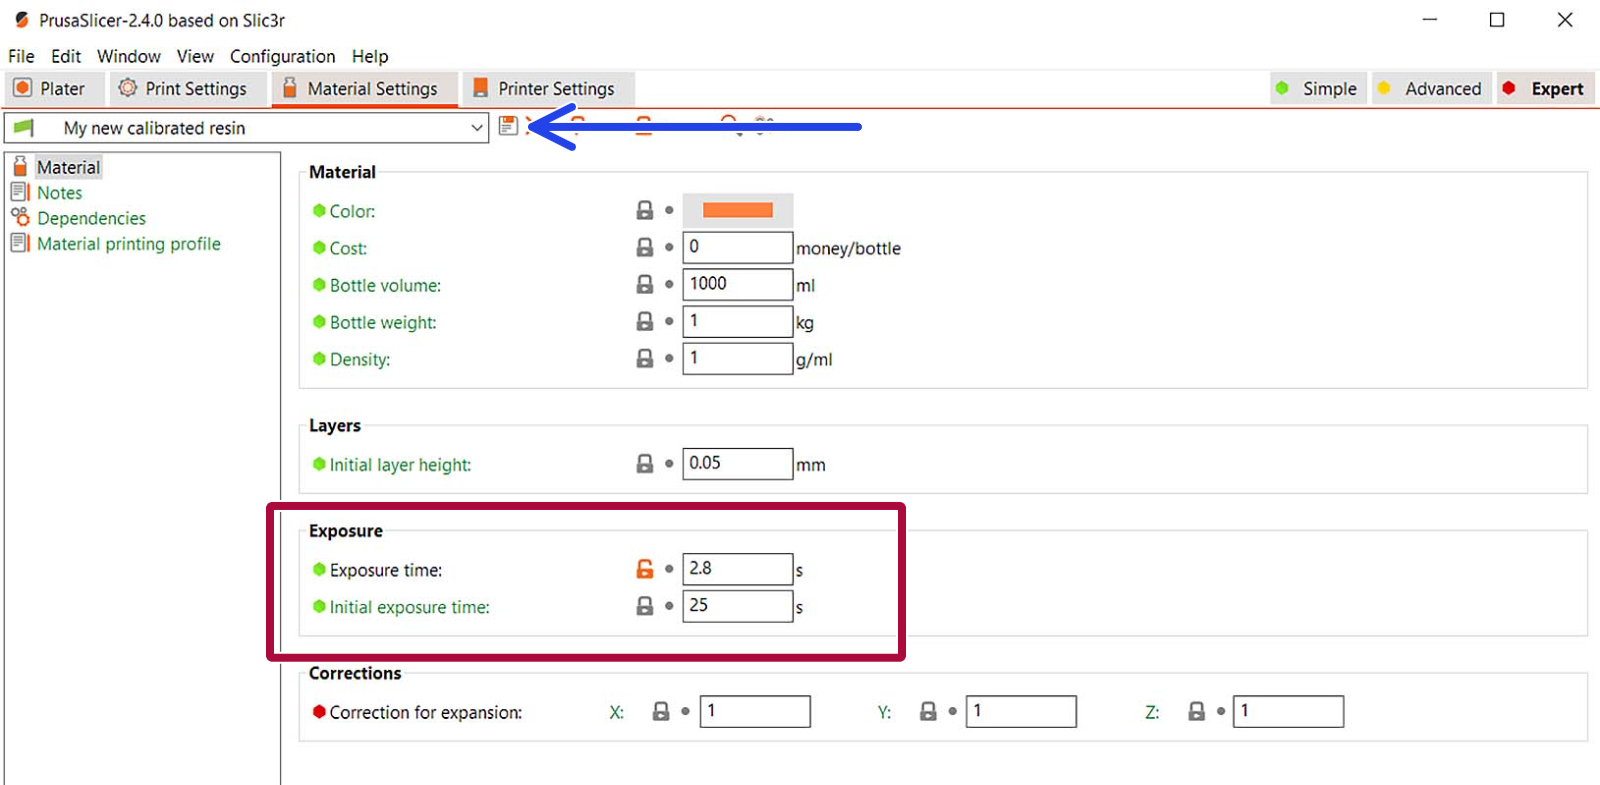
                  2. Wybierz z listy rozwijanej dowolną żywicę o wysokości warstwy, dla której zamierzasz przeprowadzić kalibrację. Zostanie ona użyta jako baza dla Twojego nowego profilu. Następnie kliknij ikonkę "Zapisz" (💾) obok listy (niebieska strzałka).
                  3. Otworzy się okno dialogowe, w którym należy nazwać zestaw ustawień (np. "Moja skalibrowana żywica") i nacisnąć "OK".
                  4. W nowym profilu żywicy ustaw parametry "Początkowy czas naświetlania" i "Czas naświetlania" (czerwony prostokąt), które odpowiadają za czas, przez jaki każda warstwa pociętego obiektu jest wystawiona na działanie promieniowania UV.
                  5. Teraz już możesz działać. Potnij swój następny model i drukuj!

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • O Twojej drukarce
                    • Funkcje drukarki
                      • Wlewanie żywicy i rozpoczynanie druku
                      • Podłączenie do Internetu (SL1/SL1S)
                      • Kalibracja żywicy (SL1/SL1S)
                      • Statystyki i informacje o drukarce (SL1/SL1S)
                      • Drukowanie jednym kliknięciem
                      • Regulacja jasności (SL1)
                      • Powiadomienia na górnym pasku (SL1/SL1S)
                      • Struktura menu (SL1/SL1S)
                      • Tworzenie modelu do kalibracji żywicy (SL1/SL1S)
                      • Czyszczenie zbiornika (SL1/SL1S)
                      • Własne profile druku (SL1/SL1S)
                    • Opis drukarki
                    • Informacje ogólne