Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Funkcje drukarki
                  3. Własne profile druku (SL1/SL1S)
                   

                  Spis treści

                  • Wypełnienie powierzchni
                  • Parametry

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Własne profile druku

                  (SL1/SL1S)

                  Dotyczy

                  SL1
                  SL1S SPEED
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Od wersji firmware 1.8.0, Original Prusa SL1 i SL1S SPEED mają konfigurowalne parametry profili. Daje to możliwość dostrajania poszczególnych parametrów profili, oferując większą kontrolę i elastyczność.

                  Możliwe jest wybranie wstępnie skonfogurowanych wartości z profilu szybkiego, powolnego i o wysokiej lepkości. Jeśli jednak zajdzie potrzeba dokonania regulacji, możliwe jest ustawienie wartości określonych parametrów w każdym profilu.

                  Aby uzyskać najlepsze wyniki podczas dostosowywania profili, zalecamy korzystanie z PrusaSlicera w wersji 2.9.1 lub nowszej, która w pełni obsługuje te zmiany. Starsze wersje PrusaSlicera zachowują kompatybilność wsteczną, ale nie pozwalają na modyfikację poszczególnych parametrów. Poniżej znajdziesz opis funkcji.
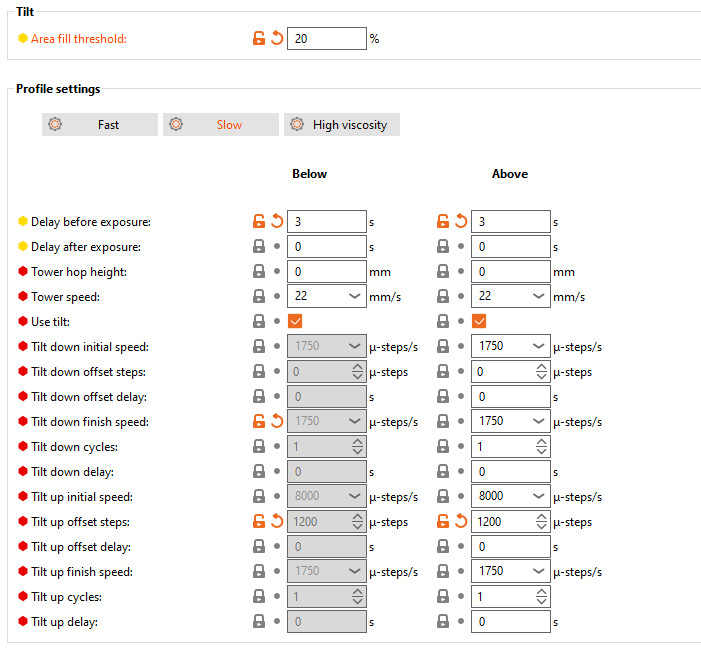
                  Wypełnienie powierzchni

                  Procent powierzchni platformy. Ten parametr stanowi próg dla każdej warstwy. Jeśli warstwa obiektu znajduje się poniżej progu wypełnienia powierzchni, użyte zostaną parametry Poniżej progu wypełnienia powierzchni. Jeśli warstwa jest wyższa niż ten procent powierzchni platformy, użyte zostaną parametry Powyżej progu wypełnienia powierzchni. Zmiana między parametrami powyżej i poniżej jest przydatna, jeśli model ma wiele geometrii, które muszą być drukowane z różnymi prędkościami.

                  Parametry

                  Opóźnienie przed naświetlaniem

                  Po ukończeniu naświetlania warstwy tilt opuszcza się (jeśli pochylenie jest wyłączone, następuje ruch pionowy platformy w górę), aby oddzielić wydruk od folii FEP. Ten parametr określa czas oczekiwania między powrotem platformy/pochylenia do pozycji drukowania a rozpoczęciem naświetlania. Żywice o wysokiej lepkości mogą potrzebować więcej czasu, aby przepłynąć z powrotem pod platformę, więc skonfigurować dla nich więcej czasu. Jest to główny parametr, który należy zmienić, jeśli chcesz używać szybszych lub wolniejszych prędkości pochylania.

                  Opóźnienie po naświetlaniu

                  Opóźnienie po ekspozycji przed oddzieleniem warstwy. Może to być stosowane w przypadku żywic, które nadal reagują po ekspozycji.

                  Poniższe funkcje są zaawansowane, a standardowe działają dla większości żywic. Zmianę wartości zalecamy tylko doświadczonym użytkownikom.

                  Wysokość skoku kolumny

                  Ten parametr ustawia odległość podnoszenia wieży w mm. Zalecamy korzystanie z tego ustawienia w przypadku stosowania żywic o wysokiej lepkości. Jeśli pochylenie jest wyłączone, cięcie zostanie zakończone tylko wtedy, gdy ten parametr będzie wyższy niż 0.

                  Prędkość kolumny

                  Prędkość używana do podnoszenia kolumny. Standardem dla szybkich i wolnych profili jest 22 mm/s, ale dla żywic o wysokiej lepkości należy stosować 2 mm/s.

                  Użyj tiltu

                  Jeśli ta funkcja jest włączona, do oddzielenia warstw zostanie użyte pochylanie zbiornika (tilt). W przeciwnym razie separacja warstw zostanie wykonana przez podniesienie kolumny. Wyłączenie tej funkcji spowoduje zignorowanie wszystkich poniższych parametrów, a parametr „Wysokość skoku kolumny” musi być ustawiony powyżej 0 mm (zalecane 5 mm).

                  Prędkość startowa tiltu w dół

                  Ruch w dół jest podzielony na dwie części. Prędkość startowa tiltu w dół to prędkość początkowego etapu, w którym następuje rozdzielenie warstw.

                  Kroki odsunięcia tiltu w dół

                  Przesunięcie od końca początkowej pozycji pochylenia w dół.

                  Opóźnienie przesunięcia tiltu w dół

                  Opóźnienie po zakończeniu przez tilt początkowego ruchu w dół, a przed drugą częścią ruchu w dół.

                  Prędkość kończąca tilt w dół

                  Prędkość pochylania jest używana na końcowym etapie ruchu pochylania w dół.

                  Cykle tiltu w dół

                  Ostatnia część pochylenia w dół jest zwykle wykonywana jednocześnie. W razie potrzeby to ustawienie może podzielić pojedynczy ruch w dół na wiele etapów.

                  Opóźnienie tiltu w dół

                  Jeśli wybrano więcej niż jeden cykl dla tilyu w dół, ustawienie to dodaje opóźnienie między cyklami.

                  Prędkość startowa tiltu w górę

                  Ruch pochylania w górę jest podzielony na dwa etapy. Po zakończeniu ostatniego etapu mechanizm tiltu powróci do pozycji poziomej, aby rozpocząć kolejną ekspozycję. Jest to prędkość pierwszego etapu ruchu tiltu w górę.

                  Kroki odsunięcia tiltu w górę

                  Wartość tego ustawienia zostanie odjęta od pozycji tiltu w górę po początkowym ruchu.

                  Opóźnienie przesunięcia tiltu w górę

                  Opóźnienie po osiągnięciu przez mechanizm tiltu pozycji „Kroki odsunięcia tiltu w górę” przed wykonaniem ostatniego etapu ruchu pochylania.

                  Prędkość kończąca tilt w górę

                  Prędkość pochylania używana w końcowej fazie pochylania. Dobrą praktyką jest obniżenie tej wartości, jeśli słychać odgłos uderzenia, gdy tilt dojeżdża do platformy, zwłaszcza gdy używana jest żywica o wyższej lepkości.

                  Cykle tiltu w górę

                  Ostatnia część tiltu jest zwykle wykonywana jednocześnie. W razie potrzeby to ustawienie może podzielić pojedynczy ruch w górę na wiele etapów.

                  Opóźnienie tiltu w górę

                  Jeśli dla ostatniego etapu tiltu wybrano więcej niż jeden cykl, ustawienie to powoduje dodanie opóźnienia między cyklami.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • O Twojej drukarce
                    • Funkcje drukarki
                      • Wlewanie żywicy i rozpoczynanie druku
                      • Podłączenie do Internetu (SL1/SL1S)
                      • Kalibracja żywicy (SL1/SL1S)
                      • Statystyki i informacje o drukarce (SL1/SL1S)
                      • Drukowanie jednym kliknięciem
                      • Regulacja jasności (SL1)
                      • Powiadomienia na górnym pasku (SL1/SL1S)
                      • Struktura menu (SL1/SL1S)
                      • Tworzenie modelu do kalibracji żywicy (SL1/SL1S)
                      • Czyszczenie zbiornika (SL1/SL1S)
                      • Własne profile druku (SL1/SL1S)
                    • Opis drukarki
                    • Informacje ogólne